Kónické a paralelné dvojzávitovkové extrudéry: čo porovnávame?
Čo je to kužeľový dvojzávitovkový extrudér?
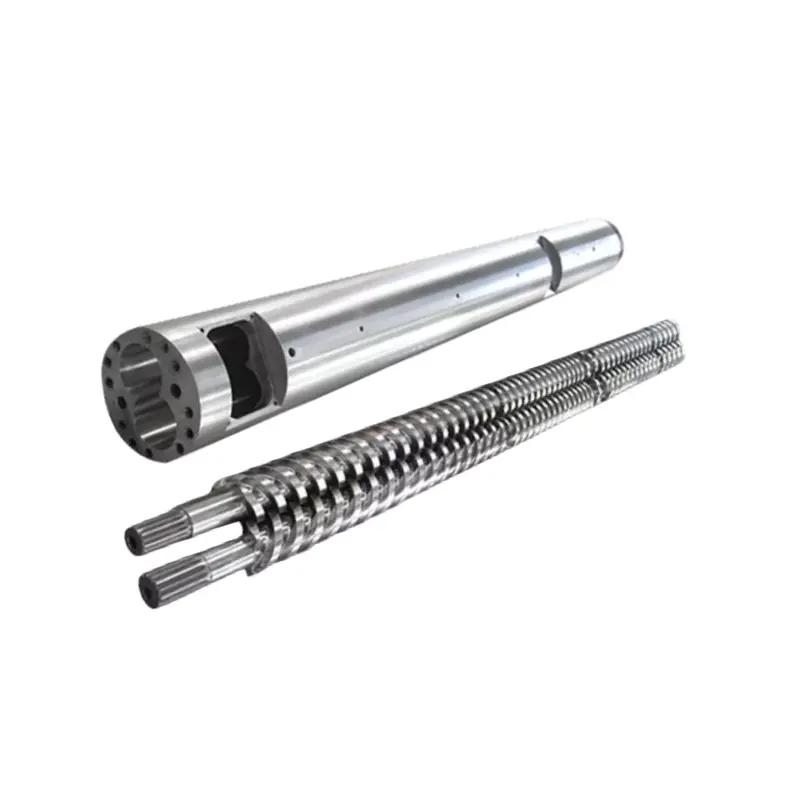
Kónický dvojzávitovkový extrudér má závitovky, ktorých vonkajší priemer sa mení pozdĺž dĺžky spracovania. V konvenčnom usporiadaní z PVC, o ktorom sa tu diskutuje, je prívodný koniec väčší a výstupný koniec menší. Opis ako "kužeľový závitovkový extrudér" stále ponecháva smer otáčania, usporiadanie záberu a aplikáciu na potvrdenie.
Čo je paralelný dvojzávitovkový extrudér?
Paralelný dvojzávitovkový extrudér má paralelné osi závitovky a konštantný menovitý vonkajší priemer pozdĺž spracovateľskej časti. Geometria kanála sa stále môže meniť. Slovo „paralelný“ nehovorí o tom, či sa skrutky otáčajú spolu alebo v opačných smeroch, alebo či je stroj určený na kompaundáciu alebo priame vytláčanie produktov.
Nastaj a Wilczyński rozlišujú súbežné a protibežné dvojzávitovkové vytláčanie vo svojich2024 výskum v oblasti zväčšenia protibežnej extrúzie. Ich diskusia identifikuje spracovanie práškového PVC ako dôležitú aplikáciu s protibežnou rotáciou. Toto rozlíšenie procesov je východiskovým bodom pre zmysluplné porovnanie.
Udržujte konzistentnú úlohu nákupu
Pre extrúziu suchej zmesi PVC porovnajte príslušné kužeľové a paralelné konfigurácie podľa rovnakých požiadaviek na produkt. Neprenášajte nárok na vysokorýchlostné ko-rotujúce miešanie na protibežný potrubný stroj jednoducho preto, že oba majú paralelné skrutky. Ak je vašou úlohou výroba zmesí, použite našu širšiu ponukusprievodca výberom materiálu a vytláčacieho systémunajprv ustanoviť proces.
Pre novú linku musí dodávateľ stroja definovať celú prevádzkovú konfiguráciu. Pri výmene komponentov začíname s nainštalovaným strojom a jeho výkresmi. Cenová ponuka typu skrutka a hlaveň nemôže sama osebe určiť, či je vhodná iná architektúra stroja.
Ako sa líši geometria, stredová vzdialenosť a veľkosti modelov
Užitočné geometrické rozlíšenie je, kde má materiál priestor a kam sa musí zmestiť zostava. Pri bežnom kónickom usporiadaní sa priemer a vzdialenosť osí skrutiek menia pozdĺž dĺžky spracovania. V paralelnom usporiadaní zostávajú osi paralelné. Žiadny popis nešpecifikuje hĺbku kanála, lokálnu kompresiu, pracovnú vôľu alebo celkovú tlakovú záťaž.
Priemer páru nie je hodnotením kapacity
nášrad kužeľových dvojitých závitoviekuvádza páry vrátane Φ65/Φ132 a Φ80/Φ156. Pred objednávkou potvrďte, ktoré konce výkres identifikuje a s tým súvisiacu dĺžku spracovania. Nečítajte druhé číslo ako priemer potrubia alebo pomer dĺžky k priemeru. L/D je bezrozmerná; priemer nesie jednotku dĺžky.
ThePVC rúrka paralelný skrutkový valecstrana uvádza Φ45 až Φ150 mm a L/D 32 až 38, s prispôsobením. Toto sú zverejnené možnosti tohto produktu. Nestanovujú ekvivalentnú kužeľovú veľkosť ani univerzálny výstupný rozsah.
Zahrňte usporiadanie pohonu a podpory
Spolu s výkresom spracovateľskej jednotky by sme požadovali usporiadanie výstupu prevodovky, detaily pripojenia a prípustnú prevádzkovú obálku. Ložiskový priestor alebo väčší priemer napájacieho konca nenahrádza overenú špecifikáciu krútiaceho momentu, otáčok a ťahu. Porovnajte kompletné návrhy a nevyvodzujte mechanickú kapacitu z fotografie.


Kónický vs paralelný dvojzávitovkový extrudér: porovnanie rovnakého typu
Obidve konfigurácie si zaslúžia hodnotenie, keď sú navrhnuté pre rovnakú úlohu PVC. Ich potenciálne výhody sa stanú užitočnými až po tom, čo dodávateľ identifikuje skutočný profil skrutky, usporiadanie posuvu, pohon a prevádzkové podmienky. Nasledujúcu tabuľku by sme použili na porovnanie návrhov, namiesto toho, aby sme udelili univerzálneho víťaza pre každý riadok.
| rozhodnutie | Kónická konfigurácia | Paralelná konfigurácia | Dôkaz na vyžiadanie |
|---|---|---|---|
| Príjem materiálu | Skontrolujte geometriu prívodného konca a použiteľný prívod s určenou práškovou zmesou. | Skontrolujte otvor podávania, profil kanála a systém podávania pre rovnakú zmes. | Forma krmiva, objemová hmotnosť a stabilný záznam rýchlosti podávania. |
| História fúzie a tepla | Vyhodnoťte meniacu sa geometriu pomocou riadenia rýchlosti, plnenia a teploty. | Vyhodnoťte zvolenú dĺžku spracovania a geometriu lokálneho kanála. | Definovaný materiál, procesné okno a výsledky hotového produktu. |
| Vetranie | Potvrďte polohu odvzdušňovača a tam potrebné procesné podmienky. | Potvrďte polohu odvzdušňovača a za účelom vytvárania tlaku. | Skúšobné pozorovania a dohodnuté podmienky ventilačného systému. |
| Tlak a zaťaženie pohonu | Použite skutočné limity pohonu a procesorovej jednotky. | Použite skutočné limity pohonu a procesorovej jednotky. | Dodávateľom schválená prevádzková obálka a matrica. |
| Výstupný rozsah | Potvrďte akceptovaný výstup v požadovaných veľkostiach produktu. | Potvrďte akceptovaný výstup s rovnakými limitmi kvality. | Stabilné minimálne a maximálne výrobné body. |
| energie | Zmerajte kandidátsky operačný bod. | Zmerajte kandidátsky operačný bod. | kWh na akceptovaný kg, s uvedenou hranicou a časovým obdobím. |
| Opotrebenie a výmena | Skontrolujte protiľahlé diely a povolené podmienky nastavenia. | Skontrolujte obe skrutky a oba vývrty hlavne. | Umiestnená mapa opotrebovania a výmenný rozsah. |
| Investície | Zahŕňa inštaláciu, pomocné zariadenia a požadovaný výrobný sortiment. | Zahrňte rovnaký rozsah projektu. | Rozpísané ponuky s ekvivalentnými výnimkami a podmienkami prijatia. |
V abstrakte jehoporovnanie paralelného a kužeľového pretláčania, S. Seifert hodnotí konfiguráciu, čas zotrvania a strih v porovnaní s konečným použitím PVC. To podporuje porovnanie špecifické pre proces; neposkytuje univerzálne obmedzenie veľkosti potrubia ani percento úspory energie pre nový nákup.
Ako vaša formulácia PVC zmení rozhodnutie
Začnite špecifikáciu s tým, čo vstupuje do stroja a čo musí opustiť matricu. „Pevné PVC“ je príliš široké na porovnanie dvoch návrhov. Požiadali by sme o triedu živice, typ a náplň plniva, stabilizátor a mazací systém, recyklovaný obsah, formu krmiva a spôsob prípravy. Zaznamenajte revíziu receptu tak, aby pokus a cenová ponuka popisovali rovnaký materiál.
Udržujte jednotky kompozície explicitné
Plnenie v phr znamená diely na sto dielov živice, nie hmotnostné percentá celej zlúčeniny. Ako jednoduchý príklad zloženia, 100 hmotnostných dielov živice plus 50 dielov plniva bez ďalších prísad obsahuje 50 ÷ 150 = 33,3 % plniva z celkovej hmotnosti. Pridaním ďalších prísad sa toto percento zmení. Táto aritmetika nestanovuje bezpečné zaťaženie ani pre jeden stroj.
Opýtajte sa, ako sa bude posudzovať konzistencia krmiva. Zmena sypnej hmotnosti alebo príprava krmiva by sa mala skôr zaznamenať ako skryť za nezmenený názov polyméru. Ak dodávateľ odporučí inú geometriu, vyžiadajte si vysvetlenie spojené s identifikovaným stavom materiálu a výrobnou úlohou.
Definujte užitočné fúzne a vetracie okno
Nastaj a Wilczyńskiprotibežná štúdia vytláčaniapovažuje teplotu, vývoj tavenia a priepustnosť za spojené ciele škálovania. Opisuje tiež únikové toky v prepojených systémoch. Preto by sme neodvodzovali celý proces z objemu prázdneho kanála ani nešpecifikovali rýchlosť skrutky bez toho, aby sme zvážili vývoj materiálu pozdĺž jednotky.
Dohodnite sa, ktoré údaje o tlaku a teplote materiálu sa budú vykonávať, kde budú odobraté a ako budú vzorky produktu spojené s týmito meraniami. Samotné nastavené hodnoty suda tento záznam neposkytujú. Užitočné prevádzkové okno identifikuje podmienky, kadiaľ prechádza požadovaný produkt, nielen miesto, kde stroj stále beží.
Používajte testy produktov v rámci ich skutočného rozsahu
ASTM D2152-23rieši primeranosť fúzie v rúrkach z tvrdého PVC a lisovaných tvarovkách ponorením do acetónu. Jeho publikované obmedzenia hovoria, že nedokáže rozlíšiť tepelnú degradáciu od adekvátnej fúzie a nenahrádza iné fyzikálne alebo chemické testy. Nejde o celkový certifikát kvality produktu. Akékoľvek použiteľné testovanie rozpúšťadiel patrí kvalifikovanému personálu a požadovaným bezpečnostným kontrolám.
Pre príslušný projekt tlakovej rúrky z PVC-U s plnou stenou,ISO 1452-2:2009špecifikuje charakteristiky potrubia a súvisiace testovacie parametre. Nevyberá geometriu skrutky. Pred rozhodnutím o tom, čo predstavuje akceptovaný výstup, sa dohodnite na platnej norme produktu, vydaní a požiadavkách trhu.
Dimenzujte extrudér okolo predajného výstupu
Výrobný cieľ by mal vychádzať z produktového plánu. Požiadali by sme o požadovaný výkonový rozsah, nielen o najväčšiu rúrku alebo najvyššie katalógové číslo. Linka, ktorá spĺňa jeden vysoký výstupný bod, môže ešte potrebovať samostatnú kontrolu pre menšie produkty, pomalšiu prevádzku alebo iné zloženie.
Preveďte rýchlosť linky na hmotnostný tok
V prípade kontinuálneho produktu vynásobte skutočnú hmotnosť na meter rýchlosťou linky a preveďte minúty na hodiny. Použite špecifikovanú hmotnosť produktu alebo overené meranie. Pri výpočte skutočnej požiadavky na nákup nepredpokladajte všeobecnú hustotu alebo hrúbku steny.
Požadovaný prietok produktu (kg/h) = hmotnosť na meter (kg/m) × rýchlosť linky (m/min) × 60
Pre ilustratívne potrubie s hmotnosťou 2,0 kg/m pri 3,0 m/min je cieľová rýchlosť 360 kg/h. Pri 4,0 m/min potrebuje rovnaký produkt 480 kg/h. Toto sú predpokladané vstupy do plánovania, nie výsledky štúdie Nanhaiya. Ani jeden výpočet nám nehovorí, či konkrétny kužeľový alebo paralelný stroj splní požiadavku na kvalitu.
Skontrolujte zvyšok riadku
Skontrolujte miešanie a prípravu krmiva v smere toku, potom kalibráciu, chladenie, odvoz a rezanie v smere toku. Požiadajte zodpovedných dodávateľov zariadení, aby potvrdili navrhované výrobné body. Ak existujúca chladiaca sekcia podporuje iba aktuálnu rýchlosť produktu, schválenie väčšieho výkonu extrudéra neschvaľuje vyššiu rýchlosť linky.
Do porovnania patrí aj tlaková záťaž. Výmena produktu alebo matrice môže zmeniť úlohu stroja, aj keď požadovaný kg/h zostane rovnaký. Zaznamenajte miesta nástrojov a meraní s každým výrobným bodom, aby bol nárok na kapacitu interpretovateľný.
Porovnajte výrobný sortiment
Urobili by sme užší výber konfigurácie, ktorá môže preukázať požadovaný rozsah s prijateľným produktom, potom porovnáme jeho náklady. Nepridávajte ľubovoľné bezpečnostné percento a volajte vybraný stroj. Akákoľvek rezervná kapacita by mala zodpovedať definovanému budúcemu produktu, clu alebo prevádzkovým požiadavkám, ktoré dodávateľ preveril.
Porovnajte energiu, opotrebovanie a celkové prevádzkové náklady
Menovitý výkon motora je špecifikácia kapacity, nie nameraný účet za energiu. Pre užitočné porovnanie spotreby energie dvojzávitovkového extrudéra definujte, čo merač obsahuje: pohon a ohrievače, kompletný extrudér alebo celú linku. Ponechajte túto hranicu nezmenenú a uveďte, či sú zahrnuté spustená a odmietnutá výroba.
Rozdeľte energiu podľa akceptovaného produktu
Špecifická energia (akceptovaná kWh/kg) = nameraná energia počas intervalu ÷ akceptovaná hmotnosť produktu počas toho istého intervalu
Nasledujúci hodinový príklad je hypotetický. Obaja kandidáti používajú rovnaké kritériá akceptácie produktu a hranicu merača energie. Ukazuje, prečo hrubá priepustnosť a akceptovaná výstupná efektívnosť môžu viesť k rôznym záverom.
| Príklad hodinového plánovania | Kandidát A | Kandidát B |
|---|---|---|
| Energia v rámci uvedenej hranice | 100 kWh | 120 kWh |
| Hmotnosť hrubého produktu | 500 kg | 600 kg |
| Akceptovaná hmotnosť produktu | 480 kg | 540 kg |
| Energia na brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energia na prijatý kg | 0,208 kWh/kg | 0,222 kWh/kg |
B dodáva viac akceptovaného materiálu v intervale; A spotrebuje menej energie na prijatý kilogram. Je to nákupný kompromis, nie dôkaz, že vyhráva ktorákoľvek geometria. Uveďte požadovanú rýchlosť výroby a zopakujte porovnanie v prevádzkových bodoch relevantných pre plán výroby.
Samostatne špecifikujte ochranu proti opotrebovaniu
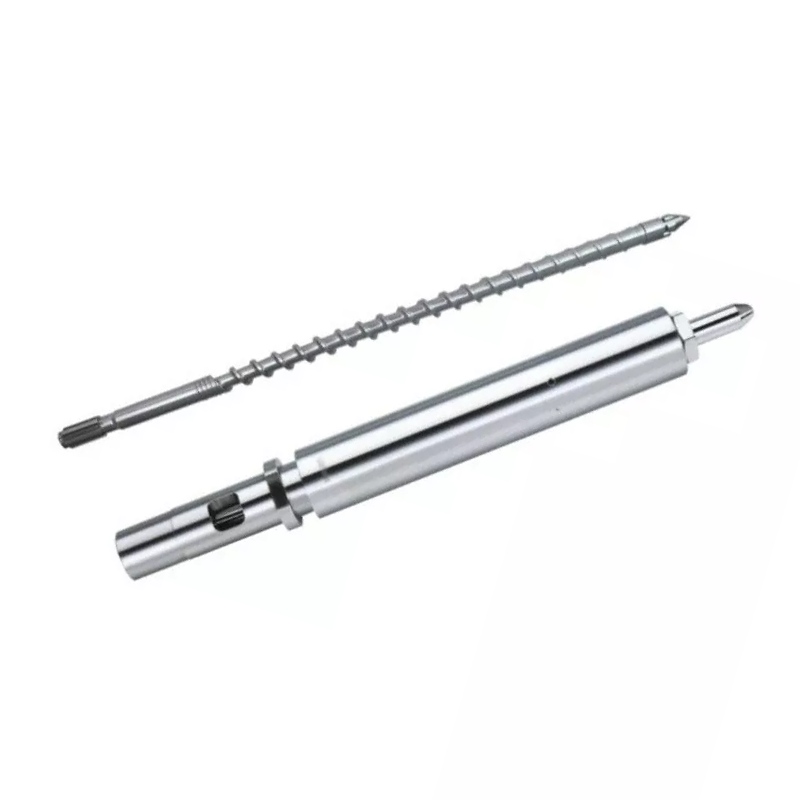
nášKónická produktová stránka PVC doskyuvádza 38CrMoAlA a možnosti úpravy nitridácie alebo bimetalu. Tieto voľby nestanovujú multiplikátor životnosti. Špecifikovali by sme pracovné povrchy, materiálový systém a požiadavky na kontrolu podľa skutočného zloženia a miesta opotrebenia, namiesto toho, aby sme ich vyberali iba na štítku zliatiny.
Do porovnania nákladov zahrňte odmietnutý materiál, čas výmeny, plánovanú údržbu a rozsah výmeny. Pre tieto vstupy použite skutočné prevádzkové záznamy alebo jasne identifikované odhady. Nižšia obstarávacia cena neodpovedá na to, či navrhovaná zostava spĺňa výrobný rozsah alebo pasuje na inštalované zariadenie.
Ako si vybrať dvojzávitovkový extrudér pre vašu aplikáciu PVC
Naše odporúčanie je ponechať obe geometrie na užšom zozname, keď žiadna z nich ešte nebola vylúčená procesom alebo mechanickým dôkazom. Potom odstráňte nevhodné konfigurácie pomocou aktuálnej aplikácie. „Potrubie“, „profil“ a „doska“ identifikujú produktové rady, nie úplné špecifikácie vytláčania.
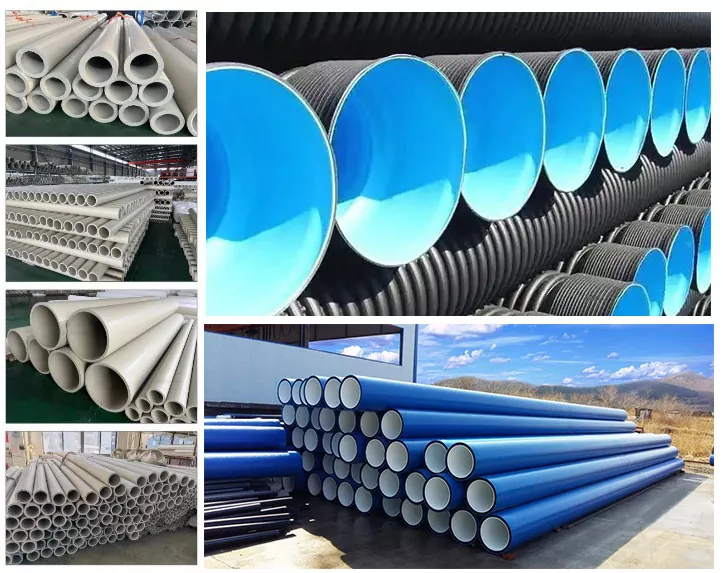
Extrúzia PVC rúr
Zverejňujeme obe aKónický skrutkový valec z PVC rúrkya aPVC rúrka paralelný skrutkový valec. To je dôvod na porovnávanie konfigurácií, nie prísľub, že každá veľkosť vyhovuje každej rúre. Začnite s rozmermi produktu, receptúrou, tlakom a požadovanými stabilnými výstupnými bodmi.
Kužeľová rúrková strana obsahuje aplikačné pásy 16 až 63 mm, 50 až 110 mm a 90 až 160 mm. Tieto čísla popisujú uvedené aplikácie rúr. Nejde o priemery skrutiek a nestanovujú univerzálnu maximálnu veľkosť potrubia pre kužeľové stroje.
Profily a dosky
Pre profil zahrňte výkres rezu, hmotnosť na meter, kalibračné usporiadanie a požiadavky na akceptáciu rozmerov. V prípade dosky identifikujte, či je pevná alebo penová a definujte akceptovanú hrúbku, hustotu, ak je to relevantné, povrchové a rozmerové požiadavky. Zmena v konštrukcii produktu si zaslúži nové preskúmanie procesu.
nášSprievodca špecifikáciou skrutiek z PVC penovej doskysa podrobnejšie zaoberá výmenou. Túto kontrolu špecifickú pre aplikáciu by sme ponechali oddelene od porovnania všeobecnej geometrie. Drevené kompozity na báze PVC tiež potrebujú vlastnú revíziu zloženia; neprenášajte záver z kompozitu na báze PE alebo PP len preto, že oba produkty sa nazývajú WPC.
Kedy znova otvoriť výber
Preštudujte si špecifikáciu, keď sa zmení receptúra, forma krmiva, cieľ kvality alebo rozvrh produktov. V prípade nezmeneného existujúceho procesu by sa mala pred návrhom konverzie stroja vyhodnotiť správne prispôsobená náhrada. V prípade rozšírenej výrobnej úlohy požiadajte dodávateľa stroja, aby skontroloval celú linku, namiesto toho, aby ste sľubovali zmenu prostredníctvom samotnej geometrie skrutiek.
Ak existujúca kužeľová linka už pokrýva požadovanú kvalitu a rozsah výkonu, najskôr by sme posúdili prispôsobenú kužeľovú náhradu, nie predávali paralelnú konverziu ako automatický upgrade. Rovnaké zdôvodnenie platí pre uspokojivú rovnobežku. Pre novú výrobnú povinnosť vyberte konfiguráciu s preukázanou aplikáciou; vyššia obstarávacia cena alebo väčší menovitý priemer nie je tou demonštráciou.
Môžete nahradiť alebo zmeniť existujúcu skrutku a hlaveň?
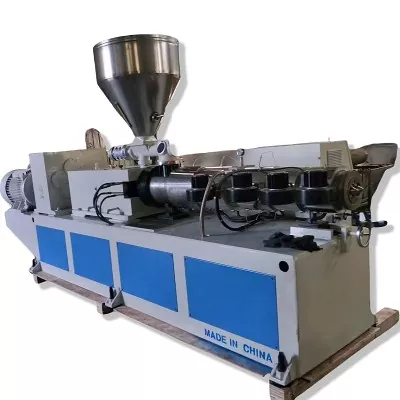
Kužeľový dvojzávitovkový valec a paralelný dvojzávitovkový valec nie sú vzájomne zameniteľné zostavy. Pred diskusiou o konverzii získajte kompletnú kontrolu stroja. Usporiadanie výstupu prevodovky, hriadelové spoje, upevnenie hlavne a rozmiestnenie spracovateľskej jednotky patrí do tohto prehľadu spolu s rozhraním napájania, odvetrávania, ohrevu a chladenia.
Predtým odporúčam inú geometriu skrutky
Keď preskúmam problém s vytláčaním PVC, moja prvá otázka je, či obnovujeme pôvodný proces alebo žiadame stroj, aby urobil inú prácu. Výmena opotrebovaných komponentov a zvyšovanie výrobnej kapacity si vyžadujú rôzne dôkazy. Neodporúčal by som prepínať medzi kužeľovými a paralelnými skrutkami len preto, že sa vedenie stalo nestabilným.
Ak výkon kolíše, začínam požiadaním o revíziu receptúry, podmienok kŕmenia, prevádzkových záznamov a výsledkov kontroly hotových výrobkov. Chcem zaznamenávať tlak, teplotu, rýchlosť skrutky a akceptovaný výstup za rovnaké obdobie. Porovnanie včerajšieho špičkového výkonu s dnešným priemerom mi málo povie, či sa materiál alebo produkt zmenil.
Ďalej preskúmam mechanickú konfiguráciu. Výkresový balík by mal identifikovať smer otáčania, geometriu skrutky, stredovú vzdialenosť, pripojenia pohonu a rozhrania valca. Pre náhradnú montáž potrebujem aj merania viazané na menované pozície na oboch skrutkách a oboch vývrtoch hlavne. Číslo modelu je počiatočná referencia, nie povolenie na výrobu.
Potom oddelím možné akcie. Problém kŕmenia si vyžaduje vyšetrenie kŕmenia. Podozrenie na opotrebovanie si vyžaduje zodpovedajúcu inšpekčnú správu. Zmenená formulácia vyžaduje kontrolu procesu. Ak sa cieľový výkon zvýšil, chladiace, odťahovacie a rezacie zariadenie musí vstúpiť do diskusie skôr, ako odporučím väčšiu spracovateľskú jednotku.
Pred realizáciou objednávky by som sa dohodol na dvoch akceptačných fázach: mechanická montáž a výkon výroby. Prvý skontroluje, či sa zostava zhoduje so strojom; druhý kontroluje, či dohodnutý materiál produkuje prijateľný produkt za definovaných podmienok. Udržiavanie týchto rozhodnutí oddelených dáva kupujúcemu jasnejšiu cestu od pôvodného problému k obhajiteľnej špecifikácii náhrady.
Nepovažujte nastavenie za univerzálnu opravu opotrebovania
Akékoľvek axiálne nastavenie sa musí riadiť povoleným postupom a limitmi výrobcu stroja. Nehýbte kužeľovou súpravou iba dovtedy, kým sa nezdá, že sa výstup obnoví. Na kontrolu a odstraňovanie skrutiek použite schválené postupy izolácie, chladenia a zdvíhania zariadenia s kvalifikovaným personálom. nášparalelná vôľa dvoch skrutiek a vedenie opotrebeniavysvetľuje, ako usporiadať zhodný záznam merania.
Čo by ste mali poslať na RFQ a skúšobnú výrobu?
Prečo by som neschválil náhradu len z katalógových čísel
Keď porovnám publikované možnosti kužeľa a paralelnej skrutky od Nanhaiya, najprv oddelím formáty špecifikácií. Kužeľový rozsah zahŕňa páry priemerov, ako sú Φ65/Φ132 a Φ80/Φ156. Tieto katalógové položky identifikujú kandidátske konfigurácie; nezabezpečujú ekvivalentný výkon alebo zameniteľnosť s inou zostavou.Kónické špecifikácie Nanhaiya
Strana PVC rúrky so závitom a valcom publikuje rozsah priemerov Φ45 až Φ150 mm a pomer L/D 32 až 38, s možnosťou prispôsobenia. Tieto čísla popisujú túto ponuku produktov, nie každý paralelný dvojzávitovkový extrudér.Paralelné špecifikácie PVC potrubia Nanhaiya
Paralelnú konfiguráciu 65 mm preto nemožno považovať za náhradu za kužeľovú zostavu 65/132, pretože oba popisy obsahujú "65". Ani by som neinterpretoval druhý kužeľový priemer ako pomer L/D alebo priemer hotového potrubia.
Môj záver z tejto kontroly špecifikácie je, že katalóg môže pomôcť pri výbere produktov, ale nemôže schváliť konverziu. Pred odporúčaním zostavy by som potreboval konfiguráciu stroja, výkresy rozhrania, zloženie a cieľ výroby. Potom by som oddelil rozmerovú kompatibilitu od výkonnosti procesu, ktorý ešte potrebuje overenie.
To dáva kupujúcemu konkrétny výsledok z porovnania: definovanú kontrolu výkresu a skúšobný rozsah, a nie nepodložený prísľub, že zmena geometrie skrutky zvýši výkon alebo zníži spotrebu energie.
Pripravte a overte porovnateľnú špecifikáciu
-
Definujte produkt a formuláciu
Identifikujte nákres produktu, revíziu receptúry, formu krmiva a príslušné požiadavky na kvalitu. Zaznamenajte nakladanie plniva s jeho jednotkami a uveďte zamýšľaný sortiment.
-
Potvrďte obmedzenia čiar
Uveďte požadované akceptované výstupné body a identifikujte podmienky podávania, pohonu, nástrojov, chladenia, odťahovania a rezania, ktoré ich musia podporovať.
-
Skontrolujte stroj a výkresy
Dodajte identitu stroja, usporiadanie otáčania, výkresy skrutiek a valcov, spoje pohonu, montážne rozhrania a merania opotrebenia v polohe pre náhradné diely.
-
Definujte každú kandidátsku konfiguráciu
Požiadajte dodávateľa o identifikáciu geometrie, materiálov, pracovných plôch, príslušných pomocných zariadení a výnimiek z ponuky. Oddeľte rozsah komponentov od akýchkoľvek zmien na celom stroji.
-
Dohodnite sa na skúšobných podmienkach a záznamoch
Opravte materiál, produkt, periódu odberu vzoriek a energetickú hranicu. Zaznamenajte rýchlosť, tlaky a teploty na vymenovaných miestach, hrubý a akceptovaný výkon, nepodarky, podmienky odvetrávania a výsledky testov produktu.
-
Samostatne akceptujte mechanickú montáž a výrobu
Skontrolujte dodanú zostavu podľa schváleného výkresu a potom vyhodnoťte výrobu podľa dohodnutých kvalitatívnych a výstupných kritérií. Uchovajte dva akceptačné záznamy spojené s testovanou konfiguráciou.
Pošlite Nanhaiyaovi stručný návod na skrutky a hlavne z PVC
Pre kužeľové alebo paralelné komponenty pošlite informácie o stroji, receptúre, výkres produktu a aktuálne výrobné záznamy. Uveďte, či potrebujete obnoviť existujúci proces alebo posúdiť zmenenú povinnosť, aby návrh komponentu riešil správnu úlohu.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Email:info@nhyscrew.com
Miesto: Dinghai District, Zhoushan, Zhejiang, Čína.
Často kladené otázky
Sú paralelné dvojzávitovkové extrudéry vždy súbežné?
Nie. Parallel opisuje geometriu osi skrutky, zatiaľ čo spoločné otáčanie a otáčanie proti otáčaniu opisuje pohyb. Pri porovnávaní vybavenia uveďte obe polia. Pre túto úlohu výberu PVC sa musí pred použitím kapacity, miešania alebo energetických nárokov z iného typu dvojzávitovkového stroja stanoviť príslušná konfigurácia a povinnosť priameho vytláčania.
Je kužeľový dvojzávitovkový extrudér vždy lepší pre PVC?
Nie. Zloženie PVC a požiadavka na produkt samy o sebe nevyberajú geometriu. Porovnajte navrhované kužeľové a paralelné konfigurácie za dohodnutých podmienok podávania, kvality a výroby. V prípade výmeny nainštalovaný stroj a schválené rozhrania obmedzujú výber predtým, ako porovnanie procesov môže schváliť inú architektúru.
Ktorý dizajn spotrebuje menej energie na kilogram?
Označenie geometrie nestanovuje odpoveď. Zmerajte energiu a prijatú hmotnosť produktu v rovnakom intervale s použitím stanovenej hranice zariadenia. Porovnajte prevádzkové body potrebné pre plán výroby. Stroj môže dodať viac akceptovaných kg/h, pričom v tomto bode spotrebuje viac kWh na akceptovaný kilogram.
Môže kužeľová skrutka a hlaveň nahradiť paralelnú súpravu?
Nie sú to zameniteľné zostavy. Konverzia vyžaduje preskúmanie architektúry stroja, výstupov prevodovky, hriadeľových spojov, montáže a procesných rozhraní. Pri bežnej objednávke výmeny špecifikujte zodpovedajúcu zostavu pre nainštalovaný stroj. Neschvaľujte konverziu z katalógového čísla modelu alebo zdieľanej hodnoty priemeru.
Čo vám hovorí číslo modelu, napríklad 65/132?
Nanhaiya uvádza Φ65/Φ132 ako pár kužeľových priemerov skrutky a hlavne. Potvrďte umiestnenie rozmerov a dokončite geometriu na výkrese. Samotné označenie neurčuje dĺžku spracovania, smer otáčania, výkon, veľkosť potrubia alebo zameniteľnosť. Druhý priemer nie je bezrozmerný pomer L/D.
Aké informácie sú potrebné na porovnanie oboch konfigurácií?
Poskytnite revíziu receptúry, formu krmiva, výkres produktu, požiadavky na kvalitu a požadovaný rozsah akceptovaného výstupu. Zahrňte konfiguráciu stroja a rozhrania pre výmenu. Požiadajte každého dodávateľa, aby uviedol rozsah navrhovaného zariadenia a skúšobné podmienky, potom porovnajte mechanické prispôsobenie, akceptáciu produktu a prevádzkové náklady ako samostatné rozhodnutia.