Správy

Správy z priemyslu

Jednozávitovková vs paralelná dvojzávitovková peletovacia linka: ktorá sa hodí pre váš materiál?09 2026-09

Jednozávitovková vs paralelná dvojzávitovková peletovacia linka: ktorá sa hodí pre váš materiál?

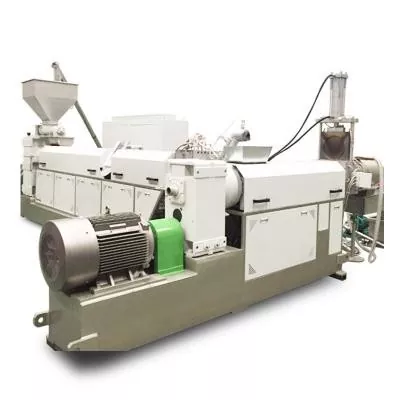
Vyberte si jednozávitovkovú peletovaciu linku, keď je surovina už blízko konečnému zloženiu a hlavnými úlohami sú stabilná doprava, tavenie, filtrácia taveniny, vytváranie tlaku a rezanie peliet. Je praktickým východiskovým bodom pre dôsledné prebrúsenie PE alebo PP, jednoduché opätovné peletovanie, laboratórne práce a malú až strednú výrobu. Vyberte paralelnú dvojzávitovkovú peletizačnú linku, keď stroj musí miešať aj peletizovať. Je vhodnejší pre plnivá, pigmenty, polymérne zmesi, predzmesi, modifikované plasty, viaceré plniace prúdy a silnejšie odstraňovanie prchavých látok. Nekupujte dvojzávitovkovú linku len preto, že jej uvedený výkon je vyšší. Kúpte si ho, keď jeho procesné funkcie zodpovedajú formulácii.
Planétová skrutka verzus jedna a dvojitá skrutka: kedy sa upgrade oplatí?31 2026-08

Planétová skrutka verzus jedna a dvojitá skrutka: kedy sa upgrade oplatí?

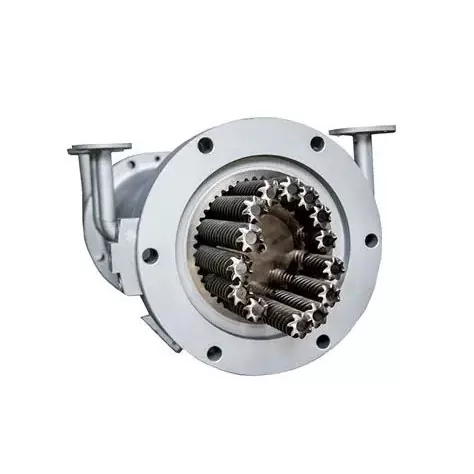
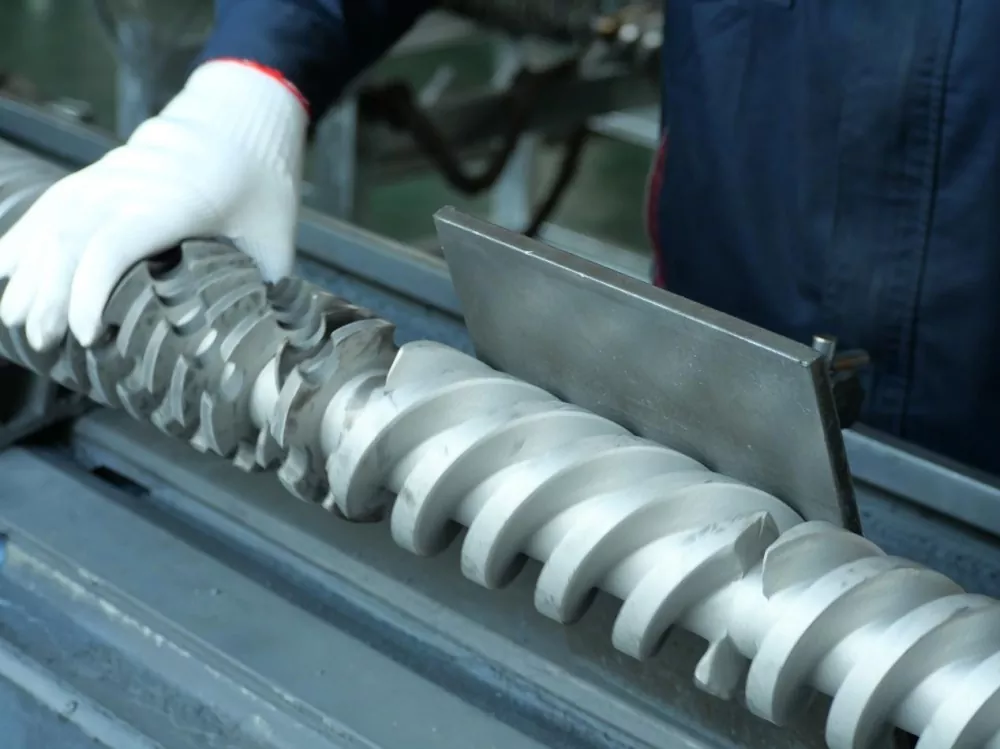
Vyberte si planétovú skrutku, keď formulácia vyžaduje vynikajúce distribučné miešanie, širokú oblasť prenosu tepla, samostieraciu činnosť alebo postupné odplyňovanie, najmä v prípade tepelne citlivého PVC, zmesí s vysokým obsahom plniva, elastomérov, lepidiel a kompozitných materiálov. Zostaňte pri jedinej skrutke, keď je proces stabilný a potrebuje hlavne ekonomické tavenie, dopravu a tlak. Ak je prioritou vysokorýchlostné miešanie, flexibilné bočné podávanie alebo silnejšia disperzná práca, vyberte si súbežne sa otáčajúcu dvojzávitovku. Ak matrica potrebuje väčší tlak, než môže poskytnúť planetárna časť, naplánujte si pred objednávkou tlakový stupeň po prúde.
Výber hrotu skrutky na vstrekovanie: skontrolujte opotrebovanie krúžku, nasadenie a kontrolný zoznam RFQ31 2026-08

Výber hrotu skrutky na vstrekovanie: skontrolujte opotrebovanie krúžku, nasadenie a kontrolný zoznam RFQ

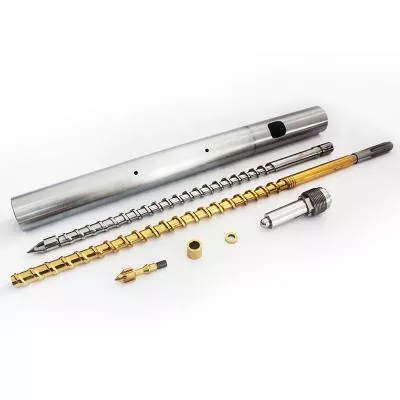
Vyberte si špičku skrutky na vstrekovanie podľa štyroch vecí: dizajn spätného ventilu, presné rozhranie skrutky a valca, spracovaná živica a plnivo a vzor opotrebovania existujúcej zostavy. Samotný model stroja nestačí, keď môžu existovať verzie, predchádzajúce opravy alebo neštandardné skrutky. Pre objednávku výmeny pošlite pôvodný výkres, keď je k dispozícii, a potom overte závit, rameno, dĺžku hrotu, dráhu krúžku, sedlo, vonkajší priemer a priechody taveniny oproti skutočnému stroju. Dobrá cenová ponuka začína geometriou. Na rad prichádza materiál a povrchová úprava.
Nitridované vs bimetalické jednoduché skrutky: prispôsobte povrch živici a plnivu31 2026-08

Nitridované vs bimetalické jednoduché skrutky: prispôsobte povrch živici a plnivu

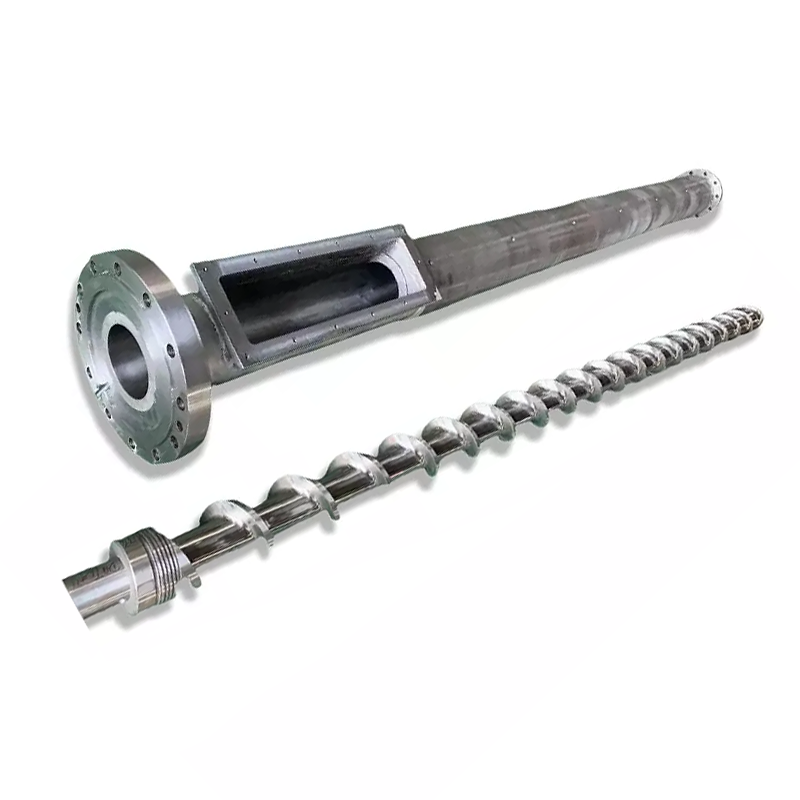
Zvoľte nitridáciu, keď upravený oceľový povrch vyhovuje overenému opotrebovaniu, korózii a rozmerovým požiadavkám. Ak projekt potrebuje inú zliatinu v oblasti s najvyšším opotrebením, vyberte si letový tvrdý návar alebo inú bimetalovú konštrukciu. Pre náročný servis môže byť lepšou odpoveďou skrutka s tvrdým povrchom s kompatibilným bimetalovým valcom. Žiadna možnosť nie je automaticky nadradená. Začnite s režimom poruchy, potom spolu schváľte materiály skrutky a valca, umiestnenie vrstiev, cestu spracovania a kritériá kontroly.
Rýchlosť skrutky, teplota taveniny a výkon: prečo jedno nastavenie mení ostatné31 2026-08

Rýchlosť skrutky, teplota taveniny a výkon: prečo jedno nastavenie mení ostatné

Zvýšenie rýchlosti závitovky zvyčajne zvyšuje odporový prietok a rýchlosť, ktorou materiál vstupuje do procesu, ale tento vzťah nie je neobmedzený alebo dokonale lineárny. Viac otáčok za minútu môže tiež pridať šmykové teplo, skrátiť čas zotrvania a odkryť slabú časť podávania alebo tavenia. Zmeňte jednu regulovanú premennú po druhej, počkajte na stabilný stav, potom porovnajte výkon, profil teploty taveniny, tlak, zaťaženie motora a kvalitu produktu. Zastavte, keď jeden z nich dosiahne svoj schválený limit, aj keď sa disk môže otáčať rýchlejšie.
Ako vyčistiť jednozávitovkový extrudér bez poškodenia závitovky alebo valca28 2026-08

Ako vyčistiť jednozávitovkový extrudér bez poškodenia závitovky alebo valca

Použite vrstvenú metódu. Začnite s postupom čistenia schváleným dodávateľom materiálu a stroja, zatiaľ čo extrudér zostáva pod normálnou prevádzkovou kontrolou. Ak sa zvyšky vrátia alebo sa skrutka musí odkryť, zastavte, izolujte a overte nebezpečnú energiu podľa postupu zariadenia. Na odstránenú skrutku použite nepoškodené nástroje schválené pre komponenty. Priemyselné usmernenia odporúčajú mosadzné nástroje, medenú gázu a bavlnenú tkaninu a varujú pred oceľovými škrabkami a lokalizovaným ohrevom horáka. Pred rozhodnutím, že problémom je opotrebovanie, skontrolujte čisté povrchy.
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať