Správy

Kužeľová dvojskrutková hlaveň: Kompletný sprievodca špecifikáciami, aplikáciami a výberom

2026-08-05 0 Nechajte mi správu


Rýchla odpoveď

Kužeľový dvojzávitovkový valec je skosený extrúzny komponent s dvojitým otvorom, v ktorom sa dve kužeľové skrutky otáčajú vo vnútri zodpovedajúceho kónického valca. Kužeľová geometria poskytuje silné podávanie a vysokú kompresiu v krátkej dĺžke, a pretokónická dvojitá skrutka a hlaveňje štandardnou voľbou pre PVC rúrky, profily, plechy a vytláčanie WPC.

Ak prevádzkujete PVC alebo drevoplastovú linku,kónická dvojskrutková hlaveňje jednou z častí, ktorá priamo rozhoduje o vašom výkone, kvalite taveniny a prevádzkových nákladoch. Vyberte si nesprávnu veľkosť, materiál alebo vôľu a zaplatíte za to opotrebovaním, šrotom a prestojmi. Táto príručka popisuje, ako funguje kužeľový skrutkový valec, špecifikácie, na ktorých záleží pri kúpe, ako sa líši od aparalelná dvojskrutková hlaveňa ako ich vybrať, nainštalovať a udržiavať – napísané z pohľadu továrne, ktorá tieto diely každý deň obrába.

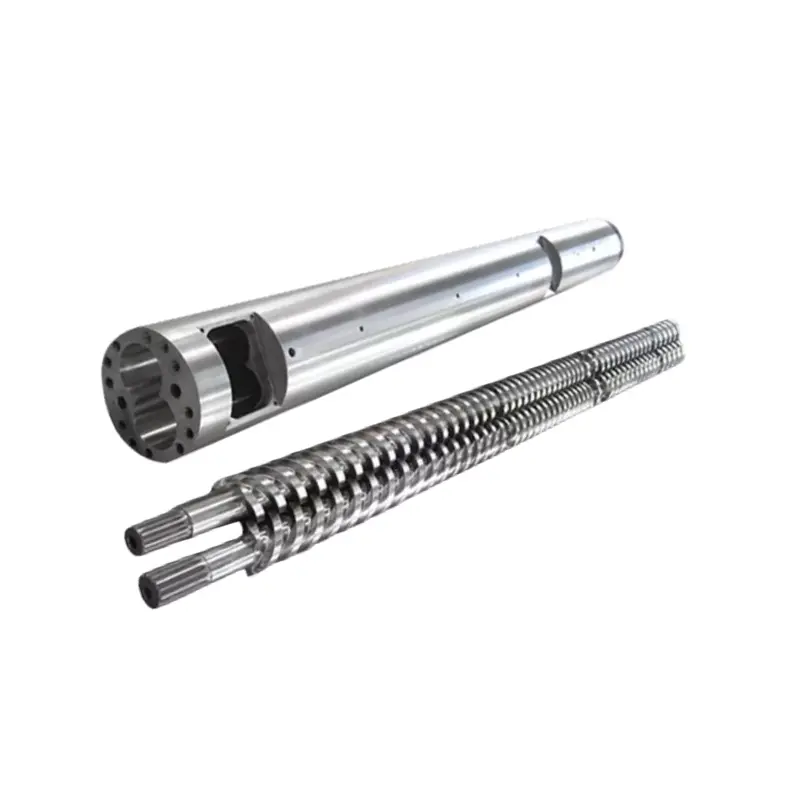
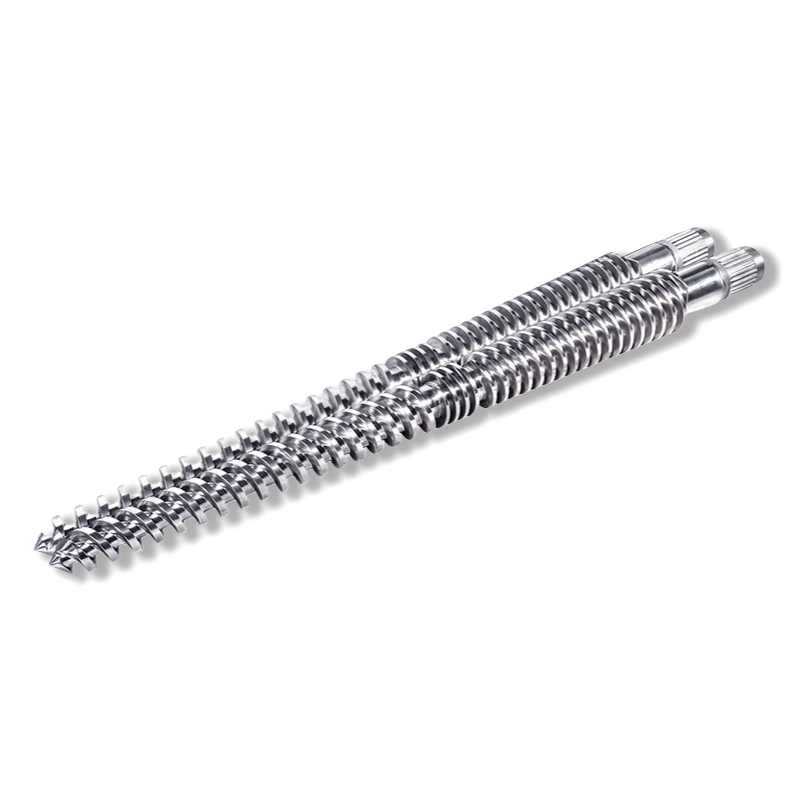
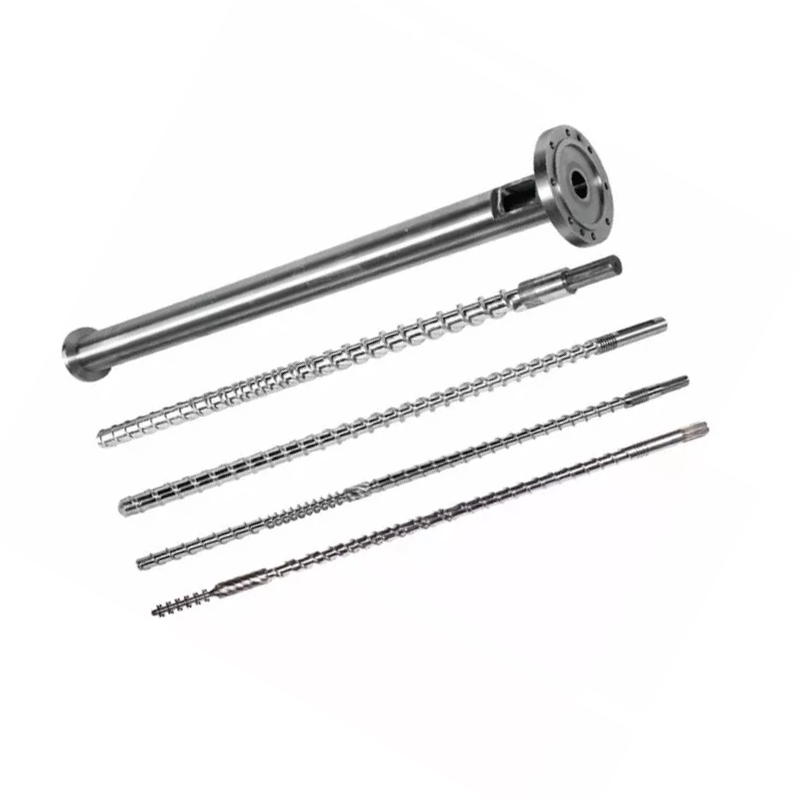
Conical twin screw barrel manufactured by Nanhaiya
Kónická súprava dvoch skrutiek a hlavne – kužeľové otvory poskytujú kompresiu s krátkou dĺžkou, ktorá je ideálna pre PVC citlivé na teplo.

Ako funguje kužeľový dvojskrutkový valec

V akužeľový dvojzávitovkový extrudér, dve skrutky sedia vedľa seba v miernom uhle, široké na podávacom konci a úzke na konci matrice. Vývrty hlavne sa zužujú, aby zodpovedali. Keď sa surovina pohybuje z dávkovacej zóny s veľkým priemerom do dávkovacej zóny s malým priemerom, zmršťujúci sa objem ju stláča a plastifikuje, zatiaľ čo do seba zapadajúce lopatky dopravujú a miešajú. Pretože sa dve skrutky otáčajú proti sebe a úplne zapadajú, kužeľová dvojitá skrutka a valec fungujú takmer ako objemové čerpadlo - stabilný výkon pri nízkom, jemnom strihu, ktorý chráni polyméry citlivé na teplo, ako je PVC.

Proces je rozdelený do troch etáp:

  1. Podávanie a preprava— veľký priemer prívodného konca poskytuje veľký objem nasávania, takže práškové zmesi a materiál s nízkou objemovou hmotnosťou (ako suchá zmes PVC) sa spoľahlivo vťahujú bez vytvárania mostíkov.
  2. Kompresia a plastifikácia— zúženie zmenšuje objem kanála po dĺžke, zhutňuje materiál, vytláča vzduch a roztavuje ho kombinovanou tepelnou a mechanickou prácou.
  3. Meranie a vypúšťanie— úzka dávkovacia zóna vytvára stabilný tlak a tlačí rovnomernú, homogénnu taveninu cez matricu kontrolovanou rýchlosťou.

Hlaveň robí viac ako len uchytenie skrutiek. Nesie ohrievacie a chladiace zóny, ktoré udržujú každý stupeň na správnej teplote. Sudy Nanhaiya používajú viaczónový dizajn vykurovania a chladenia – typicky kŕmne, kompresné a homogenizačné zóny – s voliteľným vákuovým odvetrávaním na vytiahnutie vlhkosti a prchavých látok z taveniny, čo je dôležité pre plnené a hygroskopické zlúčeniny.

Kľúčové špecifikácie, ktoré je potrebné skontrolovať pred nákupom

Dve kónické sudy môžu vyzerať identicky a fungovať veľmi odlišne. Toto sú špecifikácie, ktoré rozhodujú o vhodnosti, výkone a životnosti – čísla, ktoré by ste mali potvrdiť pri akejkoľvek cenovej ponuke.

Špecifikujte položku Čo to znamená Prečo na tom záleží
Pomer priemeru Priemer prívodného konca / závitového konca, napr. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Nastaví triedu stroja a výstupné pásmo – musí presne zodpovedať modelu vášho extrudéra
pomer L/D Efektívna dĺžka spracovania vs priemer Dlhšia účinná dĺžka = dlhší čas zotrvania pre úplné roztavenie a odplynenie
Stupeň materiálu nitridovaná oceľ 38CrMoAlA, W6Mo5Cr4V2, prášková oceľ HIP alebo bimetalická Priamo riadi životnosť a odolnosť proti korózii voči plneným/PVC zlúčeninám
Povrchová úprava a tvrdosť Nitridácia, chrómovanie, bimetalická zliatina alebo sprej z karbidu volfrámu Nanhaiya nastrieka vrstvu zliatiny s prídavkom volfrámu, aby dosiahol62 HRCvnútri hlavne v porovnaní s typickým 58 HRC
Hĺbka vrstvy zliatiny Hrúbka vnútornej vrstvy odolnej voči opotrebovaniu Bimetalová vrstva Nanhaiya je 2,5–3 mm – hlbšia vrstva znamená dlhšie použiteľné servisné okno
Vôľa skrutiek/hlavne Medzera medzi špičkou letu a stenou otvoru Príliš veľké = tlaková strata a nízky výkon; tesná a presná medzera udržuje vysokú účinnosť
Tolerancia / priamosť Presnosť opracovania hotového dielu Nanhaiya drží kónické dvojité valce s presnosťou ± 0,0005 mm pre konzistentné, opakovateľné uloženie
Výstupná kapacita (kg/h) Menovitá priepustnosť vzhľadom na veľkosť Najnižšie číslo kupujúceho – priraďte ho k rýchlosti linky a produktu
Všeobecná priemyselná poznámka:Označenia kužeľových veľkostí ako 45/90 alebo 65/132 (priemer podávača/prierezu v mm) sú bežné na kužeľových strojoch typu SJZ, takže takto špecifikovaný valec možno často zladiť s existujúcim extrudérom. Pred objednávkou vždy potvrďte podľa výkresu alebo vzorky. Štandardné veľkosti si môžete pozrieť u náskónická dvojskrutková hlaveňstránku.

Kužeľový vs paralelný dvojskrutkový valec

Najčastejšou otázkou kupujúcich je, či potrebujú kužeľové alebo aparalelná dvojskrutková hlaveň. Obe sú dvojskrutkové, obe zapadajú do seba – ale geometria vyhovuje rôznym úlohám. Stručne povedané: kužeľový vyniká priamym vytláčaním PVC/WPC rúr, profilov a dosiek; Paralel je silnejší pre zmesi, predzmesi a formulácie s veľmi vysokým obsahom plniva.

Faktor Kónická dvojskrutková hlaveň Paralelná dvojskrutková hlaveň
Správanie krmiva Veľký plniaci otvor – lepšie nasávanie prášku s nízkou objemovou hmotnosťou Jednotnejšie kŕmenie pre zmesové a peletové krmivá
Kompresia Vysoká kompresia zabudovaná do zúženej geometrie Konštantnejšia kompresia pozdĺž pevného priemeru
Teplo / strih Jemnejšie, kontrolované spracovanie – vhodné pre PVC citlivé na teplo Vyšší strih – lepšie pre intenzívne miešanie a dispergovanie
Typické použitie PVC rúrka, profil, plech, WPC, živicová dlažba Predzmes, kompaundácia, práca s vysokým obsahom CaCO₃ a sklom
Údržba Opotrebenie a vôľa si vyžadujú dôkladné sledovanie pri zúžení Často jednoduchšia štandardizácia geometrie a výmena prvkov

Užitočné pravidlo: ak je váš konečný produktjeextrudát (rúrka alebo doska priamo z matrice), kužeľový dvojzávitovkový valec je zvyčajne tým správnym nástrojom. Ak vyrábate pelety alebo rozptyľujete náročné balenie aditív, pozrite sa na paralelný dvojzávitovkový valec – najmä protibežný typ pre veľmi vysoké množstvá uhličitanu. Nie ste si istí, ktorý sa hodí k vašej línii? nášjediná skrutka, kužeľové a paralelné rozsahy sú všetky zobrazené nastránka produktov.

Bežné aplikácie

Pretože kombinuje silné podávanie, vysokú kompresiu a jemný strih, kužeľová dvojitá skrutka a valec je ťahúňom vytláčania tuhého PVC a drevoplastu. Najlepšie funguje pri:

  • PVC rúrka— vodovodné, drenážne a inštalačné potrubie zo suchého PVC.
  • PVC profil— okenné a dverové profily, lemovanie hrán a obloženie.
  • PVC doska a plachta— penová doska, doska s mramorovým vzhľadom a doska z voľnej peny (pozri našePVC doska kónický dvojskrutkový valec).
  • WPC (drevo-plastový kompozit)— palubovky, stenové panely a profily zo zmesí plnených drevenými vláknami.
  • Výrobky na báze PE a živicové dlaždice— vrátane strešných škridiel z vlnitej živice a profilov plnených PE.
  • Peletizácia PVC— premena suchej zmesi PVC na granuly na následné použitie.
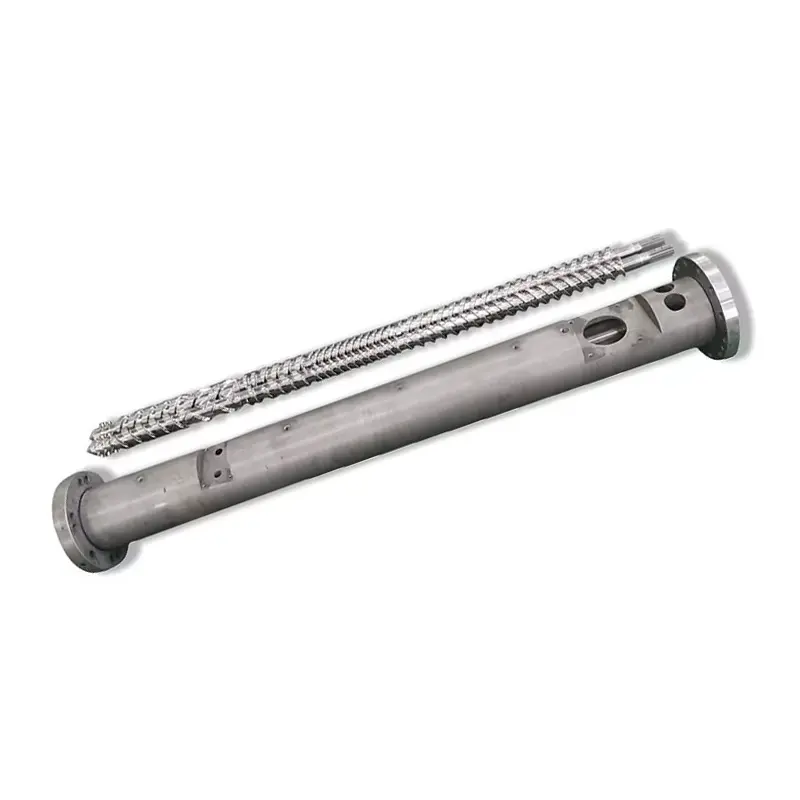
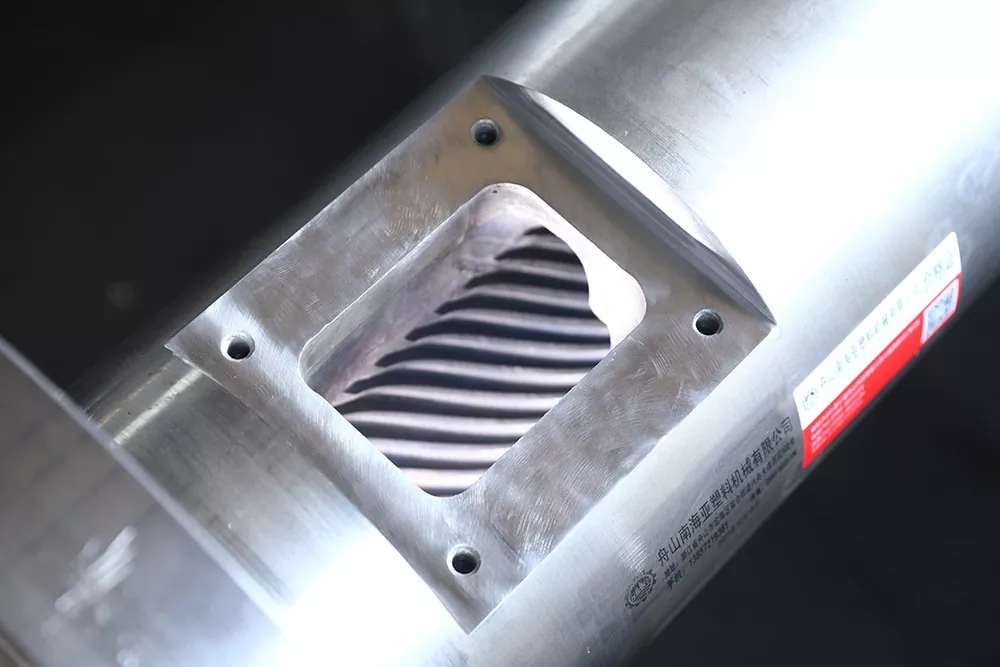
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kužeľový dvojzávitovkový valec nakonfigurovaný na vytláčanie PVC dosky a penovej fólie.

Ako si vybrať správnu kužeľovú dvojskrutkovú hlaveň

Výber spočíva v troch otázkach: aký materiál používate, aký výkon potrebujete a aké abrazívne je vaše zloženie? Ako východiskový bod použite nižšie uvedenú maticu a potom potvrďte presnú veľkosť na svojom zariadení.

Váš materiál / potreba Odporúčaná konfigurácia Výber povrchu / materiálu
Pevná PVC rúrka a profil Štandardná kužeľová geometria prispôsobená vášmu extrudéru (napr. 55/110, 65/132) Nitridovaný 38CrMoAlA pre čisté PVC s nízkym obsahom plniva
PVC + plnivo s vysokým obsahom CaCO₃ Kónický so zosilnenou zónou opotrebovania alebo stupňovitý až paralelný protibežný Bimetalická / karbidová vrstva (62 HRC) na oder
WPC / zmesi drevených vlákien Kónický so silným odvetrávaním a ochranou proti opotrebovaniu Bimetalické — drevené vlákno + plnivá sú vysoko abrazívne
PVC penová doska / list Kónicky vyladený pre kontrolovanú teplotu taveniny a stabilný tlak Nitridované alebo bimetalické v závislosti od úrovne plniva
Vysoký výkon pri rovnakej ploche Väčší pomer priemerov a/alebo dlhšia efektívna dĺžka Prispôsobte tvrdosť prevádzkovým hodinám a zaťaženiu plniva

Nech už je odpoveď akákoľvek, najdôležitejším krokom je prispôsobenie hlavne k vášmu existujúcemu stroju. Kónické diely sú efektívne prispôsobené extrudéru, v ktorom bežia, takže nákres – alebo vzorka s kľúčovými rozmermi (priemer podávača/formy, stredová vzdialenosť, celková dĺžka a detaily príruby) – nám umožňuje uviesť presnú náhradu namiesto „dostatočne blízkeho“ dielu. Ak potrebujete radšej celý rad ako komponent, postavíme tiežkompletné vytláčacie stroje.

Základy inštalácie a zapojenia

Presný sud funguje len vtedy, ak je nainštalovaný štvorcový, čistý a správne vyhrievaný. Nasledujúce kroky sú všeobecným prehľadom – vždy dodržujte pokyny výrobcu vášho stroja a postupy blokovania.

  1. Vypnúť a uzamknúť.Pred odstránením starého valca izolujte pohon a všetky ohrievače. Pred začatím potvrďte nulovú energiu.
  2. Vyčistite protiľahlé plochy.Odstráňte starý tmel, uhlík a otrepy z prírub a vodiacich plôch, aby nová hlaveň sedela bez deformácie.
  3. Namontujte a zarovnajte.Nasaďte kužeľový valec na prevodovku/skrinku podávača, pričom pred pripojením napájania skontrolujte sústrednosť a či sa skrutky voľne otáčajú rukou.
  4. Zapojte vykurovacie zóny.Znovu pripojte pásové ohrievače a chladenie na zónu (prívod → kompresia → meranie) a spárujte každý termočlánok so správnym kanálom regulátora, aby žiadna zóna nebola prepojená.
  5. Nastavte profil namáčania.Pomaly priveďte valec na teplotu a nechajte ho namočiť, aby sa oceľ a tavenina vyrovnali skôr, ako začnete skrutkovať – štartovanie za studena riskuje poškodenie krútiaceho momentu.
Tip vykurovacej zóny:udržujte prívodnú zónu čo najchladnejšiu a teploty zvyšujte smerom k matrici. Nerovnomerné alebo nesprávne zmapované zóny sú jednou z najčastejších príčin nárastu a čiernych pruhov – po akejkoľvek výmene hlavne sa oplatí skontrolovať.

Riešenie problémov a opotrebovanie

Väčšina problémov s kužeľovým valcom sa prejavuje ako nestabilný výstup, prehrievanie alebo degradovaný produkt. Pomocou tejto tabuľky môžete rýchlo prejsť od symptómu k pravdepodobnej príčine opravy.

Symptóm Pravdepodobná príčina Opraviť
Výkon kolíše / kolíše Nekonzistentnosť krmiva, opotrebované lety alebo teplotný posun Skontrolujte posuv, overte teploty zóny, zmerajte vôľu skrutky/hlavne
Prehrievanie Nevyváženosť ohrievača, nadmerné trenie alebo zablokované chladenie Skontrolujte každú zónu a chladiaci okruh; premapovať termočlánky
Slabá plastifikácia Nesprávne nastavenie skrutky alebo opotrebovaný vývrt hlavne Skontrolujte konfiguráciu; skontrolujte zväčšenú vôľu od opotrebovania
Čierne čiary / pruhy Mŕtve miesta držiace degradovaný materiál alebo ryhovaný vývrt Dôkladne vyčistite a vyčistite; skontrolujte otvor a povrch skrutky
Nadmerné / rýchle opotrebovanie Abrazívne plnivo, zlá údržba alebo nedostatočná tvrdosť Upgrade na bimetalový / volfrám-karbidový valec; sprísniť údržbu

Opotrebenie je normálne – cieľom je, aby bol pomalý a predvídateľný. Abrazívne plnivá (CaCO₃, drevné vlákno, sklo) napádajú vŕtanie a lietajú najrýchlejšie, preto sa hlbšia a tvrdšia vnútorná vrstva vyplatí. Povrch s pridaným volfrámom 62 HRC jednoducho vydrží proti týmto zlúčeninám dlhšie ako štandardná povrchová úprava 58 HRC, čím sa predlžuje interval medzi prestavbami.

Kontrolný zoznam údržby

Krátke, pravidelné kontroly zabránia drahým poruchám. Zabudujte ich do svojej rutiny:

Interval Skontrolujte Akcia
Každá zmena Zónové teploty a ampéry Odčítanie záznamov; preskúmať akýkoľvek posun od základnej línie
Týždenne Kvalita taveniny a povrchová úprava Sledujte nové pruhy, gély alebo zmenu výstupu
Mesačne Vyčistenie a vizuálna kontrola otvoru/skrutky Vyčistite mŕtve miesta; hľadajte bodovanie alebo zmenu farby
Štvrťročne Vôľa skrutiek/hlavne Zmerajte medzeru; porovnajte so špecifikáciou a sledujte mieru opotrebovania
Podľa potreby Integrita ohrievača a termočlánku Vymeňte chybné pásy/snímače skôr, ako spôsobia zlý produkt

Často kladené otázky

Čo je to kužeľový valec s dvojitou skrutkou?

Ide o kužeľový vytláčaný komponent s dvojitým otvorom, v ktorom sa dve kužeľové skrutky otáčajú vo vnútri zodpovedajúceho kužeľového valca. Kužeľ stláča a plastifikuje materiál na krátkej dĺžke, vďaka čomu je kužeľovitý závitovkový valec ideálny na vytláčanie PVC rúr, profilov, plechov a WPC.

Na aké materiály sa najlepšie používa?

Pevné PVC (rúrka, profil, doska a plech), drevo-plastový kompozit, profily na báze PE a živicové dlaždice, plus peletizácia PVC. Zvlášť dobre si poradí s práškami suchej zmesi s nízkou objemovou hustotou vďaka veľkému prívodu.

Ako sa líši od paralelného valca s dvojitou skrutkou?

Kónický valec sa zužuje a vytvára vysokú kompresiu s jemným strihom, ktorý vyhovuje priamemu vytláčaniu PVC/WPC. Aparalelná dvojskrutková hlaveňudržuje konštantný priemer a vyšší strih, čo vyhovuje zmesiam, masterbatch a formuláciám s veľmi vysokým obsahom plniva.

Aká je typická vôľa medzi skrutkou a hlavňou?

Vôľa je malá medzera medzi špičkou letu a stenou otvoru. Je pevne a presne nastavená na novej časti; pretože sa otvára opotrebovaním, výkonom a poklesom tlaku. Pravidelné meranie je najjasnejším spôsobom sledovania opotrebovania hlavne.

Ako nainštalujem kužeľovú dvojskrutkovú hlaveň?

Vypnite a uzamknite, vyčistite protiľahlé plochy, namontujte a zarovnajte tak, aby sa skrutky voľne otáčali, správne zapojte každú zónu ohrievača a termočlánok, potom pomaly priveďte valec na teplotu a pred začatím skrutiek ho namočte.

Čo spôsobuje opotrebovanie kónických valcov s dvojitou skrutkou?

Hlavne abrazívne plnivá, ako je uhličitan vápenatý, drevené vlákna a sklo, zhoršené koróziou pri spracovaní PVC, zlou údržbou a nedostatočne špecifikovanou tvrdosťou. Všetkým trom oveľa lepšie odoláva hlbšia vrstva bimetalu alebo karbidu volfrámu.

Ako často treba hlaveň kontrolovať alebo vymieňať?

Vykonávajte vizuálne kontroly a kontroly čistenia mesačne a merajte klírens štvrťročne. Načasovanie výmeny závisí od zaťaženia plniva a prevádzkových hodín – sledujte trend opotrebovania namiesto čakania na poruchu a prestavte alebo vymeňte, keď vôľa prekročí špecifikáciu.

Ako si vyberiem správnu veľkosť pre moju vytláčaciu linku?

Prispôsobte pomer priemerov a dĺžku svojmu modelu extrudéra a cieľovému výkonu a potom vyberte povrchovú úpravu podľa toho, aká abrazívna je vaša receptúra. Pošlite nákres alebo vzorku s kľúčovými rozmermi, aby hlaveň presne zodpovedala, nie približná.

Potrebujete kužeľovú dvojskrutkovú hlaveň prispôsobenú vášmu stroju?

Pošlite nám svoj výkres – alebo vzorku s kľúčovými rozmermi – a naši inžinieri určia presnú kónickú dvojitú skrutku a valec so správnou tvrdosťou pre váš materiál. Vďaka vlastnej nitridácii, bimetalickému spracovaniu a spracovaniu karbidu volfrámu vyrábame diely, ktoré vo vnútri otvoru dosahujú 62 HRC, čím sa dosahuje dlhá životnosť.

Získajte cenovú ponuku do 12 hodín →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globálnych klientov ·slobodný, kónické dvojča & paralelné dvojčaskrutkové sudy
Súvisiace správy
Nechajte mi správu
X
Súbory cookie používame, aby sme vám poskytli lepší zážitok z prehliadania, analyzovali návštevnosť stránok a prispôsobili obsah. Používaním tejto stránky súhlasíte s naším používaním cookies. Zásady ochrany osobných údajov
OdmietnuťPrijať