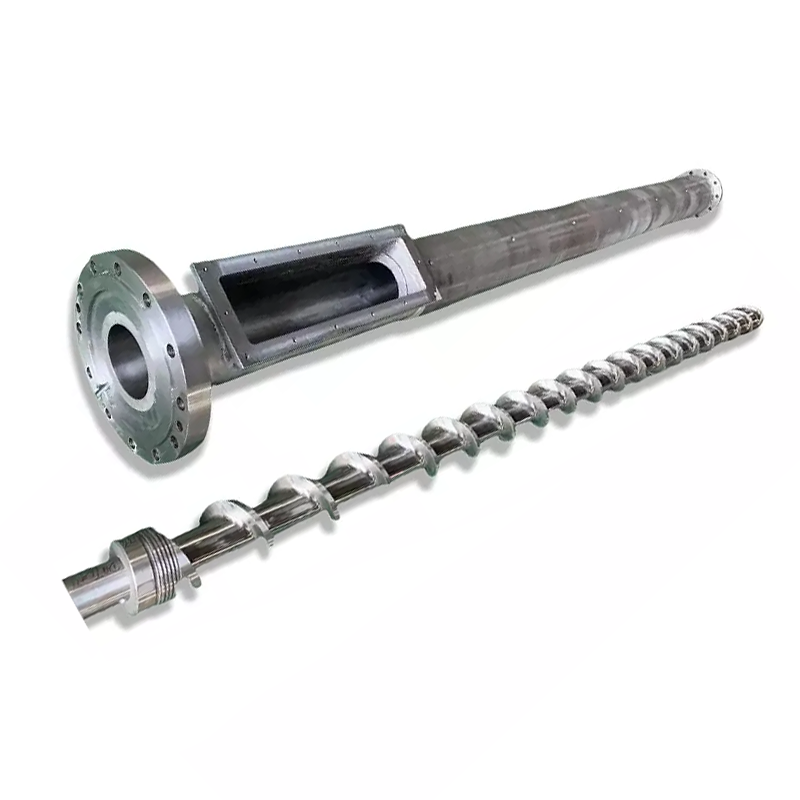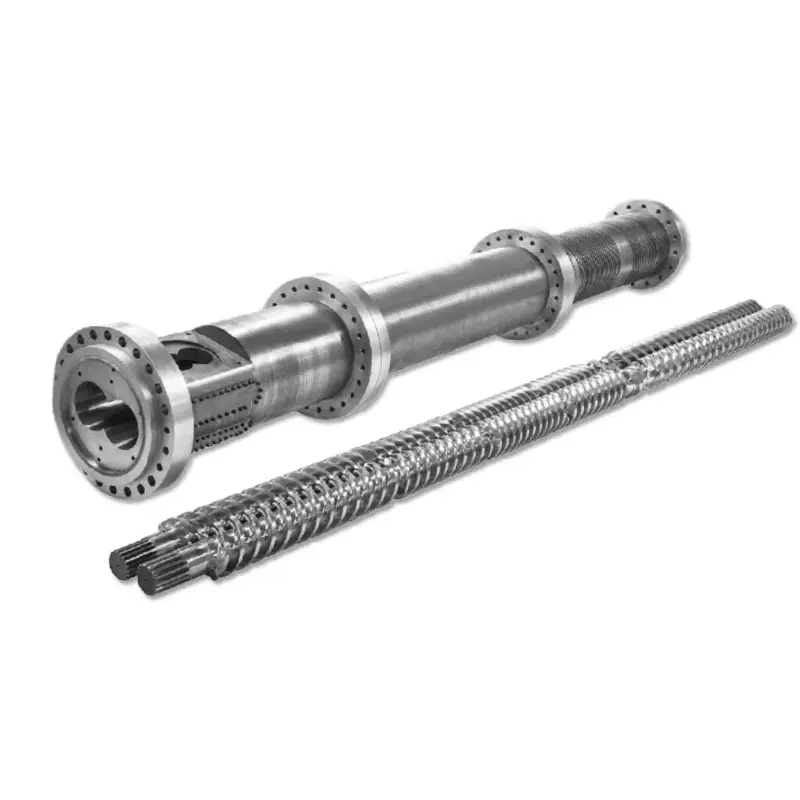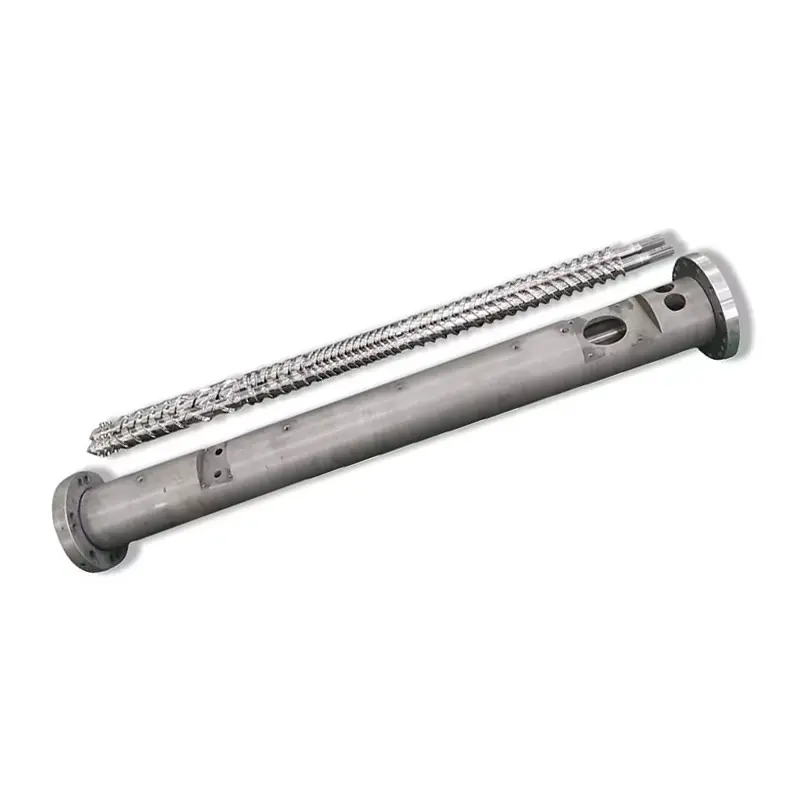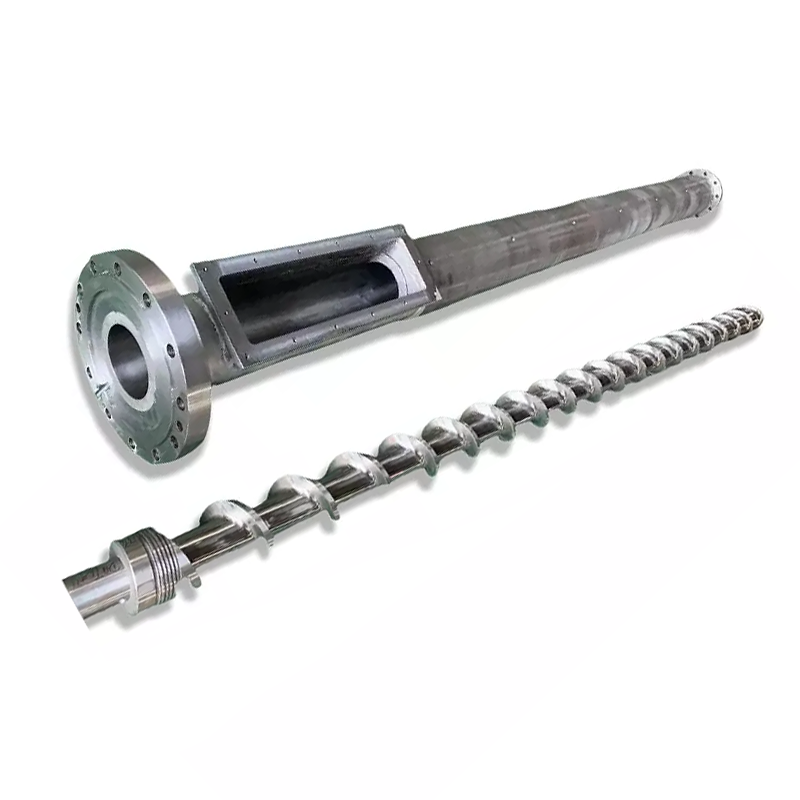
Vášvalec závitovky na vstrekovanierozhoduje o kvalite taveniny, konzistencii výstrelu a dobe cyklu. Nižšie: ako vybrať geometriu a povrchovú úpravu pre vašu živicu, ako udržiavať súpravu a ako vysledovať chybu späť k skrutke, valcu alebo kontrolnému krúžku namiesto toho, aby ste ju prenasledovali nastavením stroja. Naše nitridované vstrekovacie skrutky 38CrMoAlA nesú 0,5–0,8 mm nitridovanú vrstvu pri 950–1050 HV, vyhovujú PE, PP, PS a ABS a zvládajú sklenené vlákna až do 30 %. V minulosti, alebo na korozívnej živici, vŕtanie potrebuje nástrek z tvrdej zliatiny na 62 HRC. Ak výstup poklesne a cykly sa predĺžia, prečítajte si tabuľku na riešenie problémov skôr, ako sa dotknete inej nastavenej hodnoty.

Čo je hlaveň so vstrekovacou skrutkou?
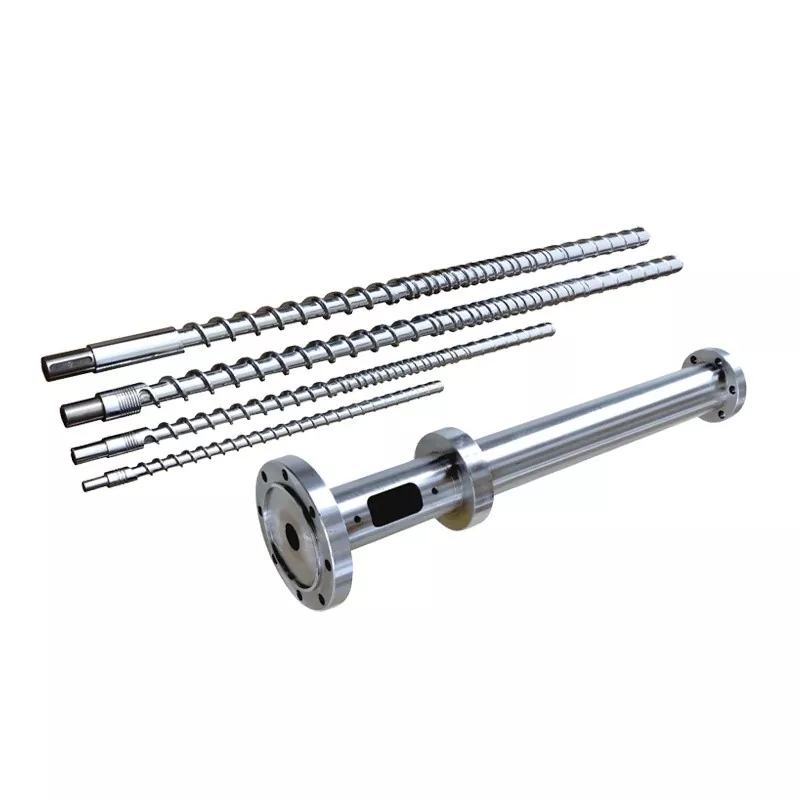
Skrutka a valec tvoria plastifikačnú jednotku vstrekovacieho stroja. Spoločne odoberajú pevné pelety z násypky, roztavia ich, zmiešajú do rovnomernej taveniny, odmerajú presnú dávku a vstreknú ju do formy. Každý diel, ktorý váš stroj vyrobí, prechádza týmto párom.
Formovače vymieňajú dýzy, ladia formy a upravujú teploty niekoľko týždňov predtým, ako sa pozrú na plastifikačnú jednotku. To poradie je spätné. Keď sa skrutka alebo valec opotrebuje, žiadna nastavená hodnota na ovládači nevráti proces späť.
Úloha skrutky pri plastifikácii
Väčšinu tavenia robí skrutka a nie s vyhrievacími pásmi. Sudové teplo prispieva, ale dominantným mechanizmom tavenia ješmykové teplo: skrutka ťahá polymér proti horúcej stene valca a trenie vytvára teplo vo vnútri samotného materiálu. To je dôvod, prečo geometria skrutky mení teplotu taveniny, aj keď sa vaše nastavené hodnoty nepohybujú.
Skrutka tiež meria záber. Otáča sa, aby zmäkčila, stiahne sa, keď sa tavenina zhromažďuje pred špičkou, a potom sa zastaví. Vzdialenosť, v ktorej sa zatiahne, je veľkosť vašej strely. Akákoľvek tavenina, ktorá presakuje dozadu cez letky alebo cez kontrolný krúžok, poškodzuje toto meranie.
Nakoniec sa vstrekuje skrutka. Prestane sa otáčať a pohne sa dopredu ako piest, čím pretlačí taveninu cez trysku. Táto dvojitá úloha, rotujúca a vratná, oddeľuje vstrekovaciu skrutku od vytláčacej skrutky.
Úloha suda pri prenose a zadržiavaní tepla
Hlaveň je presná tlaková nádoba s vyhrievaným vývrtom. Obsahuje vstrekovací tlak, prenáša teplo z pásov do polyméru a vytvára tvrdú stenu, o ktorú skrutka strihá materiál.
Jeho otvor musí zostať okrúhly, rovný a rozmerovo tesný. Keď sa vývrt opotrebováva nadmerne, vôľa medzi závitom skrutky a stenou hlavne sa zväčšuje. Tavenina potom presakuje dozadu cez lopatky namiesto toho, aby sa pohybovala dopredu, a rýchlosť plastifikácie klesá.
Ohrievanie sudov je zónové, zvyčajne podávanie, kompresia a dávkovanie, každé s vlastným regulátorom a termočlánkom. Posunutý termočlánok v jednej zóne môže variť materiál celé mesiace, zatiaľ čo displej zobrazuje normálne.
Ako skrutka a hlaveň spolupracujú ako systém
Tieto dve časti fungujú ako spárovaný pár a číslo, ktoré pár opisuje, jeradiálna vôľa: polovičný rozdiel medzi priemerom hlavne a priemerom závitu skrutky.
Vôľa je dizajnovo malá. Odvetvové pravidlo pre novú súpravu je približne 0,001 palca vôle na stranu na každý palec priemeru skrutky. Na skrutke s priemerom 60 mm (približne 2,36 palca), ktorá prilieha na stranu takmer 0,06 mm. Váš stavebný výkres je autoritou a vždy by to malo byť číslo, s ktorým porovnávate.
Táto malá medzera skutočne funguje. Núti polymér, aby sa strihal o stenu valca namiesto toho, aby prekĺzol. Dvojnásobná vôľa a strih slabne, tavenie sa spomaľuje, výkon klesá a stroj sa snaží kompenzovať teplom, ktoré by nemal potrebovať.
Samotná výmena jednej časti zriedka opraví opotrebovaný pár. Nová skrutka vo vnútri opotrebovaného valca obnoví iba polovicu stratenej vôle a nesúlad opotrebuje novú časť rýchlejšie, ako by mal.
Anatómia vstrekovacej skrutky
Štandardná vstrekovacia skrutka sa delí na tri zóny plus zostava hrotu. Každá zóna má svoju úlohu a každá zlyhá spôsobom, ktorý spoznáte.
| Zóna | Hĺbka kanála | Job | Ako vyzerá zlyhanie |
|---|---|---|---|
| Feed | Hlboký | Vezmite pelety, dopravte ich dopredu | Premostenie, hladovanie, nestále krmivo, nedôsledné zotavovanie |
| Kompresia (prechod) | Plytký | Zhutnite a roztavte polymér proti stene valca | Netaví sa, zle sa mieša, táto zóna sa opotrebováva ako prvá |
| Meranie | Plytký | Homogenizujte a pumpujte konzistentnú taveninu | Variácia výstrelov, teplotné skoky |
| Vyklopte a skontrolujte krúžok | — | Utesniť proti spätnému toku počas vstrekovania | Posun veľkosti strely, krátke strely, strata vankúša |
Zóna podávania
Hlboké kanály zachytávajú pelety z hrdla násypky a posúvajú ich dopredu ako pevné látky. Táto zóna sa veľmi neroztopí. Prenáša to.
Problémy s krmivom sa maskujú ako problémy s roztápaním. Ak sa pelety premenia v hrdle alebo sa kŕmna časť príliš zahreje a pelety zmäknú a prilepia sa skôr, skrutka hladuje. Čas zotavenia sa mení a nasleduje veľkosť strely. Predtým, ako budete obviňovať geometriu, skontrolujte chladenie prívodu a hrdla.
Kompresná (prechodová) zóna
Kanál je v tejto časti plytší. Toto plytké stláčanie polyméru proti horúcej stene valca a vytvára šmykové teplo, ktoré spôsobuje tavenie.
Kompresná zóna je miesto, kde sa koncentruje opotrebovanie. Tu vrcholí tlak a brúsne plnivá sa tu brúsia najtvrdšie. Keď meriate opotrebovanú skrutku, tu najskôr nájdete čísla.
Meracia zóna
Plytké kanály s konštantnou hĺbkou homogenizujú taveninu a pumpujú ju dopredu pri stálom tlaku. Táto zóna určuje konzistenciu záberu.
Opotrebenie meracej zóny sa prejavuje ako kolísanie výstrelu a stúpajúca teplota taveniny pri rovnakých nastavených hodnotách. Skrutka pracuje silnejšie, aby posunula ten istý materiál.
Skrutkový hrot, spätný krúžok a spätný ventil
Zostava kontrolného krúžku, niekedy nazývaná spätný ventil, si zaslúži viac pozornosti, než sa jej dostáva. Sedí na špičke skrutky a robí jednu úlohu: počas vstrekovania tesní, takže tavenina ide do formy namiesto toho, aby sa vrátila cez skrutku.
Keď prestane tesniť, získate variáciu veľkosti záberu, krátke zábery a miznúci vankúš. Formári trávia týždne nastavovaním vstrekovacieho tlaku, doby zdržania a teploty. Nič z toho nefunguje, pretože tavenina uniká dozadu okolo opotrebovaného prstenca.
Tri signály smerujú konkrétne na kontrolný krúžok. Vankúš mení záber od záberu namiesto toho, aby zostal konštantný. Hmotnosť výstrelu sa posúva, zatiaľ čo stroj hlási normálne zotavenie. A opakovateľný proces sa zrazu zmení na nepravidelný bez zmeny živice alebo tuhnutia.
Parametre geometrie kľúčovej skrutky
Štyri čísla opisujú vstrekovaciu skrutku. Pochopte ich a ponuka dodávateľa prestane byť čiernou skrinkou.
Pomer L/D: Definícia, vzorec a odporúčané hodnoty podľa živice
pomer L/Dje pracovná dĺžka skrutky delená jej vonkajším priemerom. Skrutka 22-krát dlhšia ako je šírka má L/D 22:1. Vzorec je jednoducho L delené D a pomerové stupnice s veľkosťou: 50 mm skrutka v pomere 22:1 má pracovnú dĺžku 1 100 mm.
L/D riadi, koľko miesta má závitovka na roztavenie, miešanie a homogenizáciu. Dlhšie poskytuje väčšiu kapacitu tavenia a lepšie miešanie. Kratšie poskytuje kratší čas zotrvania, čo chráni živice citlivé na teplo.
Vstrekovacie skrutky prebiehajú kratšie ako vytláčacie skrutky. Skrutka pripravuje jeden výstrel po druhom, namiesto toho, aby nepretržite pumpovala, a materiál medzi výstrelmi sedí v hlavni. Invstrekovanie s pomerom L/DV praxi sa väčšina strojov pohybuje medzi 18:1 a 25:1, pričom pomer 20:1 až 22:1 je bežný na strojoch na všeobecné použitie.
Živice citlivé na teplo, ako je PVC, uprednostňujú kratší koniec, takže materiál trávi menej času horúcim. Technické plasty, ktoré potrebujú dôkladné roztavenie, uprednostňujú dlhší koniec. Náš sprievodca pomerom L/D podrobne pokrýva kompromisy.
Kompresný pomer: Ako to ovplyvňuje šmykové teplo a kvalitu taveniny
Kompresný pomerporovnáva hĺbku kanála v zóne podávania s hĺbkou kanála v zóne dávkovania. Skrutka s podávacím kanálom trikrát hlbším ako jej dávkovací kanál má kompresný pomer 3:1.
Kompresný pomer určuje, ako tvrdo skrutka pracuje s materiálom. Vyššia kompresia znamená väčší strih, viac mechanického tepla a agresívnejšie tavenie. Nižšia kompresia zaobchádza s polymérom jemne.
Priraďte ho k živici, nie k preferencii väčšieho čísla. Polyolefíny s nízkou viskozitou potrebujú pozitívny strih, aby sa mohli čisto roztaviť. Živice citlivé na teplo, ako je PVC, PC a POM, degradujú šmykom, že by sa PE zmrštil. Náš sprievodca kompresným pomerom pracuje v rôznych rozsahoch.
Hĺbka letu, šírka kanála a ich vplyv na výstup
Kompresný pomer je pomer a dve skrutky s rovnakým pomerom sa môžu správať odlišne. Rozhodujú absolútne hĺbky.
Hlboký dávkovací kanál posúva viac materiálu na otáčku, čím sa zvyšuje rýchlosť plastifikácie, ale mieša sa menej dôkladne a dodáva menej rovnomernú taveninu. Plytký dávkovací kanál sa lepšie mieša a poskytuje konzistentnejšiu teplotu pri nižšom výkone na otáčku.
Šírka letu a uhol špirály ovplyvňujú účinnosť dopravy a šmyk, ktorý materiál vidí na letisku. Toto sú konštrukčné detaily, ktoré špecifikujete popisom vášho procesu konštruktérovi skrutiek, nie čísla, ktoré by ste si mali vybrať z tabuľky.
Vzťah medzi priemerom skrutky a veľkosťou záberu
Priemer skrutky nastavuje kapacitu výstrelu stroja. Väčšia skrutka premiestňuje väčší objem na milimeter pohybu dopredu, takže poskytuje väčší záber.
Praktickým pravidlom je pohodlný náramok, nie pevný limit. Spustite strelu, ktorá využíva malý zlomok kapacity hlavne a materiál sedí v hlavni príliš dlho, cyklicky prechádza teplom a degraduje. Bežte takmer na plnú kapacitu a stratíte vankúš potrebný na konzistentné balenie.
Väčšina formovačov zacieľuje strelu niekde v strede použiteľného rozsahu hlavne. Ak váš diel sedí mimo tohto pásu, správnou opravou je iný priemer skrutky, nie tvrdšie nastavenie stroja.
Tu je naša publikovaná tabuľka rozmerov, ktorá ukazuje, ako kapacita výstrelu sleduje veľkosť skrutky a hlavne v celom sortimente, ktorý vyrábame. Použite ho na lokalizáciu vášho stroja alebo na kontrolu priemeru, ktorý vám dodávateľ ponúka.
| strela (g) | Ø skrutky × dĺžka (mm) | Ø hlavne × dĺžka (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100 – 150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250 – 400 | Φ45 × 1210 | Φ115 × 1165 |
| 300 – 500 | Φ50 × 1300 | Φ125 × 1260 |
| 450 – 600 | Φ55 × 1335 | Φ130 × 1320 |
| 500 – 700 | Φ56 × 1350 | Φ130 × 1350 |
| 500 – 700 | Φ60 × 1380 | Φ140 × 1350 |
| 650 – 800 | Φ65 × 1415 | Φ150 × 1420 |
| 700 – 1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100 – 150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200 – 300 | Φ90 × 2700 | Φ210 × 2000 |
| 250 – 500 | Φ100 × 2600 | Φ230 × 2405 |
| 300 – 600 | Φ110 × 2600 | Φ256 × 2590 |
| 400 – 1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600 – 800 | Φ130 × 3010 | Φ256 × 2970 |
| 800 – 1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1 000 – 1 500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300 – 2500 | Φ170 × 3415 | Φ317 × 3380 |
Treba z toho vyčítať dve veci. Kapacita strely stúpa s priemerom, ako si to fyzika vyžaduje. A vonkajší priemer valca s ním rastie, a preto väčšia skrutka nikdy nie je zadarmo: ide o inú veľkostnú triedu stroja.
Typy skrutiek na vstrekovanie: Ktorý z nich potrebujete?
Päť rodín skrutiek pokrýva takmer každú injekčnú aplikáciu. Ten správny závisí od vašej živice a od toho, čo vaša súčiastka vyžaduje.
| Typ skrutky | Čo to robí | Najlepšie pre | Slabosť |
|---|---|---|---|
| Všeobecný účel (GP) | Jeden let, tri štandardné zóny | PE, PP, PS, ABS, väčšina druhov živíc | kompromisná geometria; zápasí s náročnými živicami |
| Bariéra | Druhé rameno oddeľuje pevné lôžko od tavného bazéna | Lepšie tavenie, vyšší výkon, časti citlivé na netavenie | Stojí viac; overkill na ľahkých živiciach |
| Miešanie / miešanie | Pridáva Maddock alebo kolíkové miešacie sekcie | Farebná predzmes, plnené zmesi, časti citlivé na šmuhy | Extra strih; nesprávne pre živice citlivé na teplo |
| Vetraný (dvojstupňový) | Dekompresná zóna a ventilačný port odvádza prchavé látky | Hygroskopické živice, kde je sušenie nepraktické | komplexné; vetrací otvor môže slintať, ak sa nezhoduje |
| Špecifické pre PVC | Nízka kompresia, leštené povrchy, žiadne hluché miesta | Pevné a pružné PVC | Účelovo postavený; nie skrutka na všeobecné použitie |
Skrutka na všeobecné použitie (GP): Najbežnejšia, najlepšia?
Skrutka GP je kompromis a dobrý. Prevádzkuje prijateľne PE, PP, PS a ABS, čo pokrýva väčšinu lisovania komodít. Výrobcovia strojov ho dodávajú ako štandard, pretože je to najbezpečnejšie predvolené nastavenie, keď nevedia, čo spustíte.
Kompromis vás stojí, keď je živica náročná. Skrutka GP na nylone plnenom sklom sa rýchlo opotrebuje. Skrutka GP na pevnom PVC materiál znehodnocuje. Skrutka GP zatlačená pre maximálny výkon na tenkostennej časti poskytuje neroztavenie. Keď ktorýkoľvek z nich opisuje váš proces, účelová skrutka sa zaplatí iba v šrote.
Bariérová skrutka: Lepšie oddelenie taveniny a homogenita
Bariérová skrutka pridáva druhý let cez zónu tavenia. Tento let fyzicky oddeľuje zostávajúce pevné pelety od už vytvorenej taveniny a udržiava pevné látky pritlačené k horúcej stene suda, kde sa ďalej tavia.
Bez bariéry sa pevné častice skryjú vo vnútri tavného kúpeľa, izolovaného od steny a môžu prežiť do trysky ako neroztopené. S jedným, tavenie končí úplnejšie a konzistentnejšie.
Odmenou je lepšia rovnomernosť taveniny pri rovnakom alebo vyššom výkone, čo sa prejavuje menším počtom neroztavených látok, prísnejšou kontrolou výstrelu a širším oknom procesu. Formovači, ktorí používajú tenkostenné obaly, optické časti alebo čokoľvek, čo nie je citlivé na roztavenie, by si ich mali vyžiadať podľa mena.
Miešacia / zmiešavacia skrutka: Pre plnené a farebné predzmesové materiály
Miešacie skrutky pridávajú vyhradenú miešaciu časť, zvyčajne blízko špičky. Maddock (ryhované) sekcie nútia taveninu cez úzke štrbiny, čím rozbijú neroztopené častice šmykom. Kolíkové mixéry rozdeľujú a rekombinujú tok, rozdeľujúc farbu a plnivo.
Použite ho, keď je problémom s kvalitou farebné pruhovanie, keď záleží na disperzii predzmesi alebo keď distribúcia plniva zvyšuje výkon dielu. Kompromisom je pridaný šmyk, ktorý robí miešacie časti nesprávnou voľbou pre živice citlivé na teplo, ktoré sú už blízko k hranici ich degradácie.
Odvzdušňovacia / odplyňovacia skrutka: Pre hygroskopické živice
Odvzdušňovacia skrutka prebieha v dvoch stupňoch. Prvý stupeň sa roztaví, potom sa kanál náhle prehĺbi, čím sa tlak taveniny zníži takmer na nulu vo vetracom otvore vyrezanom do valca. Uniká tam vlhkosť a prchavé látky, často vo vákuu. Druhý stupeň potom opätovne natlakuje taveninu na vstrekovanie.
Toto funguje pre hygroskopické živice, kde je sušenie nepraktické alebo nespoľahlivé. Nesie so sebou aj riziko: ak sa tieto dva stupne nezhodujú, z odvzdušňovacieho otvoru sa namiesto plynu vytlačí tavenina. Odvzdušňovacia skrutka a odvzdušňovacia hlaveň musia byť navrhnuté spoločne, preto sú špecifikované ako súprava a nie sú náhodne namontované.
Dizajn skrutiek špecifický pre PVC: Prečo štandardné skrutky zlyhajú s PVC
Pevné PVC trestá štandardnú skrutku dvoma spôsobmi naraz. Pri strihu degraduje a uvoľňuje chlorovodík, ktorý potom koroduje oceľ, na ktorej sedí. Poškodenie začína skôr, ako operátor zistí poruchu.
Skrutka z PVC odpovedá na obe hrozby. Nízka kompresia udržuje jemný strih. Leštené povrchy a geometria bez mŕtvych miest zabraňujú stagnácii a vareniu materiálu. Súprava takmer vždy potrebuje v povrchovej úprave odolnosť proti korózii, nielen odolnosť proti opotrebovaniu. nášVodidlo valca z PVCpokrýva chémiu a našekónické dvojzávitovkové hlavnepodávajte PVC na strane vytláčania.
Ako vybrať správnu hlaveň so skrutkou pre vašu živicu
Výber živice riadi každé ďalšie rozhodnutie na stránke: geometria, oceľ a povrch. Prečítajte si tabuľku a potom si prečítajte poznámky pod ňou, pretože poznámky obsahujú varovania.
| Živica | Typické L/D | Typický kompresný pomer | Typ skrutky | Špeciálne poznámky |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP alebo bariéra | Odpúšťajúci. Na čisté roztavenie potrebuje pozitívny strih |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Nízka viskozita, ľahko sa topí. Jemné miešanie na HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP alebo bariéra | Amorfný. Sledujte šmykové teplo, pruhy sa ľahko prejavia |
| PC a technické plasty | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Bariéra alebo GP, nízky strih | Vysoká teplota topenia, úzke okienko. Dlhšie L/D, jemné stlačenie |
| Pevné PVC | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Špecifické pre PVC | Odolnosť proti korózii nie je voliteľná. Krátky čas zotrvania |
| PVC flexibilné | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Špecifické pre PVC | Viac odpúšťajúce ako tuhé, stále korozívne |
| PET (predlisok) | 20:1 – 24:1 | Nízke, presné dávkovanie | Účelovo vyrobený PET | Vysušte ho alebo znehodnoťte. Nízky strih, minimálny pobyt, leštené povrchy |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, nízky strih | Pri prehriatí prudko degraduje. Presná regulácia teploty |
| Plnené sklom / abrazívne | Na základnú živicu | Na základnú živicu | Typ základne + tvrdý povrch | Geometria sleduje základnú živicu. Thepovrchje to, čo sa mení: prejsť na bimetalické |
Ako používať túto tabuľku:toto sú typické publikované rozsahy a východiskové body, nie špecifikácie. Váš stroj, vaša trieda, vaša súčiastka a váš výstup posúvajú čísla. Konštruktér skrutiek potvrdí konečnú geometriu oproti vášmu skutočnému procesu. Nikdy neobjednávajte zo všeobecnej tabuľky bez tejto konverzácie.
PP a PE: semikryštalický, mierny strih
Polyolefíny sú jednoduchý prípad. Znášajú šmyk, rozplývajú sa nad širokým oknom a odpustia GP skrutku. Mierna až vyššia kompresia funguje dobre, pretože tieto živice s nízkou viskozitou potrebujú pozitívny strih, aby sa roztopili čisto, a nie prekĺznuť cez poloroztavené.
Tvrdo tlačte výstup na tenké steny a bariérová skrutka zarába na cene tým, že dodáva úplnejšiu taveninu pri rovnakej rýchlosti.
ABS a PS: Amorphous, Watch the Shear Heat
Amorfné živice v určitom rozsahu zmäknú, než aby sa topili v ostrom bode. PS beží pri nízkej kompresii, pretože sa tak ľahko topí. ABS potrebuje viac starostlivosti: pri degradácii vykazuje pruhy a šmuhy a zvyčajne je dôvodom šmykové teplo.
Ak sú pruhy dielov ABS a vaše nastavené hodnoty vyzerajú správne, skôr než začnete mať podozrenie na sušičku, máte podozrenie na strih. Agresívny kompresný pomer na amorfnej živici citlivej na teplo vytvára svoje vlastné chyby.
PC a technické plasty: Vysoká teplota, dlhší L/D
PC, nylon, PBT a ich príbuzní sa vysoko topia a tesne nad tým degradujú. Potrebujú dôkladné roztopenie, čo hovorí o dlhšom L/D, ale trestajú aj dobu zotrvania, čo argumentuje proti držaniu taveniny vo veľkom sude.
Rozlíšenie je dlhšie L/D s jemnou kompresiou a správne dimenzovaným záberom. Pomýlite si veľkosť výstrelu na PC a materiál sa zahrieva, kým nezožltne, bez ohľadu na to, aká dobrá je skrutka.
PVC tuhé a flexibilné: kritická odolnosť proti korózii
Všetko vyššie o PVC platí pre výber. Pevné PVC sedí na spodnom konci L/D aj kompresie, pretože čas a strih sú nepriatelia. Povrchová úprava musí odolávať korózii, nielen oderu, a to mení výber zliatiny vo vnútri bimetalového valca.
PET a POM: Nízky strih, presná kontrola teploty
PET je hygroskopický. Voda v tavenine hydrolyzuje polymérne reťazce, znižuje vnútornú viskozitu a zanecháva predlisky krehké a zahmlené, zatiaľ čo stroj vyzerá, že beží dobre. Živicu riadne vysušte, pracujte s nízkym strihom, udržujte pobyt krátky a špecifikujte leštené povrchy, aby sa netvorili usadeniny.
POM toleruje bežnú kompresiu, ale pri prehriatí prudko degraduje a produkty jeho degradácie sú nebezpečné. Kontrola teploty a disciplína doby zdržania sú dôležitejšie ako šikovná geometria.
Materiály plnené sklom a brúsne materiály: Línia 30 %.
Tu je najjasnejšie pravidlo na stránke a je to číslo, nie pocit.Sklenené vlákno až 30%: zvládne to nitridovaná súprava 38CrMoAlA.Naše nitridované vstrekovacie skrutky vyrábame a hodnotíme presne na to, kalené a temperované, potom nitridované plynom na puzdro 0,5 – 0,8 mm pri 950 – 1050 HV.
Nad 30 % skla alebo s minerálnym plnivom a retardérom horenia navrchu sa musí povrch zmeniť.Nitridované puzdro je difúzna vrstva a abrazívne plnivo ju prereže oveľa skôr, ako si oceľ pod ňou zaslúži.
Vtedy abimetalový skrutkový valecprestáva byť inováciou a stáva sa správnou špecifikáciou: tvrdá zliatina nastriekala celý kruh okolo zóny opotrebovania otvoru, čím sa vnútorná tvrdosť zvýšila na 62 HRC. Geometria stále sleduje základnú živicu. Mení sa len povrch. nášbimetalické vs nitridované vedeniefunguje cez nákladovú logiku.
Typy sudov, materiály a povrchové úpravy
Hlaveň dramaticky nezlyhá. Otvára sa potichu a berie so sebou aj váš výstup. O tom, ako dlho to bude trvať, rozhoduje materiál a povrch.
Štandardná nitridovaná oceľová hlaveň: Aplikácie a limity
Nitridácia rozptýli dusík do povrchu ocele, čím sa vytvorí pevné puzdro. Naše vstrekovacie skrutky 38CrMoAlA nitridujeme plynom pri 500–560 °C, čím sa vytvorí nitridovaná vrstva s hrúbkou 0,5–0,8 mm pri 950–1050 HV. To zvyšuje odolnosť proti opotrebeniu o 30 – 40 % oproti neošetrenej oceli.
Základná oceľ je najskôr kalená a temperovaná, čo samo o sebe zvyšuje odolnosť proti opotrebeniu šmykom o 50 %. Tieto dva kroky spolu poskytujú životnosť približne 10 000 až 20 000 hodín na nekorozívnych živiciach, ako sú PE a PP.
Jeho limitom je hĺbka puzdra. Akonáhle abrázia prereže nitridovanou vrstvou, mäkšie jadro pod ňou sa rýchlo opotrebuje. Naše nitridované vstrekovacie skrutky pre zmesi vystužené sklenenými vláknami hodnotíme až do 30 % (napríklad PA plus sklenené vlákno). Nad tým alebo na korozívnych živiciach je nitridované puzdro prekonané a povrch sa musí zmeniť.
Bimetalový sud: konštrukcia, cena a kedy sa to oplatí
Bimetalová hlaveň udržuje telo z legovanej ocele a spája samostatnú opotrebiteľnú zliatinu do vývrtu. Na naše hlavne nastriekame tvrdú zliatinu okolo celého kruhu zóny opotrebovania vývrtu, čím sa vnútorná tvrdosť zvýši na 62 HRC.
To je iný druh ochrany pred nitridáciou. Nitridované puzdro je difúzna vrstva meraná v zlomkoch milimetra. Striekaný alebo tavený vývrt zliatiny je vrstva iného kovu a abrazívne plnivo musí prejsť cez to všetko.
Zliatina je vybraná pre hrozbu. Povrchy bohaté na karbid a karbid volfrámu odolávajú oderu od skla a minerálnych plnív. Zliatiny s niklom odolávajú korózii z PVC a zlúčenín spomaľujúcich horenie. Vyberte si nesprávnu zliatinu a zaplatili ste za bimetalovú hlaveň, ktorá rieši nesprávny problém.
Oplatí sa to vždy, keď je vaše krmivo abrazívne alebo korozívne. Aritmetika je jednoduchá: ak bimetalová súprava vydrží na vašom materiáli niekoľkonásobne dlhšie ako nitridovaná, vyššia nákupná cena sa rozdelí na nižšie náklady za rok, kým spočítate šrot a prestoje, ktorým sa vyhnete.
Segmentovaný vs monolitický sud: Flexibilita vs presnosť
Monolitická (jednodielna) hlaveň je vyrobená z jedného telesa. Najlepšie drží priamosť a sústrednosť a je to norma pre vstrekovanie, kde presnosť riadi konzistenciu výstrelu.
Segmentované sudy sú zoskrutkované zo sekcií, čo umožňuje výmenu opotrebovanej sekcie bez zošrotovania celej hlavne a umožňuje flexibilné umiestnenie ventilačných otvorov. Obchod je zosúlaďovanie: každý spoj je príležitosťou na nevyrovnanie a vstrekovacie stroje sú menej zhovievavé ako miešacie extrudéry.
Základná oceľ a možnosti povrchu, ktoré na ňu sedia
38CrMoAlAje základná oceľ, z ktorej vyrábame naše vstrekovacie skrutky, a z nejakého dôvodu je v tomto odvetví štandardom. Jeho chróm-molybdén-hliník je určený na nitridáciu: hliník tvorí v puzdre tvrdé, stabilné nitridy, zatiaľ čo jadro zostáva húževnaté.
Základná oceľ nesie mechanické zaťaženie. Povrch na jeho vrchu sa opotrebováva a tam je skutočná voľba. Ako avýrobca skrutkových sudovdodávame celý rad povrchov a každý odpovedá na inú hrozbu:
- Nitridácia— 0,5–0,8 mm vrstva pri 950–1050 HV. Čisté živice, sklenené vlákno do 30%.
- Bimetalický povrch— tvrdá zliatina natavená okolo zóny opotrebenia vývrtu, vývrt do 62 HRC. Abrazívne a korozívne pôsobenie.
- Striekanie karbidu volfrámu— pre najtvrdšie prípady oderu.
- Chrómovanie— hladký povrch, ktorý sa dá ľahko uvoľniť. Pomáha pri farebných zmenách a lepení, nie pri silnom odieraní.
- Nehrdzavejúca oceľ— keď je požiadavkou skôr odolnosť proti korózii alebo čistota materiálu ako opotrebenie.
Náš sprievodca materiálmi hlavne pre skrutky porovnáva základné ocele v plnom rozsahu.
Porovnanie povrchových úprav
| Materiál / spracovanie | Tvrdosť | Odolnosť proti opotrebovaniu | Odolnosť proti korózii | Najlepšie pre |
|---|---|---|---|---|
| 38CrMoAlA, nitridovaný | 950–1050 HV, vrstva 0,5–0,8 mm | Dobre | Mierne | PE, PP, PS, ABS; sklenené vlákno do 30 %. Ekonomický štandard |
| Bimetalický povrch | Vŕtanie do 62 HRC | Výborne | Dobre | Plnené sklom nad 30%, plnené minerálom, prebrúsené, brúsne zaťaženie |
| Striekanie karbidu volfrámu | Veľmi vysoká | Výborne | Dobre | Najtvrdšie prípady oderu |
| Povrchová úprava zliatiny na báze niklu | Vybrané podľa formulácie | Dobre | Výborne | PVC, fluórpolyméry, retardéry horenia |
| Tvrdé chrómovanie | Tvrdé, veľmi tenké | Mierne | Dobre | Hladké uvoľňovanie, jednoduchšie zmeny farby, antiadhézny |
| Nehrdzavejúca oceľ | Podľa stupňa | Mierne | Výborne | Aplikácie riadené koróziou alebo čistotou |
Špecifikujte povrch pre najšpinavšie krmivo, na ktorom bude linka skutočne bežať, nie pre najčistejšiu. Určenie čistého puzdra je najbežnejším spôsobom, ako nová súprava zomrie skôr.
Údržba: Ako získať každú hodinu, ktorú môže sada poskytnúť
Údržba nezvráti opotrebovanie. Zabráni vám to pridať opotrebovanie, ktorému sa dá predísť, k nevyhnutnému druhu, a poskytne vám údaje na plánovanie výmeny namiesto toho, aby ste na ňu reagovali.
Kontrolný zoznam rutinnej kontroly
| Frekvencia | Čo skontrolovať | Prečo? |
|---|---|---|
| Každá zmena | Teplota taveniny vs. normál, čas zotavenia, konzistencia vankúša, zaťaženie motora | Tieto sa posúvajú skôr, ako sa objavia defekty |
| Každá zmena materiálu alebo farby | Úplne vyčistiť; skontrolujte čistenie, či neobsahuje čierne škvrny alebo degradovaný materiál | Škvrny znamenajú mŕtve miesta alebo niekde degradáciu |
| Mesačne | Skontrolujte termočlánky a vykurovacie pásy; skontrolujte chladenie prívodného hrdla | Posunutý senzor varí materiál celé mesiace bez povšimnutia |
| Vždy, keď je skrutka vonku | Zmerajte vonkajší priemer letu a ID vývrtu hlavne na označených miestach; skontrolujte kontrolný krúžok | Skrutka je už vonku. Desať minút merania sú dáta zadarmo |
| Aspoň raz ročne (brúsne alebo korozívne zaťaženie) | Plánovaný ťah: úplné meranie opotrebovania, kontrola vyrovnania, zaznamenávanie hodnôt | Plnené, PVC a prebrúsenie sa opotrebúvajú oveľa rýchlejšie ako čistá živica |
Správny postup čistenia pri výmene živíc alebo farieb
Čistenie pred každou zastávkou a každým prestupom, bez výnimiek pre rušné dni. Materiál, ktorý sa nechá vychladnúť vo vnútri suda, degraduje, pripeká sa na povrchy a neskôr sa vracia ako čierne škvrny v časti zákazníka.
Na zmeny farby, na vypnutie a pred prechodom na polymér citlivý na teplo použite komerčnú čistiacu zmes. Virgin PE alebo PP zvláda bežné prechody medzi kompatibilnými materiálmi. Vysokoteplotné živice ako PC a PMMA držia ťažšie a vyžadujú agresívnejšie čistenie.
Vyčistite pred vypnutím, nielen pred spustením. To, čo necháte v chladiacom sude, sa stane problémom, s ktorým budete bojovať pri ďalšom spustení.
Ako merať vôľu medzi skrutkou a hlavňou
Toto je meranie, ktoré mení názor na skutočnosť a väčšina obchodov ho preskakuje.
- Vytiahnite a vyčistite skrutku.Horúce, s mosadznými alebo medenými nástrojmi. Nikdy nie oceľové škrabky, ktoré režú ošetrovaný povrch, na ktorom závisí skrutka.
- Označte polohy meraniapozdĺž pracovnej dĺžky: posuv, prechod a dávkovanie minimálne.
- Zmerajte OD letus vonkajším mikrometrom na každej pozícii, pričom odčítava sa na niekoľkých bodoch po obvode, aby sa zachytilo nerovnomerné opotrebovanie.
- Zmerajte ID vývrtu hlavnes vrtomerom v zodpovedajúcich polohách a hĺbkach.
- Vypočítajte radiálnu vôľu:odčítajte OD letu od ID otvoru a vydeľte dvomi.
- Porovnajte s výkresom zostavya zaznamenajte každé odčítanie s dátumom a prevádzkovými hodinami.
Interpretujte výsledok oproti pôvodnému klírensu, nie proti univerzálnemu číslu. Užitočné pravidlo v dielni: keď vôľa narastie zhruba na dvojnásobok stavebnej hodnoty, alebo keď výkon pri rovnakej rýchlosti skrutky výrazne poklesne, začnite plánovať výmenu. Náš podrobný sprievodca meraním podrobne pokrýva túto metódu.
Plán čistenia a typy čistiacich zmesí
Spojte zmes s úlohou. Mechanický (bez abrazívnych) čistiacich prostriedkov s vysokou viskozitou. Chemické preplachy napádajú degradovaný materiál a uhlík. Penové výplachy expandujú, aby dosiahli mŕtve miesta, ktoré laminárne prúdenie vynecháva.
Intervaly hlbokého čistenia závisia od živice. Vysokoteplotné polyméry vytvárajú uhlík rýchlejšie a vyžadujú častejšie hlboké čistenie. Čokoľvek spustíte, udržujte interval podľa plánu a nečakajte na čierne škvrny, ktoré to naplánujú za vás.
Kedy opraviť vs kedy vymeniť
Porovnajte náklady na rok služby, nie dve cenovky. Rekonštrukcia, ktorá stojí polovicu, ale vráti sa tretinu rokov, je drahá možnosť v prestrojení.
Oprava sa nakláňa dopravakeď je opotrebovanie rozmerné a mierne, základný kov je zdravý, toto je prvá prestavba a geometria stále vyhovuje vašej živici.
Výmena sa nakláňa dopravakeď je korózia hlboká, keď už bola skrutka prerobená, keď sa zmenil váš materiál a stará geometria už nesedí, alebo keď je sada bežnej veľkosti, ktorej cena výmeny sa blíži cene opravy.
Naša príručka opravy a výmeny obsahuje úplnú tabuľku rozhodovania.
Správne skladovanie a manipulácia s sudmi s náhradnými skrutkami
Náhradná súprava je užitočná len vtedy, ak je rovná a čistá, keď ju potrebujete. Skrutky skladujte vodorovne s podperou po dĺžke, nikdy sa neopierajte o hrot. Natrite ich proti hrdzi, zakryte a ponechajte si technický list a namerané hodnoty tvrdosti spolu s dielom.
Stratégia rotácie náhradnej súpravymá väčšiu hodnotu ako akýkoľvek rýchly poplatok a takmer žiadny dodávateľ vám to nepovie. Kúpte si náhradný diel skôr, ako zlyhá súčasná súprava. Spustite novú súpravu, pošlite starú na prestavbu, kým výroba pokračuje, a prestavanú súpravu si nechajte na poličke ako rezervu.
Teraz vlastníte rotáciu s nulovými neplánovanými prestojmi a každá budúca výmena sa uskutoční podľa vášho plánu namiesto o 2:00 v sobotu. Stratégia stojí jeden súbor pracovného kapitálu a spláca ho, keď nedôjde k zlyhaniu prvýkrát.
Je to proces alebo stroj? Rozhodovacia brána
Tu je sekcia, ktorú nenapíše žiadny konkurent, a ušetrí vám viac času ako zvyšok tejto príručky dohromady.
Keď sa objaví chyba výlisku, väčšina tímov siahne po nastavení stroja. Teplota, protitlak, rýchlosť vstrekovania, doba výdrže. Niekedy je to správne. Ale keď je plastifikačná jednotka opotrebovaná, žiadne nastavenie neobnoví proces a týždne zmiznú v hľadaní, ktoré nikdy nemôže uspieť.
Spustite túto bránu skôr, ako sa dotknete inej nastavenej hodnoty.
1. Zmenilo sa niečo?Nová dávka živice, nové farbivo, nový pomer prebrúsenia, nová forma, niekto upravil nastavenie? Ak áno, usilujte sa o zmenu. Toto je problém procesu, kým sa nepreukáže opak.
2. Objavila sa chyba náhle alebo sa vkradla v priebehu týždňov?Náhle body na zmenu alebo poruchu komponentu. Postupné body pri opotrebovaní. Opotrebenie neprichádza zo dňa na deň.
3. Je vankúš konzistentný medzi zábermi?Nekonzistentný vankúš hovorí kontrolný krúžok. Skontrolujte to pred čímkoľvek iným.
4. Poklesol výkon pri rovnakej rýchlosti skrutky alebo sa predĺžil čas zotavenia?Obe smerujú na vôľu, čo znamená opotrebovanie skrutky alebo hlavne. Nastavenia nemôžu obnoviť stratené povolenie.
5. Stúpa teplota taveniny pri nezmenených nastavených hodnotách?Skrutka vytvára dodatočné šmykové teplo, zvyčajne preto, že pracuje silnejšie proti opotrebovanej vôli.
6. Vracajú sa čierne škvrny po každom čistení?Materiál leží na mŕtvom mieste. Na staršej súprave je toto mŕtve miesto často opotrebované a obsahuje degradovanú taveninu.
Tri alebo viac odpovedí „áno“ na otázky 3 až 6 znamenajú, že stroj vám oznámi, že plastifikačná jednotka je opotrebovaná. Prestaňte ladiť. Vytiahnite skrutku a zmerajte ju.
Meranie trvá hodinu. Hľadanie mechanickej chyby cez nastavenia trvá týždne a nikdy sa to nezblíži, pretože odpoveď nikdy nebola v ovládači.
Sprievodca riešením problémov s tabuľkou hlavných príčin
Každá nižšie uvedená chyba môže pochádzať z procesu alebo mechanického opotrebovania. Tabuľka pomenúvaskrutku a hlaveňhlavná príčina, pretože to je polovica, ktorú všetci ostatní vynechajú.
| Problém | Symptóm | Hlavná príčina skrutky / hlavne | Nápravné opatrenie |
|---|---|---|---|
| Čierne pruhy / stopy po popálení | Tmavé škvrny alebo pruhy v časti; horšie po zastavení | Degradovaný materiál uviaznutý v opotrebovanej vôli alebo mŕtvom mieste; skórovaný vývrt; poškodený povrch skrutky | Hlboká očista. Ak sa škvrny vrátia, potiahnite a skontrolujte. Skontrolujte ryhy a opotrebovanú vôľu. Vymeňte, ak súprava obsahuje materiál |
| Nekonzistentná veľkosť záberu / krátke zábery | Unášanie hmotnosti výstrelu; vankúš sa mení záber od záberu | Skontrolujte, či krúžok netesní(najčastejšie); opotrebované lopatky umožňujúce únik taveniny dozadu; vývrt hlavne nadrozmer | Najprv skontrolujte kontrolný krúžok. Potom zmerajte vôľu. Nastavenia neopravia netesný spätný ventil |
| Nárast teploty taveniny | Skutočná teplota topenia nad nastavenými hodnotami; odfarbenie materiálu | Nadmerný strih v dôsledku nesprávneho kompresného pomeru; opotrebovaná vôľa spôsobuje, že skrutka pracuje ťažšie; driftovaný termočlánok | Skontrolujte termočlánky. Skontrolujte rýchlosť skrutky a protitlak. Ak je geometria pre živicu nesprávna, opravou je skrutka |
| Pomalé zotavenie / dlhé plastifikovanie | Čas zotavenia sa predlžuje; čas cyklu rastie | Opotrebovaná vôľa znižuje účinnosť čerpania; vydanie sekcie krmiva; nesprávna geometria živice | Najprv skontrolujte chladenie prívodného hrdla a prívod peliet. Potom zmerajte vôľu oproti výkresu |
| Zvyšujúce sa zaťaženie motora / protitlak | Stúpajúce ampéry motora pri konštantnom výkone; alarmy krútiaceho momentu | Ťahanie skrutky v otvore (nesúososť, ohnutá skrutka); nadmerné strihanie; degradovaná stavebná odolnosť materiálu | Skontrolujte zarovnanie a rovnosť skrutiek. Ohnutá skrutka opotrebuje jednu stranu vývrtu a zničí aj novú hlaveň |
| Degradácia materiálu / zmena farby | Žltnutie, roztiahnutie, lámavosť, zápach | Príliš dlhý čas zotrvania (príliš malý výstrel pre hlaveň); strih príliš agresívny; mŕtve miesta držiace materiál | Skontrolujte pomer veľkosti strely ku kapacite hlavne. Znížte šmyk. U živíc citlivých na teplo môže byť jedinou skutočnou opravou skrutka s nižšou kompresiou |
| Čiastočne sa neroztopí/pevné častice | Tvrdé škvrny; defekty podobné šošovkám; slabé miesta | Nedostatočná kapacita tavenia: L/D je príliš krátky, kompresia je nesprávna, výstup je posunutý za to, čo sa skrutka môže roztaviť, alebo opotrebovaná vôľa | Znížte výkon alebo inovujte na skrutku bariéry. Ak je súprava opotrebovaná, žiadne nastavenie neobnoví tavenie |
| Farebné pruhy/zlá disperzia | Nerovnomerná farba; predzmes sa nerozptyľuje | Žiadna miešacia časť; opotrebovaná skrutka zle mieša; nesprávna skrutka pre plnenú alebo farebnú zmes | Zadajte zmiešavaciu sekciu (Maddock alebo kolík). Najprv sa uistite, že skrutka nie je jednoducho opotrebovaná |
Čierne pruhy alebo popáleniny
Degradovaný polymér sa niekde ukladá a uvoľňuje sa na kusy. Klasickými úkrytmi sú opotrebovaná vôľa, ryhovaný vývrt, poškodený kontrolný krúžok a akékoľvek hluché miesto, kde prietok stagnuje.
Najprv hlboké prečistenie. Ak sa škvrny vrátia po dôkladnom vyčistení, materiál nie je len zvyšok. Vyrába sa nepretržite na mieste vo vašom stroji a musíte potiahnuť skrutku a nájsť ju.
Nekonzistentná veľkosť záberu alebo krátke zábery
Pred dotykom nastavenia skontrolujte krúžok. Keď spätný ventil prestane tesniť, tavenina počas vstrekovania uniká dozadu a výstrel, o ktorom si stroj myslel, že ho zmeral, nie je výstrel, ktorý dostane forma.
Darčekom je vankúš. Konzistentný proces drží stabilný vankúš. Keď vankúš putuje strela k strele, tavenina smeruje niekam, kam by nemala.
Nárast teploty taveniny alebo príliš vysoká teplota
Zmerajte skutočnú teplotu topenia sondou a nedôverujte požadovaným hodnotám. Ak skutočná tavenina prebieha vysoko nad zónami, dodatočné teplo pochádza zo strihu, nie z pásov.
Šmykové teplo stúpa, keď je stlačenie príliš agresívne pre živicu, keď je rýchlosť skrutky príliš vysoká, keď je protitlak nadmerný a keď musí opotrebovaná skrutka pracovať tvrdšie, aby posunula ten istý materiál.
Pomalé zotavenie skrutky / dlhý čas plastifikácie
Začnite v zásobníku. Premosťovacie pelety, prehriate dávkovacie hrdlo a nedostatočné chladenie krmiva, to všetko vedie k hladovaniu skrutky a obnove natiahnutia a žiadna z nich nie je chybou skrutky.
Ak je krmivo zdravé a zotavenie je stále pomalé, zmerajte klírens. Skrutke, ktorá stratila svoju čerpaciu účinnosť, aby sa opotrebila, trvá dlhšie naplniť rovnaký záber a čas cyklu to odráža.
Rastúce zaťaženie motora alebo spätný tlak
Stúpajúce ampéry pri konštantnom výstupe znamenajú, že niečo odporuje. Ohnutá skrutka ťahajúca sa vo vývrte je nebezpečný prípad: opotrebováva jednu stranu hlavne a nová skrutka inštalovaná proti tomuto nesúososti sa opotrebováva rovnakým spôsobom podľa rovnakého plánu.
Pred objednaním čohokoľvek skontrolujte rovnosť a zarovnanie. Jednostranné opotrebovanie otvoru je odtlačok prsta.
Degradácia materiálu alebo zmena farby
Dominujú dve príčiny: materiál je príliš horúci alebo je horúci príliš dlho. Druhá je tá, ktorá ľuďom chýba.
Výstrel, ktorý je príliš malý na hlaveň, zanecháva taveninu v priebehu cyklu po cykle a jemne varí, kým nezožltne. Žiadna skrutková konštrukcia neopraví poddimenzovaný výstrel v nadrozmernej hlavni. Upravte priemer skrutky alebo presuňte úlohu na menší stroj.
Ako si objednať náhradnú hlaveň so skrutkami
Žiadny konkurent to nepokrýva a je to časť, ktorú kupujúci skutočne potrebujú. Či už si objednáte od OEM alebo od nezávisléhotováreň na skrutkové sudy, rovnaké informácie riadia cenovú ponuku.
Rozmery a špecifikácie, ktoré musíte poskytnúť
- Značka a model stroja.Na potvrdenie montáže a rozmerov pohonu stačí fotografia na typovom štítku.
- Priemer skrutky a pomer L/D,z výkresu alebo priamo namerané.
- Živica s obsahom plniva.To poháňa základnú oceľ a povrchovú úpravu viac ako čokoľvek iné na zozname.
- Veľkosť záberu a cieľový cyklus,takže geometriu možno skôr optimalizovať ako kopírovať.
- Kresba, alebo opotrebovaná vzorka.Buď funguje. Opotrebovanú časť je možné zmerať a celú geometriu zrekonštruovať.
- Čo sa minule pokazilo.Pošlite vzor opotrebovania spolu s dielom. Hladká strata rozmerov hovorí o abrázii. Pitting hovorí korózia. Jednostranné opotrebovanie hovorí zarovnanie, ktoré nová skrutka nespraví.
Táto posledná položka je tá, na ktorú kupujúci zabúdajú, a je to tá, ktorá vás zastaví pri kúpe vernej kópie zlyhania.
OEM-Match vs Custom Design: Klady a zápory
OEM zápasreprodukuje pôvodnú geometriu. Je to správna voľba, keď pôvodná skrutka vyhovovala vášmu procesu a jednoducho sa opotrebovala. Predvídateľné, overiteľné pomocou výkresu, bez opätovného overenia procesu.
Dizajn na mieruzmení geometriu tak, aby zodpovedala tomu, čo dnes skutočne bežíte. Je to správne volanie, keď sa proces pohol a skrutka nie: pridali ste prebrúsiť, prešli ste na plnenú triedu, zmenili výstupné ciele alebo pôvodná skrutka nikdy dobre nespracovala vašu živicu.
Objednávanie OEM zhody, keď sa proces zmenil, reprodukuje problém v novej oceli. Objednanie vlastného dizajnu, keď bol originál v poriadku, zvyšuje náklady a revalidáciu za nič. Vzor nosenia vám povie, v akej situácii sa nachádzate.
Čo môžete očakávať pri získavaní zdrojov z Číny
Dodacia lehota závisí od geometrie, povrchovej úpravy a od toho, či existuje výkres. Požiadajte o to písomne s vašou cenovou ponukou a opýtajte sa, na čo hodiny začínajú: potvrdenie výkresu alebo objednávky. Nie sú na rovnaký dátum a rozdiel je často týždeň.
Pred tým, ako sa zaviažete, stojí za to zdôrazniť tri veci:
- Keď sa spustí výroba.Reverzné inžinierstvo opotrebovanej vzorky pridáva čas pred odrezaním jedinej triesky. Nákres tento krok odstráni.
- Čo dodáva povrchová úprava.Bimetalické naváranie a striekanie karbidu sú samostatné procesné kroky s vlastným radom.
- Námorná doprava, samostatne.Nie je vo výrobnom čase a je to číslo, ktoré prekvapuje prvých kupujúcich.
Naša vlastná cenová ponuka je transparentná, pretože poskytujeme odhadované náklady na produkt, dopravu a priebežnú údržbu, takže neskôr nie je čo objavovať. Cenovú ponuku dostanete do 12 hodín.
Naplánujte si čas prípravy s rotáciou náhradnej súpravy opísanou vyššie. Súprava objednaná z denníka nosenia sa dodáva podľa vášho plánu. Súprava objednaná z havárie lodí proti času, letecky, za cenu, ktorú nikto nebaví vysvetľovať.
Kritériá prijatia kvality a kontrolné body
Toto sú kontroly, ktoré oddeľujú skutočného dodávateľa od lacného. Požiadajte o ne písomne pred zadaním objednávky a overte si ich, keď vám súprava dorazí:
- Vonkajší priemer vo viacerých bodoch pozdĺž každého letu
- Priemer otvoru a valcovitosť
- Povrchová tvrdosť ako anameraná hodnota(HV alebo HRC), nie je katalógová špecifikácia
- Hĺbka nitridovaného puzdra alebo hĺbka zliatinovej vrstvy na bimetalovom vývrte
- Sústrednosť a priamosť
- Drsnosť povrchu (Ra)
- Základná trieda ocele, potvrdená
Tvrdosť a hĺbka puzdra sú dve, na ktorých záleží najviac, a dve sa najčastejšie potichu znižujú. Nitridovaná vrstva pri 950 – 1050 HV a hĺbke 0,5 – 0,8 mm je špecifikácia, ktorej môžete poskytnúť dodávateľa. „Nitridovaný“ sám o sebe nie je.
Ak citát pristane dramaticky pod ostatnými, opýtajte sa, aká je oceľ a ako hlboko prebieha úprava. To je takmer vždy to, kde sa rozdiel skrýva a vy ho splatíte skorým opotrebovaním.
Náš úplný návod na získavanie sa nachádza v príručke objednávky valca na skrutky.
Potrebujete náhradný alebo vlastný valec vstrekovacej skrutky? Pošlite model vášho stroja, výkres alebo opotrebovanú vzorku. Citujeme do 12 hodín.
Získajte cenovú ponuku na skrutkyČasto kladené otázky
Otázka: Ako dlho vydrží hlaveň vstrekovacej skrutky?
Odpoveď: Na nekorozívnych živiciach, ako sú PE a PP, naše nitridované 38CrMoAlA vstrekovacie skrutky bežia približne 10 000 – 20 000 hodín. Zmesi plnené sklom, PVC a ťažké prebrúsenie to znižujú a do akej miery závisí od obsahu plniva a výkonu. Nespúšťajte hodiny a dúfajte: merajte. Minimálne raz ročne pri brúsnej prevádzke skontrolujte vonkajší priemer letu a ID vŕtania podľa konštrukčného výkresu a zaznamenajte trend. Trend, nie údaj o hodinách, vám povie, kedy si objednať ďalšiu súpravu.
Otázka: Aká je štandardná vzdialenosť medzi skrutkou a hlavňou?
Odpoveď: Neexistuje jediný údaj, pretože vôľa sa meria s priemerom skrutky. Odvetvové pravidlo pre novú súpravu je približne 0,001 palca radiálnej vôle na stranu na každý palec priemeru skrutky, takže skrutka s priemerom 60 mm pristane takmer 0,06 mm na stranu. Autoritou je váš stavebný výkres. Ako praktický servisný limit naplánujte výmenu, keď nameraná vôľa narastie približne na dvojnásobok hodnoty zostavenia alebo výkon pri rovnakej rýchlosti skrutky výrazne poklesne.
Otázka: Môžem použiť jednu skrutku pre viacero rôznych živíc?
A: V rámci rodiny áno. Univerzálna skrutka zvláda PE, PP, PS a ABS prijateľne, a preto ju výrobcovia strojov dodávajú ako štandard. Naprieč rodinami nie. Skrutka GP na tvrdom PVC znehodnocuje materiál a koroduje oceľ. Skrutka GP na nylone plnenom sklom sa rýchlo opotrebuje. A skrutka dimenzovaná na jeden objem výstrelu nemôže slúžiť na prácu, ktorá využíva malú časť hlavne bez varenia materiálu. Ak vaše živice preklenú tieto medzery, potrebujete viac ako jednu skrutku alebo skrutku určenú pre najťažší prípad.
Otázka: Ako zistím, či je moja vstrekovacia skrutka opotrebovaná?
Odpoveď: Stroj vám povie ako prvý a mikrometer to potvrdí. Sledujte pokles výkonu pri rovnakej rýchlosti skrutky, natiahnutie doby zotavenia, stúpajúcu teplotu taveniny pri nezmenených nastavených hodnotách, čierne škvrny, ktoré sa vracajú po čistení, a posun veľkosti strely. Ktorýkoľvek z nich ospravedlňuje vytiahnutie skrutky. Potom zmerajte OD letu pomocou mikrometra a ID otvoru pomocou meracieho prístroja v zodpovedajúcich polohách a porovnajte radiálnu vôľu s výkresom. Symptómy naznačujú; meranie potvrdzuje.
Otázka: Čo je to bimetalový skrutkový valec a kedy ho potrebujem?
Odpoveď: Bimetalová hlaveň udržuje telo z legovanej ocele a spája tvrdšiu zliatinu s opotrebením do vývrtu. Na naše hlavne nastriekame tvrdú zliatinu celý kruh okolo zóny opotrebovania vývrtu, čím sa vnútorná tvrdosť zvýši na 62 HRC. Čiara sa dá ľahko nakresliť:sklenené vlákno až do 30% beží dobre na nitridovanej 38CrMoAlA sade. Nad 30 % skla, s minerálnym plnivom alebo retardérom horenia, alebo na korozívnej živici, prejdite na bimetal. Nitridované puzdro je 0,5–0,8 mm difúzna vrstva a ťažké plnivo ju prerezáva dlho predtým, než je oceľ pod ňou hotová.
Otázka: Ovplyvňuje dizajn skrutky kvalitu dielov pri vstrekovaní?
Odpoveď: Priamo a viac ako väčšina nastavení procesu. Geometria skrutky určuje, ako úplne sa materiál roztaví, ako rovnomerná je teplota taveniny, ako dobre sa rozptýli farba a plnivo a ako konzistentný je výstrel. Netavenie, šmuhy, roztiahnutie, degradácia a variácie výstrelov – to všetko sa spája s konštrukciou skrutky alebo opotrebovaním skrutky aspoň tak často, ako je to možné pre ovládač. Keď defekt odoláva každej zmene nastavenia, ktorú vykonáte, dôvodom je zvyčajne geometria alebo opotrebovanie.
Otázka: Aký je rozdiel medzi vstrekovacou skrutkou a vytláčacou skrutkou?
Odpoveď: Vytláčacia skrutka sa nepretržite otáča a pumpuje taveninu dopredu bez zastavenia. Injekčná skrutka vykonáva dve úlohy: otáča sa, aby zmäkčila injekciu, potom sa prestane otáčať a posúva sa dopredu ako piest, aby ju vstrekol. Tento vratný pohyb je dôvodom, prečo majú vstrekovacie skrutky na špičke kontrolný krúžok a prečo majú kratšie pomery L/D, zvyčajne 18:1 až 25:1, ako vytláčacie skrutky. Materiál tiež sedí vo vstrekovacom valci medzi výstrelmi, čo robí čas zotrvania a veľkosť výstrelu kritickými.
Otázka: Môže výrobca skrutkového valca skopírovať moju skrutku bez výkresu?
A: Áno. Pošlite opotrebovanú časť a geometriu je možné zmerať a zrekonštruovať: priemer, pomer strán, hĺbku kanála a vhodné rozmery na strane pohonu. Držíme vstrekovacie skrutky na ±0,001 mm. Jedno upozornenie, ktoré stojí za zmienku: opotrebovaná skrutka meria menej, ako opustila továreň, takže náhrada by mala byť vyrobená podľa pôvodného konštrukčného zámeru a nie podľa opotrebovaných rozmerov. Pošlite vzor opotrebovania spolu s dielom a nová skrutka bude špecifikovaná proti zlyhaniu namiesto toho, aby ju zdedila.
Záver
Tri myšlienky nesú celý návod.
Selekcia nasleduje po živici.Geometria (L/D, kompresný pomer, typ skrutky) zodpovedá tomu, ako sa váš polymér topí. Povrchová úprava zodpovedá znečisteniu vášho krmiva. Čisté živice veselo bežia na nitridovanom 38CrMoAlA. Abrazívne a korozívne krmivá potrebujú bimetalový vývrt a špecifikácia čistého puzdra je najbežnejším spôsobom, ako nová súprava zomrie skôr.
Údržba kupuje roky a dáta kupujú plánovanie.Pred každým zastavením vyčistite, skôr mosadzou ako oceľou a zmerajte vôľu vždy, keď je skrutka uvoľnená. Denník opotrebovania sa otočí „je opotrebovaný?“ do „kedy prekročí hranicu?“, čo je rozdiel medzi plánovaným prechodom na euro a odstávkou.
Pred vyladením procesu diagnostikujte stroj.Keď výkon klesne, cykly sa natiahnu, vankúš sa túla alebo sa po vyčistení vrátia škvrny, plastifikačná jednotka hovorí. Nastavenia nedokážu obnoviť stratenú vôľu ani znovu utesniť opotrebovaný kontrolný krúžok. Vytiahnite skrutku a zmerajte ju.
Nanhaiya vyrába skrutky a sudy už viac ako dvadsať rokov a slúži viac ako 500 klientom po celom svete. Naše vstrekovacie skrutky sú opracované z 38CrMoAlA, kalené a temperované, potom nitridované plynom pri 500–560 °C na puzdro 0,5–0,8 mm pri 950–1050 HV, udržiavané v tolerancii ±0,001 mm a dimenzované na 10 000–2 hodiny na nehrdzavejúcej živici Tam, kde je posuv tvrdší, nastriekame tvrdú zliatinu na celý kruh okolo zóny opotrebovania otvoru a vnútornú tvrdosť zvýšime na 62 HRC.
Pred objednávkou s vami naši inžinieri prepracujú parametre: priemer, pomer strán, hĺbku kanála skrutky a výber materiálu medzi 38CrMoAlA a duplexnou zliatinou. Táto konzultácia je bezplatná a cenová ponuka, ktorá nasleduje, zahŕňa produkt, dopravu a očakávané náklady na údržbu, takže neskôr sa neobjaví nič, čo by nebolo na stránke.
Po dodaní naši technici podporujú inštaláciu a uvedenie do prevádzky, záruka beží na zmluvu (zvyčajne jeden až dva roky) a akýkoľvek popredajný problém dostane odpoveď do 24 hodín a riešenie do 48 hodín.
Pošlite nám model vášho stroja, živicu a problém, ktorý sa snažíte vyriešiť. Do dvanástich hodín budete mať špecifikáciu a cenovú ponuku.
Povedzte nám svoj stroj, živicu a čo sa minule pokazilo. Zadáme množinu, ktorá to opraví, nie tú, ktorá to opakuje.
Kontaktujte Nanhaiya pre cenovú ponuku