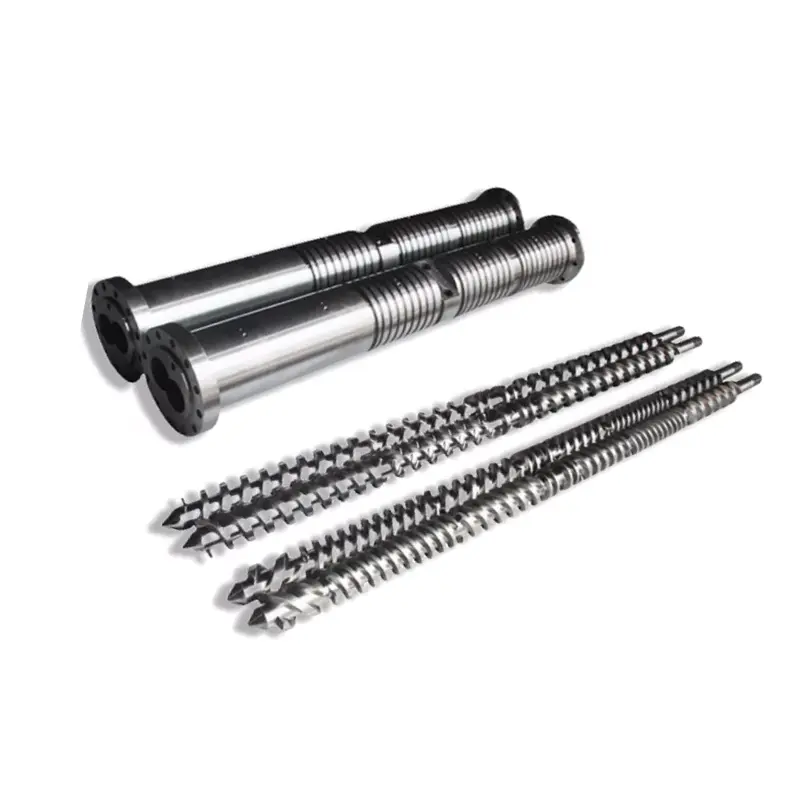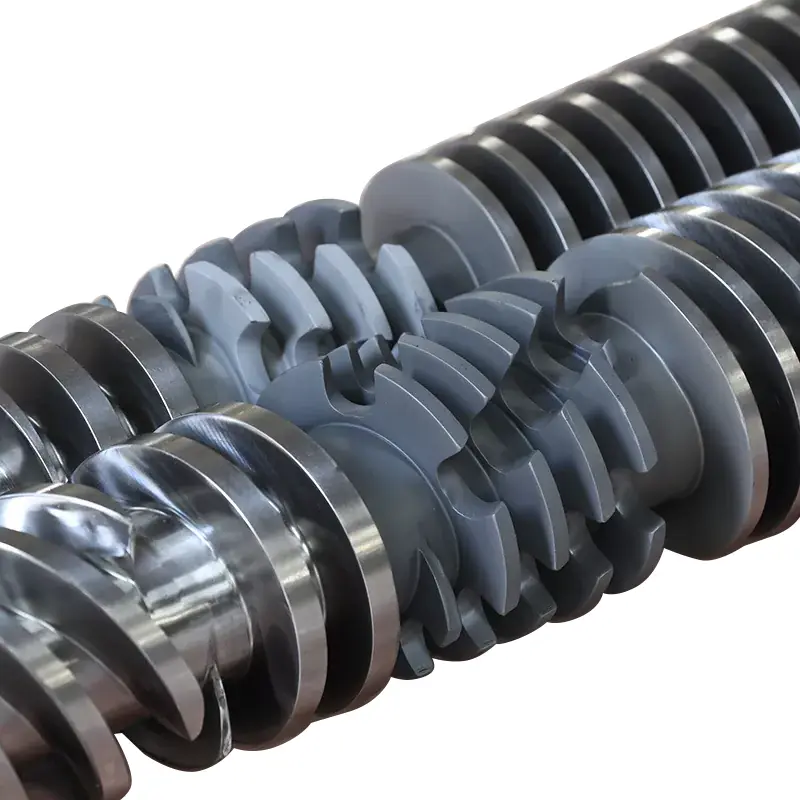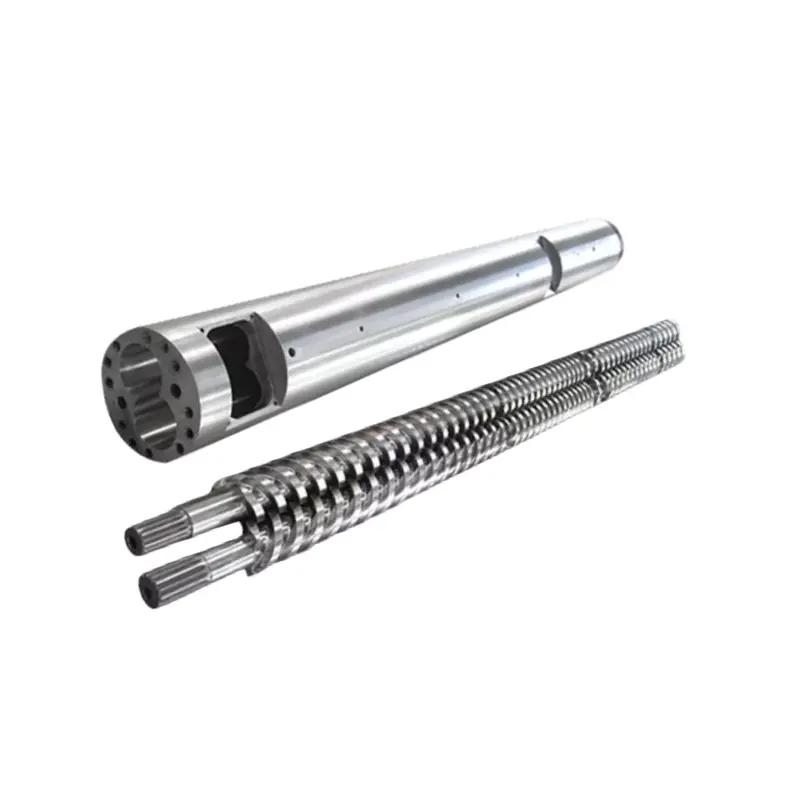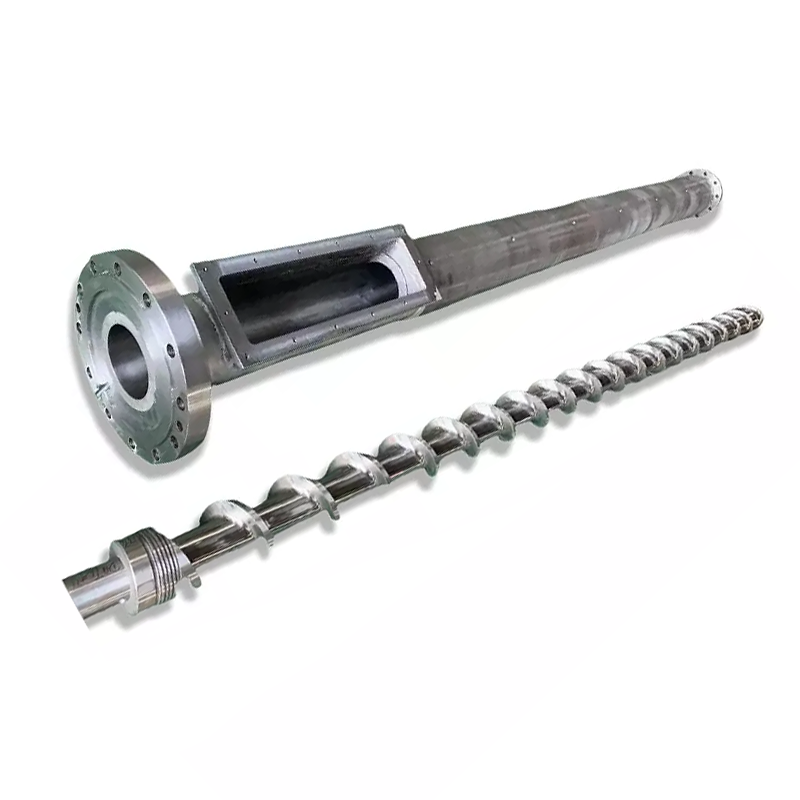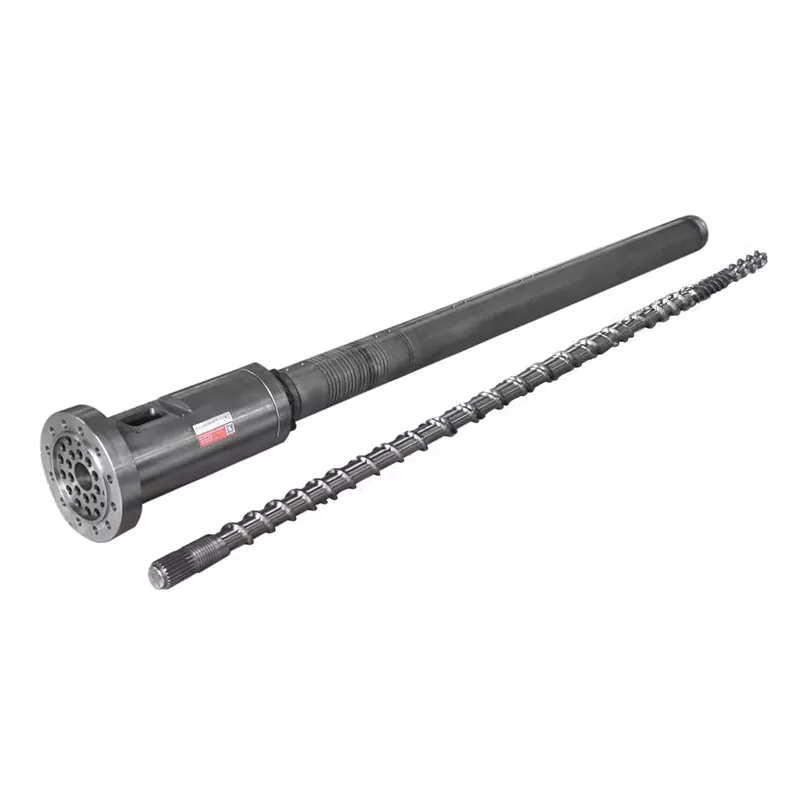

Čo vlastne robí skrutkovacia hlaveň
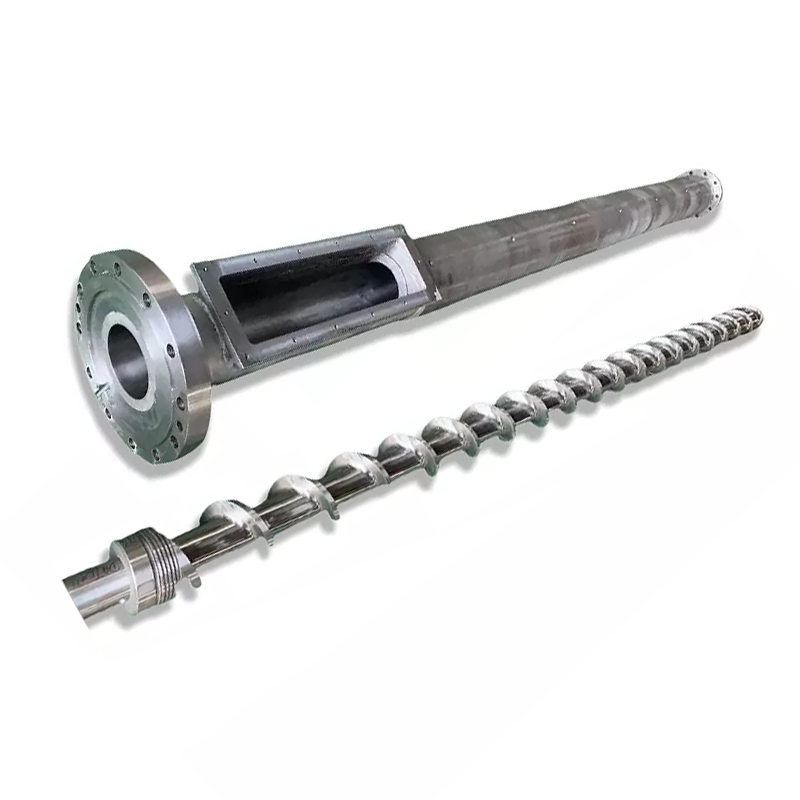
Skrutka a hlaveň fungujú ako zladený pár. Tu je postupnosť každého cyklu:
- Kŕmenie— Plastové pelety padajú zo zásobníka do kŕmnej zóny.
- Topenie— Rotujúca skrutka vytvára šmykové teplo. V kombinácii s ohrievačmi sudov sa pelety roztavia a stlačia.
- Meranie— Tavenina sa pred vstrekovaním stáva jednotnou z hľadiska teploty a tlaku.
- Injekcia— Skrutka sa pohybuje dopredu ako piest a tlačí roztavený plast do formy.
Každá premenná dizajnu – geometria, proporcie zón, povrchová úprava – ovplyvňuje, ako dobre prebehnú tieto štyri kroky. Nezhoda v ktorejkoľvek z nich sa prejaví ako produkčný problém.
Rozhodnutie 1: pomer L/D
Pomer L/D (dĺžka skrutky delená jej priemerom) je najdôležitejším číslom na hárku so špecifikáciami. Riadi dobu zotrvania, kvalitu miešania a distribúciu tepla.Väčšina aplikácií vstrekovania na všeobecné účely používa pomer 20:1.
| Živica | Odporúčaná L/D |
|---|---|
| PP, PE, PS (štandard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (citlivé na teplo) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-vystužené materiály | 20:1 – 24:1 |
Rozhodnutie 2: Kompresný pomer
Kompresný pomer (CR) meria, o koľko sa závitovkový kanál zužuje od podávacej zóny k dávkovacej zóne. Vyššia CR stláča taveninu agresívnejšie – dobré pre amorfné živice, ktoré postupne mäknú. Nižšia CR je jemnejšia, čo potrebujete pre materiály citlivé na teplo alebo materiály plnené vláknami.
| Živica | Kompresný pomer |
|---|---|
| ABS, PC, PMMA (amorfné) | 3,0 – 3,5:1 |
| PP, PE, Nylon (polokryštalický) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| GF-zosilnené (≥15%) | 2,0 – 2,5:1 |
Rozhodnutie 3: Proporcie zón
Štandardná vstrekovacia skrutka sa delí na tri zóny. Na podiele každej zóny záleží rovnako ako na celkovom L/D.
- Zóna podávania (L1):Hlboké kanály, ktoré prijímajú pevné pelety zo zásobníka. Dlhšie = väčšia priepustná kapacita.
- Kompresná zóna (L2):Hĺbka kanála sa postupne znižuje. Väčšina topenia prebieha tu.
- Oblasť merania (L3):Plytké, konzistentné kanály. Zabezpečuje rovnomernú teplotu a tlak taveniny pred vstrekovaním.
| Živica | Informačný kanál (L1) | Kompresia (L2) | Meranie (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| PET | 40 % | 40 % | 20 % |
| Nylon (PA) | 35 – 45 % | 35 – 40 % | 20 – 25 % |
| PVC | 35 % | 50 % | 15 % |
Rozhodnutie 4: Materiál hlavne na skrutky
38CrMoALA — Štandardná základná línia
Vstrekovacie skrutky Nanhaiya sú vyrobené zLegovaná oceľ 38CrMoALA, tepelne spracované a kalené. Tento základný materiál dobre zvláda štandardné termoplasty ako PE, PP, PS a ABS so životnosťou približne10 000 – 20 000 hodínza normálnych prevádzkových podmienok.
Nitridácia
Plynová nitridácia pri 500–560 °C vytvára nitridovanú vrstvuHrúbka 0,5 - 0,8 mms tvrdosťou950–1050 HV (~62 HRC). To zlepšuje odolnosť proti opotrebeniu o 30–40 % v porovnaní s neošetrenou oceľou. Štandard pre väčšinu aplikácií vstrekovania, pri ktorých sa používajú neplnené alebo mierne plnené materiály.

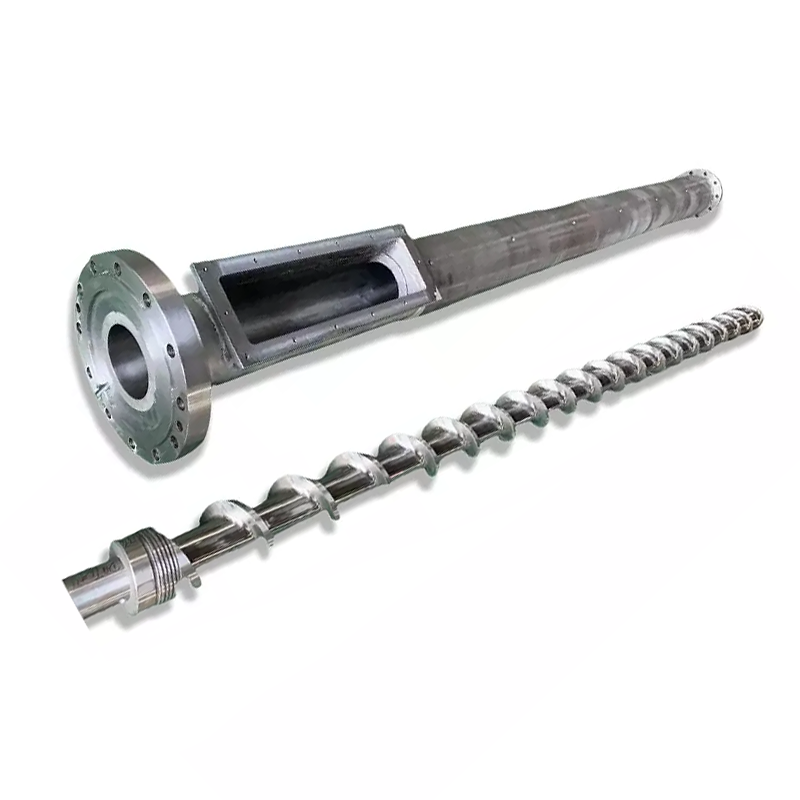
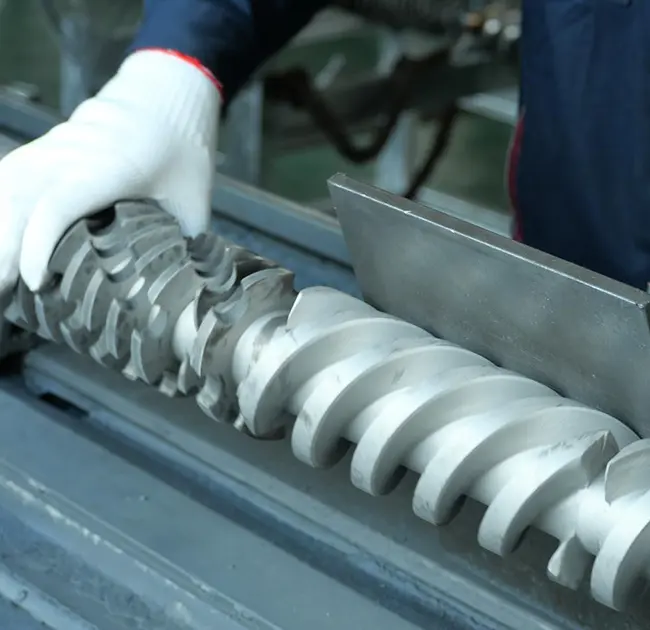
Nanhaiya mutantná (náhlá) vstrekovacia skrutka – vhodná pre kryštalické živice ako PP, PE a Nylon.
Bimetalické — Pre abrazívne aplikácie
Bimetalové hlavne majú vysokolegovanú výstelku odolnú proti opotrebeniu metalurgicky spojenú s vývrtom hlavne. Nanhaiya bimetalický proces dosahuje antvrdosť vnútorného vývrtu 62 HRCprostredníctvom zvárania rozprašovaním z tvrdej zliatiny okolo oblastí s vysokým opotrebovaním vo vnútri hlavne.
| Aplikácia | Materiál skrutky | Liečba sudov |
|---|---|---|
| PE, PP, PS (nevyplnené) | 38CrMoALA nitridovaný | Štandardne nitridované |
| ABS, PC, Nylon (neplnené) | 38CrMoALA nitridovaný | Štandardne nitridované |
| PA + GF ≤ 30 % | 38CrMoALA, kalené + temperované | Nitridované alebo bimetalické |
| obsah GF 15–50 % | Bimetalické / TC letové hrany | Bimetalické |
| PVC / korozívne živice | Zliatina odolná voči korózii | Bimetalické (trieda CR) |
| Plnené uhlíkovými vláknami | Karbid volfrámu | TC-striekaný otvor |
Rozhodnutie 5: Priemer skrutky a veľkosť strely
Váš skutočný výstrel by mal spadať medzi35 % a 70 %maximálnej kapacity výstrelu skrutky. Pod 35% materiál sedí v hlavni príliš dlho a riskuje degradáciu. Nad 70 % sa skrutka v rámci cyklu nedokáže dostatočne rýchlo zotaviť.
Nižšie sú uvedené bežné konfigurácie dostupné od spoločnosti Nanhaiya:
| Injekčné množstvo (g) | Ø skrutky × dĺžka (mm) | Ø hlavne × dĺžka (mm) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100 – 150 | Φ38 × 935 | Φ95 × 900 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250 – 400 | Φ45 × 1210 | Φ115 × 1165 |
| 300 – 500 | Φ50 × 1300 | Φ125 × 1260 |
| 500 – 700 | Φ60 × 1380 | Φ140 × 1350 |
| 700 – 1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1 000 – 1 500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300 – 2500 | Φ170 × 3415 | Φ317 × 3380 |

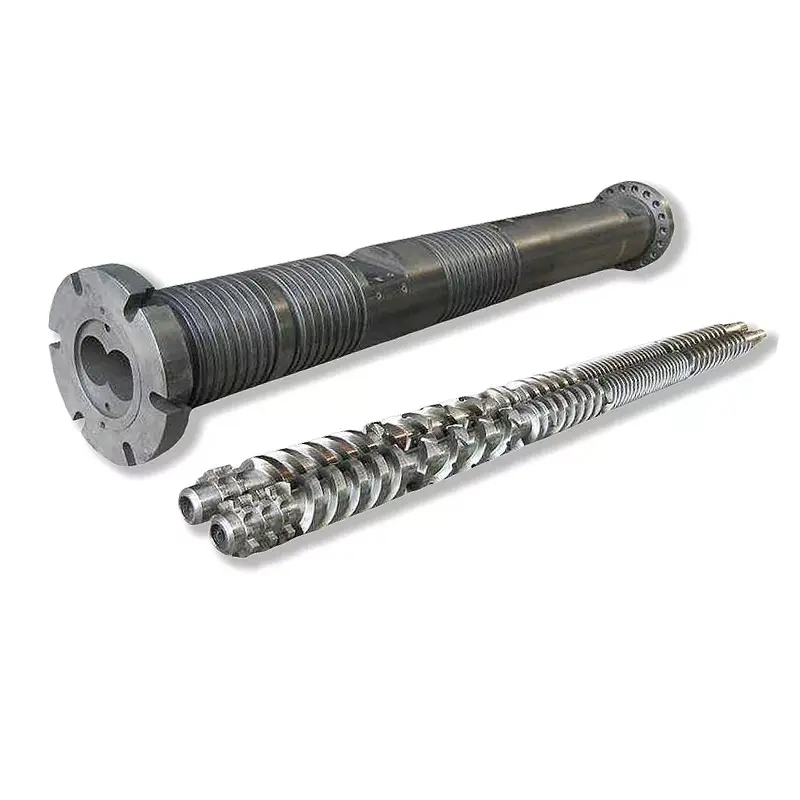
Postupná vstrekovacia skrutka Nanhaiya – lepšia pre amorfné živice ako ABS, PC a PMMA.
Varovné signály, že vaša súčasná skrutka je pre danú úlohu nesprávna
- Čierne škvrny alebo spáleniny— Materiál degradujúci nadmerným časom zotrvania alebo horúcim miestom. Skontrolujte teplotné zóny valca a vôľu skrutiek.
- Nekonzistentná hmotnosť strely— Často opotrebovaný spätný ventil alebo nadmerná vôľa medzi skrutkou a valcom umožňujúca spätný tok.
- Škvrny na povrchu— Vlhkosť alebo plyn v tavenine. Môže naznačovať nedostatočné predsušenie alebo geometriu skrutky, ktorá nie je správne odvetrávaná.
- Pomalé zotavenie / dlhý čas cyklu— Plastifikačná kapacita je nedostatočná. Priemer skrutky sa pravdepodobne musí zväčšiť.
- Vysoká odpadovosť pri zmenách farby— Slabé miešanie v dávkovacej zóne. Často to rieši Maddock alebo bariérový miešací prvok pridaný k skrutke.
Čo povedať výrobcovi pri žiadosti o cenovú ponuku
- Značka a model stroja— alebo priemer otvoru a rozmery príruby pre neštandardné stroje
- Primárna živica (živice)— v prípade potreby uveďte typ plniva a percento
- Rozsah veľkosti strely— minimum a maximum v gramoch
- Cieľový čas cyklu
- Aktuálne problémy, ktoré sa snažíte vyriešiť— ak nejaké
Získajte technické odporúčanie od spoločnosti Nanhaiya
Odpovedáme do 12 hodín. Náš inžiniersky tím môže špecifikovať správnu geometriu skrutky, triedu materiálu a rozmery pre váš stroj a živicu – predtým, ako sa zaviažete k cenovej ponuke.