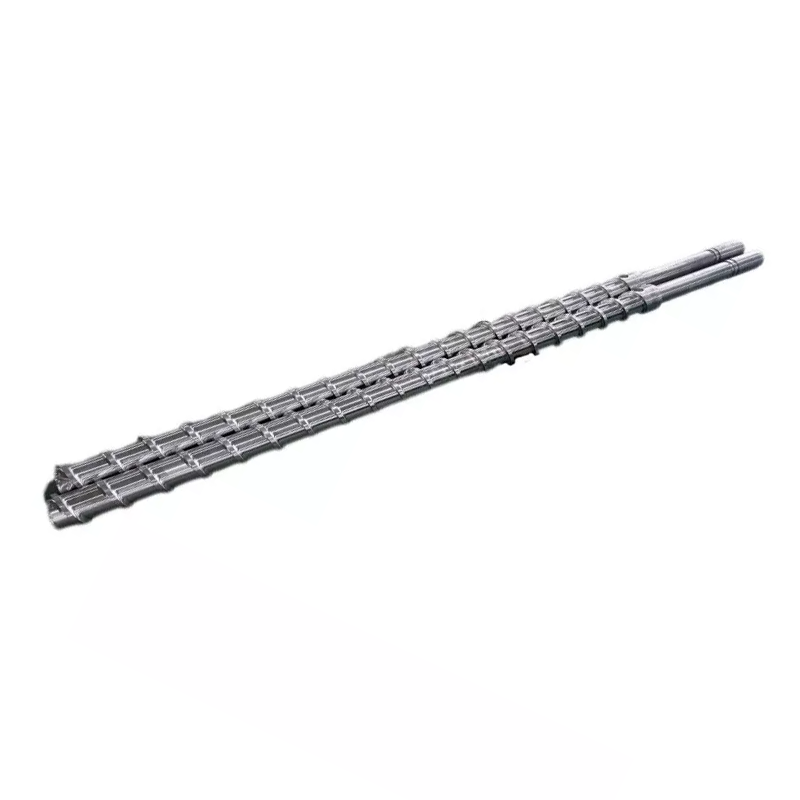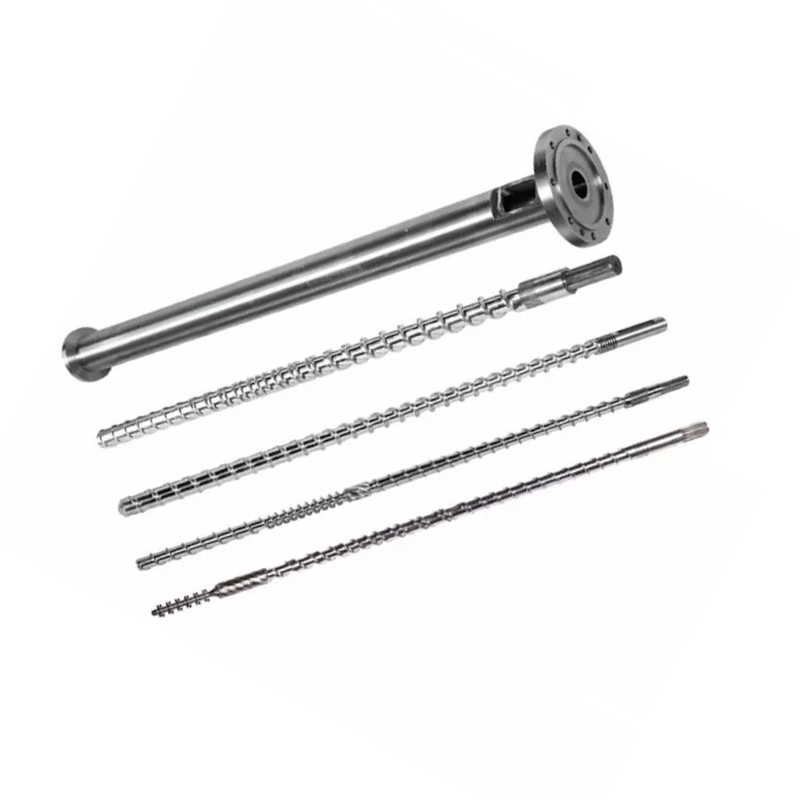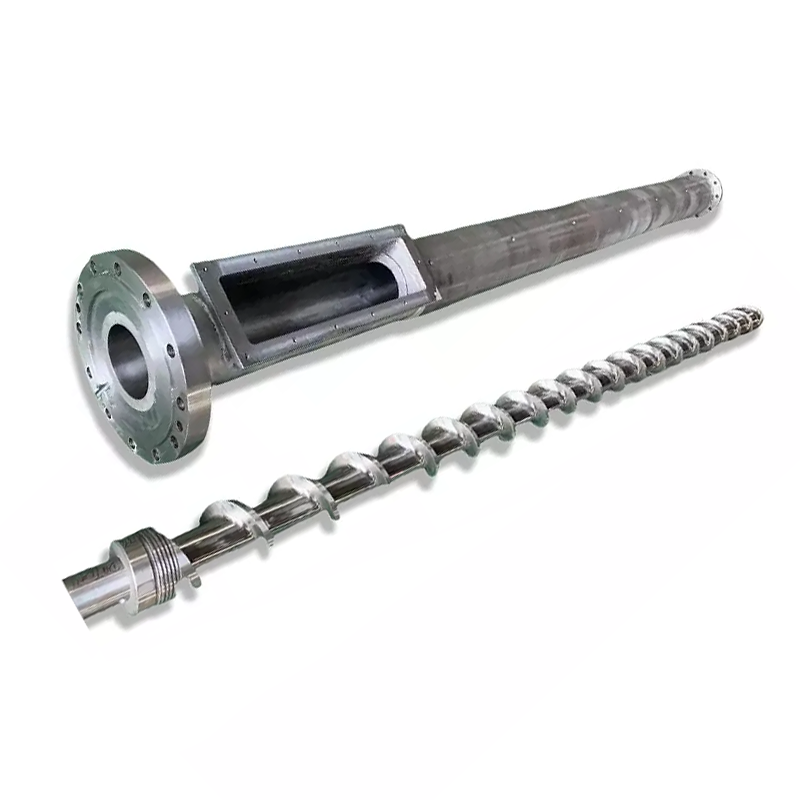
Pomer L/D vstrekovacej skrutkyje pracovná dĺžka delená priemerom skrutky a väčšina vstrekovacích skrutiek má pomer 18:1 až 25:1. Tu je to, čo vám žiadny technický list nepovie: nemôžete zmeniť L/D na stroji, ktorý už vlastníte. Dĺžka je fixovaná hlavne. Čo môžete zmeniť, jepriemer skrutkya v pevnej hlavni táto jedna možnosť posúva L/D, kapacitu výstrelu a vstrekovací tlak dohromady v opačných smeroch. Menšia skrutka dáva vyšší L/D, menší záber a väčší tlak. Priraďte tento obchod k vašej živici a vašej časti a väčšina otázok týkajúcich sa L/D odpovedá sama.
Čo znamená pomer L/D na vstrekovacej skrutke
L/D je pracovná dĺžka skrutky (L) delená jej vonkajším priemerom (D). Skrutka 22-krát dlhšia ako je šírka má L/D 22:1.
Pomer závisí od veľkosti. Skrutka 40 mm v pomere 22:1 má pracovnú dĺžku 880 mm. Skrutka 80 mm v pomere 22:1 má dĺžku 1 760 mm. Rovnaký pomer, veľmi odlišné stroje.
To, čo pomer v skutočnosti popisuje, jekoľko dráhy musí skrutka vykonávať svoju prácu. Kŕmenie, topenie a dávkovanie sa deje pozdĺž tejto dĺžky. Väčšia dĺžka znamená väčšiu kapacitu tavenia a viac miešania. Menšia dĺžka znamená menej oboje a menej času, kým materiál zohreje.
Väčšina vstrekovacích skrutiek dopadá medzi 18:1 a 25:1, pričom pomer 20:1 až 22:1 je spoločný pre stroje na všeobecné použitie. Sprievodca stĺpom pokrýva celý obraz v našomvedenie valca vstrekovacej skrutky.
Prečo je vstrekovanie L/D kratšie ako vytláčanie L/D
Extrudéry bežne bežia v pomere 25:1 až 33:1. Vstrekovacie skrutky zostávajú kratšie a dôvodom je cyklus, nie tradícia.
Skrutka extrudéra sa nepretržite otáča. Materiál vstupuje na jednom konci, prechádza a odchádza na druhom konci. Nič nečaká.
Vstrekovacia skrutka pracuje nárazovo. Otočí sa, aby zmäkčil jeden výstrel, stiahne sa a potom sa zastaví. Vstrekne a forma sa ochladí. Počas toho všetkého tavenina už v sude sedí a zostáva horúca.
To čakanie je celý rozdiel. Dlhší valec pojme viac taveniny a na vstrekovacom stroji viac taveniny znamená viac materiálu čakajúceho na viac cyklov. Pre živicu citlivú na teplo nie je extra dĺžka extra kapacita. Je to extra tepelná história.
Takže dizajn vstrekovania vyvažuje kapacitu tavenia s dobou zotrvania, zatiaľ čo extrúzia väčšinou len kupuje kapacitu tavenia.
Vec, ktorú vám nikto nepovie: L/D nemôžete zmeniť
Články o L/D hovoria, ako keby ste si mali vybrať číslo. Na stroji, ktorý už vlastníte, nie.
L je upevnené hlavne.Hlaveň je opracovaná tlaková nádoba priskrutkovaná k rámu stroja, pričom jej vykurovacie zóny, prívodné hrdlo a montáž sú postavené okolo jednej dĺžky. Nikto nevyrába sud dlhší.
Takže jedinou premennou, ktorá zostala v L/D, je D, priemer skrutky. Zmeňte priemer a s ním sa zmení aj pomer, pretože dĺžka nad čiarou sa nikdy nepohne.
To je dôvod, prečo výrobcovia strojov uvádzajú dva alebo tri priemery skrutiek pre ten istý stroj. Neponúkajú vám tri veľkosti záberov. Ponúkajú vám tri body na kompromisnej krivke a veľkosť záberu je len jednou z vecí, ktoré sa pohybujú.
Priemer skrutky: Páka, ktorá hýbe všetkým
V pevnom sude jedna voľba posúva štyri veci naraz. Pochopte túto tabuľku a pochopíte vstrekovanie L/D.
| Ak si vyberiete... | Menší priemer skrutky | Väčší priemer skrutky |
|---|---|---|
| pomer L/D | Vyššie(rovnaké L, menšie D) | Nižšia(rovnaké L, väčšie D) |
| Kapacita výstrelu | Menšie(menší objem na mm zdvihu) | Väčší |
| K dispozícii je vstrekovací tlak | Vyššie(rovnaká sila na menšej ploche) | Nižšia |
| Kapacita tavenia na jeden výstrel | lepšie(viac L/D za menej materiálu) | Menej štedrý |
| Doba pobytu pre danú časť | Kratšie(výstrel využíva skôr menšiu hlaveň) | Dlhšie |
| Obleky | Malé presné diely, tenké steny, vysokoviskózne a na teplo citlivé živice | Veľké broky, komoditné živice, hrubé časti |
Prečítajte si riadok tlaku ešte raz, pretože rozhoduje o väčšom počte pracovných miest, ako ľudia očakávajú. Hydraulický alebo elektrický pohon stroja dodáva pevnú silu na zadnú časť skrutky. Tlak je sila delená plochou. Menšia skrutka má menšiu čelnú plochu, takže rovnaká sila vytvára vyšší tlak taveniny.
To je dôvod, prečo tenkostenné a vysokoviskózne práce často dopadajú na malú skrutku: môže vtlačiť taveninu do tesnej dutiny, ktorú veľká skrutka nemôže vyplniť. Vyššie L/D, ktoré s tým prichádza, je bonus, nie náhoda.
A prečítajte si aj riadok pobytu. Je to ten, ktorý potichu rozhoduje o tom, či váš počítač zožltne.

Ako L/D ovplyvňuje veľkosť záberu
Prísne, L/D neurčuje veľkosť záberu. Priemer a zdvih robia: objem výstrelu je plocha prierezu skrutky vynásobená tým, ako ďaleko sa pohybuje.
Ale na skutočnom stroji ich nemôžete oddeliť, pretože rovnaký priemer, ktorý nastavuje váš výstrel, nastavuje aj vaše L/D. Vyberte malú skrutku pre malú presnú súčiastku a zároveň ste si vybrali vyššie L/D.
Praktický dôsledok je šťastný. Skrutka, ktorá vám dáva malý výstrel, vám tiež poskytuje väčšiu dĺžku tavenia na gram materiálu a vyšší vstrekovací tlak. Tieto tri nehnuteľnosti vyhovujú rovnakým pracovným miestam, a preto obchod často funguje čisto.
Tam, kde to prestane byť šťastné, je, keď natlačíte súčiastku na nesprávnu skrutku. Spustite veľmi malý výstrel na skrutku s veľkým priemerom a získate to najhoršie z oboch: nízke L/D, obrovský objem hlavne v pomere k vášmu výstrelu a materiál, ktorý príliš dlho prechádza teplom.
Doba pobytu: zabijak kvality, ktorý si viete vypočítať
Doba zotrvania je, ako dlho zostáva daný kúsok polyméru horúci vo vnútri valca pred vstreknutím. Je to najviac podceňované číslo vo vstrekovaní a odhadnete ho za tridsať sekúnd.
Doba zotrvania ≈ (kapacita výstrelu z hlavne ÷ veľkosť vašej dávky) × čas cyklu
Obe kapacity v rovnakých jednotkách. Vezmite kapacitu záberu z hodnotenia zariadenia.
Pracujte príkladom. Zariadenie s kapacitou 200 g, pričom spracuje 20 g diel v 30-sekundovom cykle. Pomer je 10, takže tavenina prejde zhruba desiatimi cyklami. Doba zotrvania je asi 300 sekúnd alebo päť minút.
Päť minút pri teplote topenia je dlhá doba pre PC, POM, PET alebo PVC. Vo vašich nastaveniach nie je nič zlé. Časť je jednoducho príliš malá pre sud a materiál sa varí, kým príde na rad.
Teraz presuňte túto úlohu na menšiu skrutku. Kapacita strely klesne napríklad na 80 g. Rovnaká 20 g časť teraz spotrebuje štvrtinu valca, tavenina prejde štyrmi cyklami namiesto desiatich a čas zotrvania sa zníži na približne dve minúty.
Nezmenili ste žiadnu nastavenú hodnotu. Zmenili ste priemer skrutky a s tým prišiel aj problém s degradáciou.
Pásmo kapacity výstrelu 20 – 80 %.
Bežne citované priemyselné odporúčanie je udržiavať váš výstrel niekde medzi zhruba 20 % a 80 % menovitej kapacity výstrelu stroja. Potvrďte pásku v príručke k vášmu stroju, ale logika za tým platí všade.
Pod kapelou, doba pobytu trvá dlho. Materiál robí príliš veľa ciest cez teplo a živice citlivé na teplo sa degradujú. Toto je zlyhanie, ktoré zachytáva vyššie uvedený vzorec.
Nad pásmom, dve veci sa pokazia. Nezostáva dostatok hlavne na uchytenie správneho vankúša, takže balenie dostáva nekonzistentný výstrel. A skrutka má menej času a dĺžky na roztavenie takmer plného suda materiálu, takže kvalita tavenia trpí práve vtedy, keď si toho žiadate najviac.
Pristaňte v strede pásma a stroj má priestor na prácu. Ak vaša súčiastka sedí mimo nej, správnou opravou je iný priemer skrutky alebo iný stroj, nie hrdinská sada nastavení procesu.
Ako L/D ovplyvňuje kvalitu taveniny
Dĺžka je taviaca kapacita a taviaca kapacita je kvalita.
Viac L/D poskytuje úplnejšie roztavenie.Pevné pelety musia ďalej cestovať proti horúcej stene suda, takže menej z nich prežije ako neroztopené. Tvrdé škvrny a šošovkovité inklúzie v časti sú tavné zlyhania a dĺžka s nimi bojuje.
Viac L/D dáva homogénnejšiu taveninu.Teplota sa vyrovná, farba a plnivo sa lepšie distribuujú a tavenina prichádzajúca do kontrolného krúžku je konzistentnejšia od záberu k záberu. To sa zobrazí ako širšie okno procesu.
Viac L/D tiež dáva väčšiu tepelnú históriu.Rovnaká dĺžka, ktorá sa dôkladne roztaví, tiež udrží materiál dlhšie a pre PVC, PC, POM a PET je to náklad, nie výhoda.
Takže kvalita taveniny nie je prípad, že čím viac, tým lepšie. Je to rovnováha: dostatočná dĺžka na úplné roztavenie, nie taký objem valca, aby materiál čakal príliš dlho na použitie. Keď je kapacita tavenia vaším špecifickým obmedzením, bariérová skrutka ju zdvihne bez pridania milimetra valca.
Výber L/D a priemeru podľa živice a dielu
Poskladajte kšefty a zo živice a súčiastky vypadne voľba.
| Vaša situácia | Nakloňte sa k | Prečo? |
|---|---|---|
| Malé, tenkostenné presné diely | Menšia skrutka, vyššia L/D | Vyšší vstrekovací tlak vyplní tenké časti; dobré topenie na gram; krátke bydlisko |
| Živica citlivá na teplo (PC, POM, PET, PVC) | Menšia skrutka na strelu; kratší koniec L/D pásma | Doba pobytu je nepriateľ. Udržujte výstrel veľký vzhľadom na kapacitu hlavne |
| Vysoko viskózna inžinierska živica | Menšia skrutka, vyššia L/D | Potrebuje tlak na naplnenie a dĺžku, aby sa dôkladne roztopil |
| Veľké broky, komoditná živica (PE, PP, PS) | Väčšia skrutka, nižšia L/D | Kapacita vedie; tieto živice tolerujú skrátenú dĺžku tavenia |
| Hrubostenné diely, pomalé cykly | Väčšia skrutka, sídlo hodiniek | Dlhé cykly znásobujú dobu zotrvania. Pred vykonaním prepočítajte |
| Sklo plnená alebo abrazívna zmes | Priemer dielu; zmeniťpovrch | L/D nasleduje po časti. Odpoveďou na opotrebenie je bimetalický vývrt, nie iná dĺžka |
| Netaví sa pri vysokom výkone | Rovnaký priemer; bariérová skrutka | Potrebujete kapacitu tavenia, nie dĺžku suda. Hlaveň sa aj tak nemení |
Všimnite si posledné dva riadky. Dva z najbežnejších problémov, ktoré nám formovači prinášajú, vôbec nie sú L/D problémy a kúpa iného priemeru skrutky na ich vyriešenie plytvá peniazmi.
Bežné L/D chyby pri vstrekovaní
- Kopírovanie výlisku L/D.Číslo 30:1 z tabuľky extrudéra aplikované na vstrekovaciu závitovku ignoruje problém doby zotrvania, ktorý definuje vstrekovanie. Tieto dva stroje vykonávajú rôzne úlohy.
- Za predpokladu, že dlhšie je lepšie.Väčšia dĺžka sa viac rozplývaaviac tepelnej histórie. Na živici citlivej na teplo vyhráva to druhé a materiál degraduje.
- Ignorovanie pomeru záberu ku kapacite.Najčastejším problémom kvality, ktorý vidíme v geometrii, je varenie malej časti vo veľkom sude. Nikto to nekontroluje, pretože sa nenachádza na žiadnej obrazovke nastavení.
- Veriaci L/D je možné zmeniť na existujúcom stroji.To nemôže. Sady hlavne L. Výber je len na vás.
- Obviňovanie L/D z problému topenia.Ak sa neroztavenie objaví len pri vysokom výkone, vaša taviaca kapacita je nízka, nie váš sud. Bariérová skrutka to upevňuje v tej istej hlaveň.
- Obviňovanie L/D za problém s opotrebovaním.Klesajúci výstup pri rovnakej rýchlosti skrutky je opotrebovaná vôľa, nie geometria. Zmerajte si to skôr, ako čokoľvek prerobíte.

Ako si objednať správnu skrutku
Výrobca skrutiek navrhuje dizajn podľa toho, čo mu poviete. Pošlite ich a nasleduje odporúčanie priemeru a geometrie.
- Značka stroja, model a aktuálny priemer skrutky.Väčšinu z nich pokrýva fotografia na štítku a hovorí nám o dĺžke hlavne, v ktorej pracujete.
- Menovitá kapacita výstrelu stroja,ak to poznáte, a vašu skutočnú čiastkovú hmotnosť.
- Čas cyklu.Pomocou dvoch vyššie uvedených čísel vám môže byť vypočítaný čas pobytu.
- Obsah živice, triedy a plniva.To poháňa kompresný profil a povrchovú úpravu rovnako ako priemer.
- Chyba, ktorú chcete, je preč.Zožltnutie bodov v bydlisku. Roztaví sa pri taviacej kapacite. Krátke strely smerujú na tlak alebo na kontrolný krúžok. Každý má inú odpoveď.
- Nákres alebo vaša opotrebovaná skrutka.Buď nám umožňuje zostaviť váš stroj. Opotrebovaná časť sa na CMM zariadení zmeria s presnosťou ±0,01 mm a geometria sa zrekonštruuje.
Prečo pracovať s Nanhaiya
Pošlite nám hmotnosť dielu, čas cyklu a model stroja a my spustíme aritmetiku času zdržania skôr, ako vám niečo citujeme. Niekedy je odpoveďou iný priemer skrutky. Niekedy je to bariérová skrutka v hlavni, ktorú už máte. Občas sa stane, že vaša práca patrí inému stroju, a my to povieme.
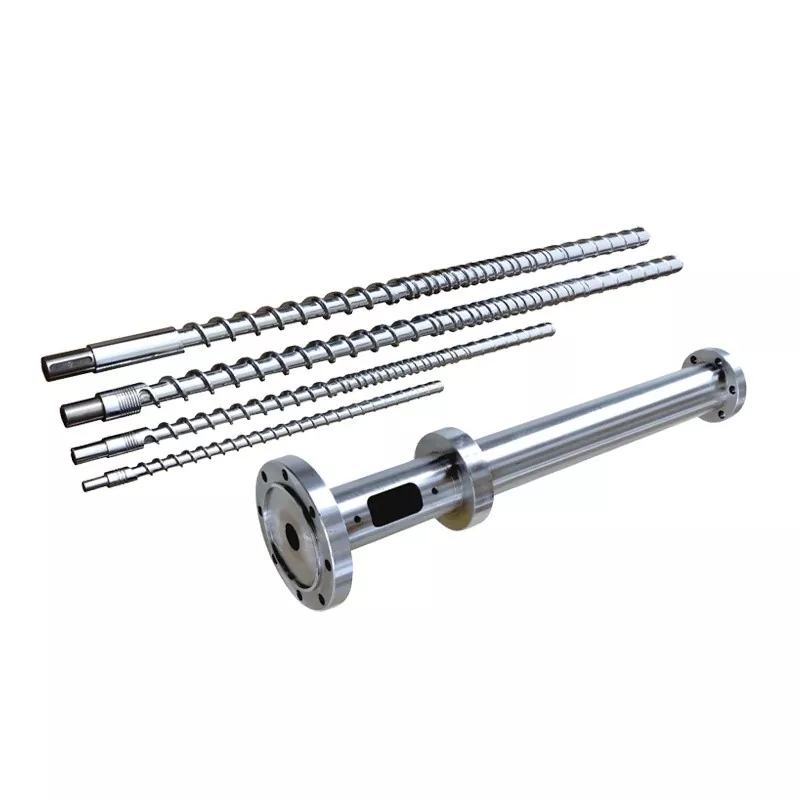
Keď je odpoveďou nová skrutka, Nanhaiya postavilavstrekovacie skrutkya sudy viac ako dvadsať rokov, v 38CrMoAlA, 42CrMo, SKD-61 a nehrdzavejúcej oceli, nitridovanej alebo bimetalickej s 2,5–3 mm vrstvou volfrámovej zliatiny s tvrdosťou až 62 HRC tam, kde to krmivo vyžaduje.
Staviame podľa vášho výkresu, modelu stroja alebo opotrebovanej vzorkynáhradykompatibilné s hlavnými značkami strojov, minimálna objednávka jednej sady a cenová ponuka do 12 hodín.
Boj so žltnutím, roztopením alebo krátkymi ranami? Pošlite model vášho stroja, hmotnosť dielu, čas cyklu a živicu. Do 12 hodín vám povieme, či ide o L/D, priemer, kapacitu tavenia alebo opotrebenie.
Získajte odporúčanie skrutiekČasto kladené otázky
Aký je typický pomer L/D pre vstrekovaciu skrutku?
Väčšina vstrekovacích skrutiek beží v pomere 18:1 až 25:1, pričom pomer 20:1 až 22:1 je spoločný pre stroje na všeobecné použitie. Živice citlivé na teplo uprednostňujú kratší koniec, pretože materiál trávi menej času horúcim. Technické plasty, ktoré potrebujú dôkladné roztavenie, uprednostňujú dlhší koniec.
Môžem zmeniť pomer L/D na mojom vstrekovacom stroji?
Nie priamo. Dĺžka je fixovaná hlavňou, ktorá je opracovaná do stroja. Čo môžete zmeniť, je priemer skrutky, a pretože L zostáva rovnaké, menší priemer automaticky dáva vyšší L/D. Táto jediná voľba tiež zmení kapacitu výstrelu a dostupný vstrekovací tlak.
Ovplyvňuje pomer L/D veľkosť záberu?
Nepriamo a neoddeliteľne. Objem výstrelu vychádza z priemeru skrutky a zdvihu, nie z L/D. Ale na pevnej hlavni priemer, ktorý nastavuje vašu strelu, nastavuje aj vaše L/D. Zvoľte si menšiu skrutku pre menší záber a zároveň získate vyšší L/D a vyšší vstrekovací tlak.
Ako vypočítam čas zotrvania pri vstrekovaní?
Vydeľte menovitú kapacitu výstrelu stroja skutočnou veľkosťou výstrelu a potom vynásobte časom cyklu. Stroj s hmotnosťou 200 g beží 20 g diel v 30-sekundovom cykle poskytuje približne 300 sekúnd alebo päť minút zotrvania. To je dlhý čas na udržanie PC, POM, PET alebo PVC pri teplote topenia.
Prečo je vstrekovanie L/D kratšie ako vytláčanie L/D?
Pretože vstrekovacia skrutka funguje nárazovo. Plastifikuje výstrel, potom sa zastaví, kým stroj vstrekne a forma sa ochladí, a tavenina v hlavni je po celý čas horúca. Extrudér beží nepretržite a nič nečaká. Extra dĺžka valca na vstrekovacom stroji je extra tepelná história, nielen extra taviaca kapacita, takže vstrekovacie skrutky zostávajú kratšie.
Aké percento kapacity hlavne by mal použiť môj výstrel?
Bežne uvádzaný návod predstavuje približne 20 % až 80 % menovitej kapacity výstrelu a autoritou je manuál vášho stroja. Pod týmto pásmom je doba zotrvania dlhá a materiál citlivý na teplo degraduje. Nad ním už nie je miesto na poriadny vankúš a menej času na roztopenie takmer plného suda.
Je vyššie L/D lepšie pre vstrekovanie?
Nie automaticky. Väčšia dĺžka poskytuje úplnejšie roztavenie a rovnomernejšie roztavenie, čo zlepšuje kvalitu. Tiež udrží viac materiálu dlhšie horúce, čo degraduje živice citlivé na teplo. Správne L/D roztaví váš materiál úplne bez toho, aby ho držal dlhšie, ako potrebuje.
Moje časti žltnú. Je to L/D problém?
Zvyčajne ide o problém doby zdržania, čo je problém veľkosti výstrelu a kapacity suda. Najprv spustite výpočet rezidencie. Ak sa malá časť varí vo veľkom sude, žiadne nastavenie teploty a žiadna geometria skrutiek to nespraví. Bude stačiť menší priemer skrutky alebo menší stroj.