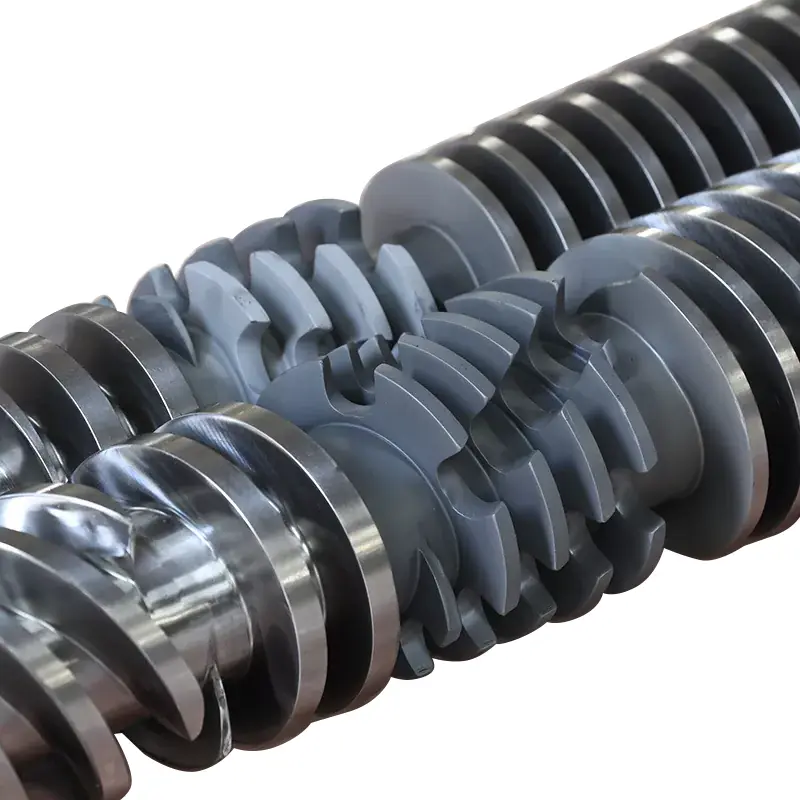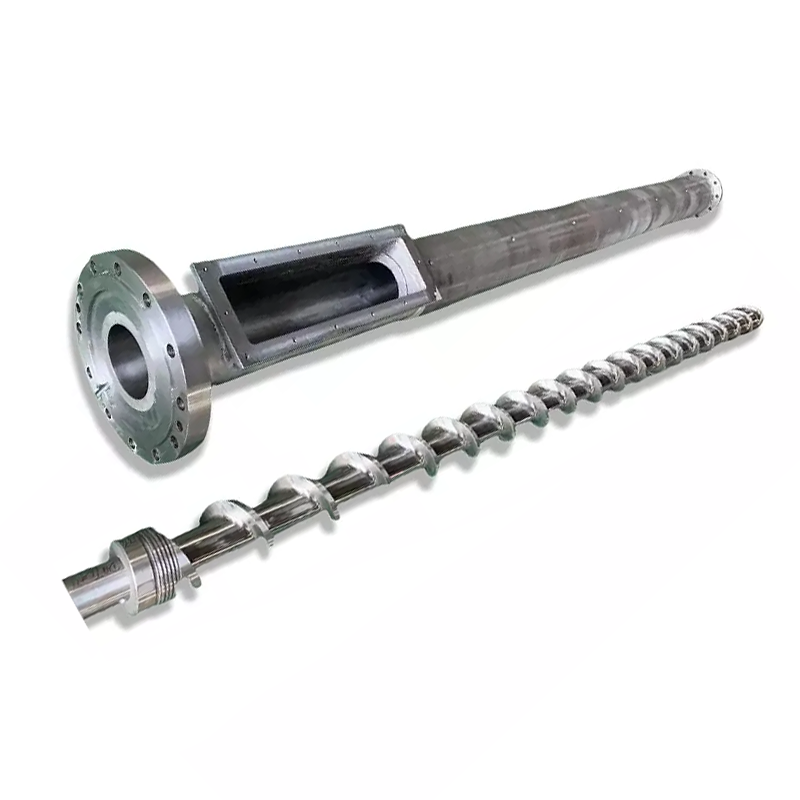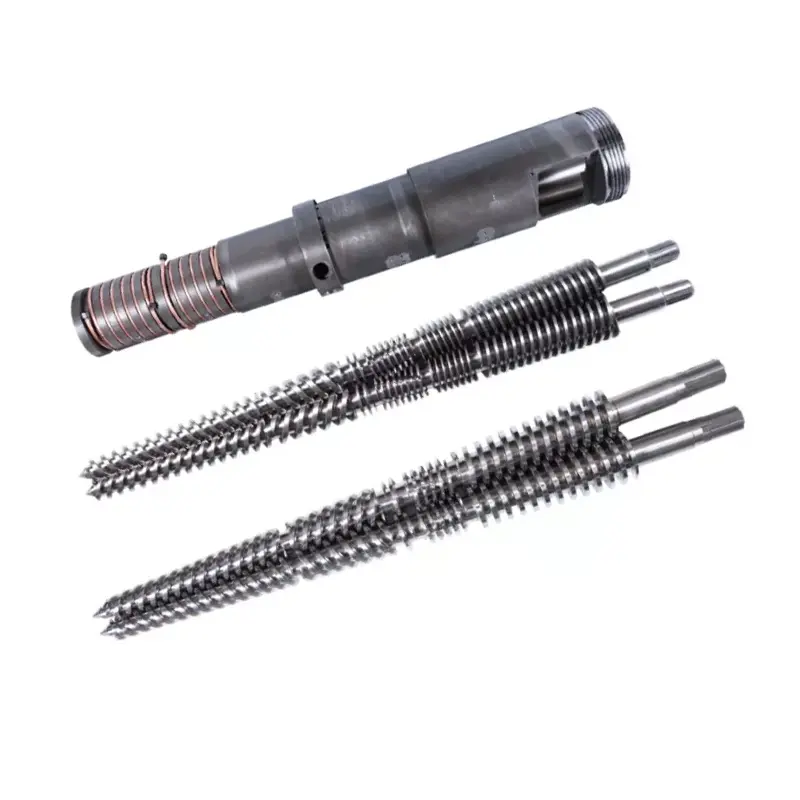
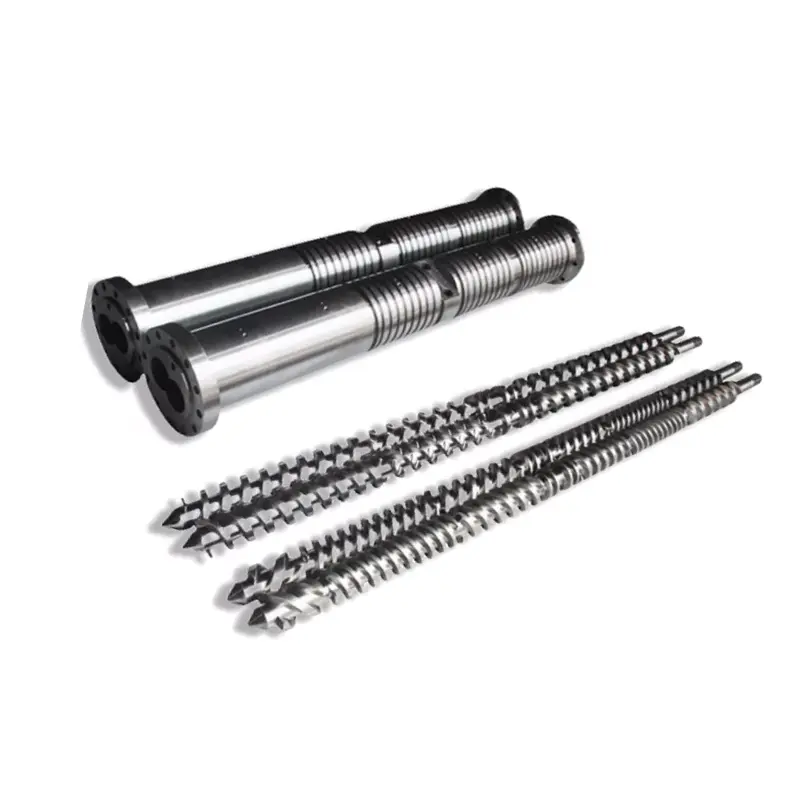
A paralelná dvojskrutková hlaveňdrží vedľa seba dve skrutky s konštantným priemerom vo vývrte číslo osem. Skrutky sa otáčajú dohromady a tlačia materiál dopredu tým, že ho zachytávajú medzi lopatky, namiesto toho, aby ho ťahali pozdĺž steny, ako to robí jedna skrutka. Dve konštrukčné možnosti rozhodujú o tom, čo stroj dokáže: smer otáčania (súbežné alebo protismerné otáčanie) a ako hlboko zapadajú skrutky (úplne, čiastočne alebo vôbec). Získajte tieto dve správne a rovnaké hardvérové zložky, vetracie otvory alebo extrudované tvrdé PVC.
Opýtajte sa troch dodávateľov, čo je paralelný dvojskrutkový valec, a dostanete tri vágne odpovede o „dvoch skrutkách namiesto jednej“. To ho podceňuje. Dvojité usporiadanie mení spôsob, akým sa materiál pohybuje strojom, a tento jediný mechanický rozdiel je dôvodom, prečo dvojité skrutky zvládajú úlohy, ktoré jedna skrutka nedokáže.
Táto príručka zahŕňa mechaniku, dve klasifikačné osi, ktoré rozhodujú o výkone, skutočné materiálové špecifikácie a dimenzovanie. Širší obrázok komponentov nájdete v našomvedenie závitovky extrudéra.
Čo je to paralelná dvojskrutková hlaveň?
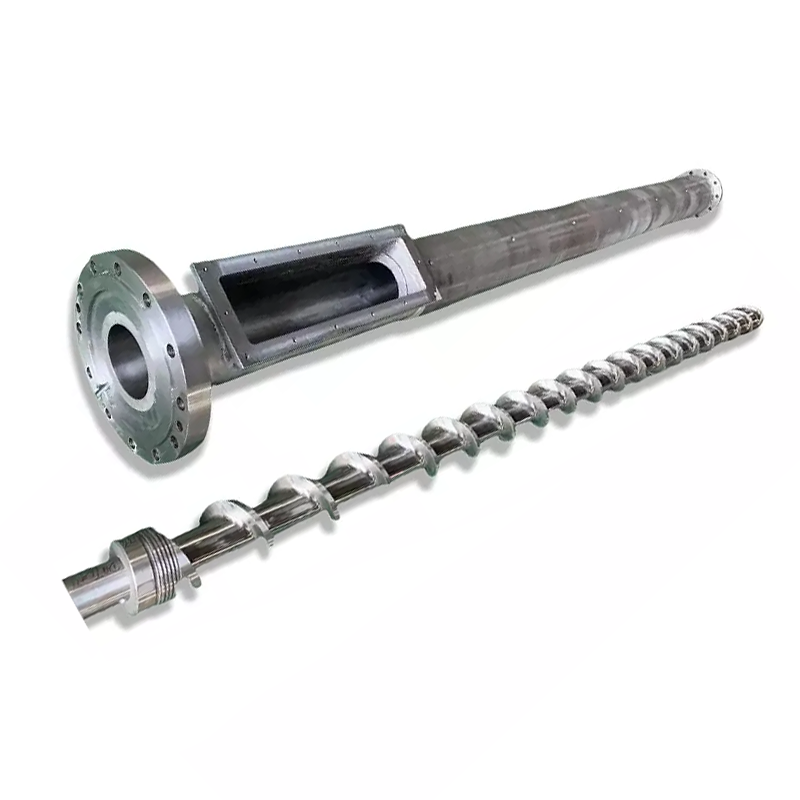
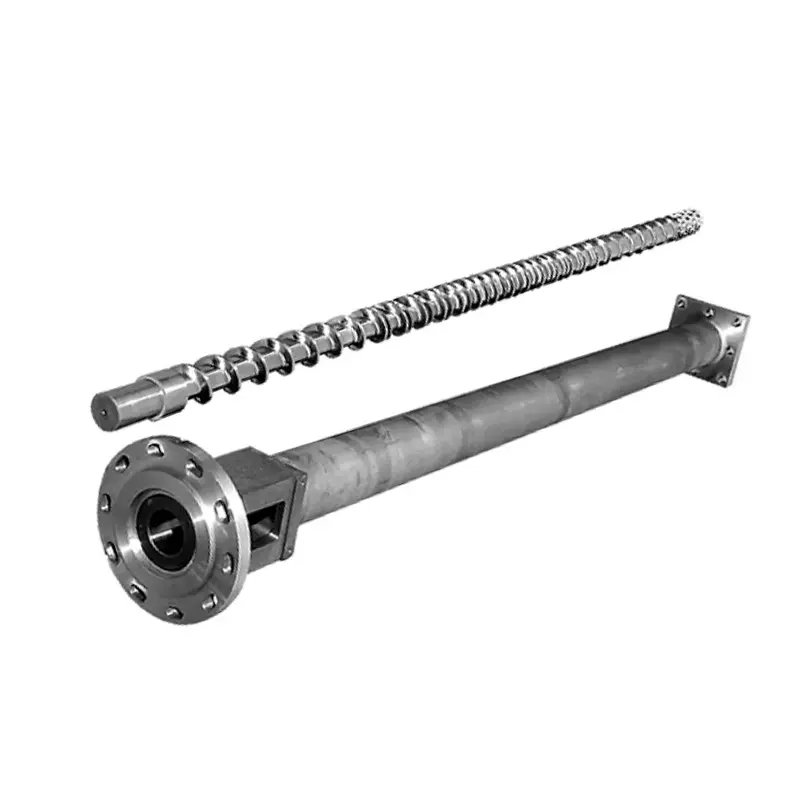
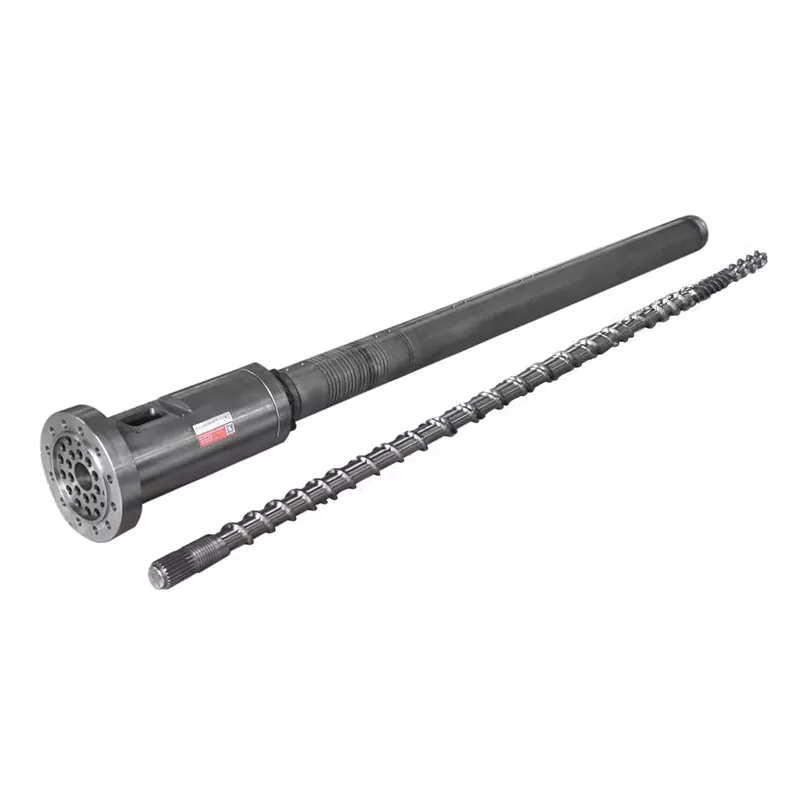
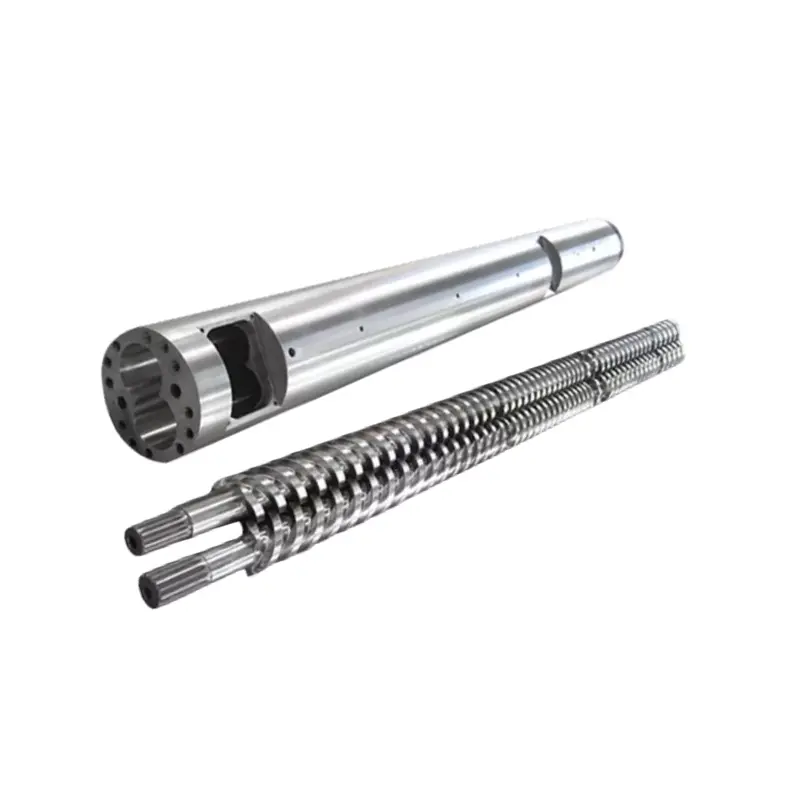
Paralelný dvojzávitovkový valec je plastifikačná jednotka dvojzávitovkového extrudéra. Má dve časti fungujúce ako jeden systém: hlaveň s dvoma prekrývajúcimi sa otvormi, ktoré sú v ňom opracované, tvoriace prierez s číslom osem, a dve skrutky, ktoré sú umiestnené vo vnútri týchto otvorov.
Paralelneznamená, že skrutky majú rovnaký priemer od podávacieho konca po výtlačný koniec. Otvor zostáva rovnako veľký po celej svojej dĺžke. To je definujúci rozdiel od kužeľovej dvojičky, kde sa skrutky aj vývrt zužujú smerom k matrici.
Paralelná forma dáva konštruktérovi konštantný prierez, s ktorým môže pracovať po celej dĺžke, čo uľahčuje zostavenie dlhých strojov s priestorom na kompaundáciu, odvzdušňovanie a miešanie. Porovnanie medzi týmito dvoma formami je zahrnuté v našomkužeľové vs paralelné vedenie.
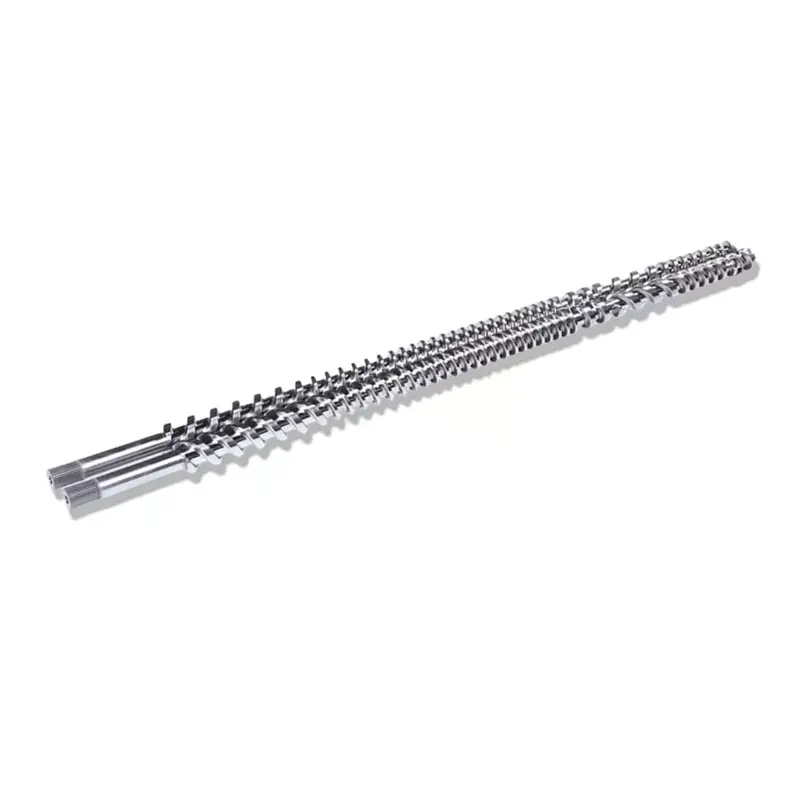
Ako funguje paralelná dvojskrutková hlaveň, krok za krokom
- Kŕmenie.Materiál padá do podávacieho hrdla a pristáva na oboch skrutkách naraz. Dvojité skrutky berú prášky, vločky a nepravidelný posuv, ktorý jediná skrutka ťažko uchopí.
- Preprava.Skrutky sa otáčajú a let jednej skrutky stiera kanál druhej. Materiál sa zachytí v komorách v tvare C medzi letmi a mechanicky sa posunie dopredu.
- Topenie.Ohrievače sudov dodávajú časť tepla. Zvyšok pochádza zo šmyku, pretože materiál sa spracováva v úzkej medzere, kde sa skrutky prekrývajú, čo je najintenzívnejšia zóna v stroji.
- Miešanie.Každá rotácia rozdeľuje, prehýba a rekombinuje prúd taveniny. Toto opakované delenie je to, čo rovnomerne rozptýli plnivá, pigmenty a prísady.
- Vetranie.Na odvzdušnenom hlavni sa kanál prehlbuje na odvzdušňovacom otvore, takže tlak klesne takmer na nulu. Uniká tam vlhkosť a prchavé látky, často vo vákuu.
- Čerpanie a dávkovanie.Posledná sekcia vytvára tlak a dodáva stabilnú taveninu do formy alebo peletizéra.
Spoločné otáčanie vs protismerné otáčanie: dva smery, dve úlohy
Skrutky sa môžu otáčať v rovnakom smere alebo v opačných smeroch. Táto jediná voľba úplne zmení charakter stroja.
| Súbežné otáčanie | Protibežné otáčanie | |
|---|---|---|
| Smer skrutky | Obidve skrutky sa otáčajú rovnakým spôsobom | Skrutky sa otáčajú v opačných smeroch |
| Materiálna cesta | Nasleduje osmička okolo oboch skrutiek | Stlačený cez štrbinu medzi skrutkami |
| Strih | Vysoká a nastaviteľná pomocou skrutkových prvkov | Nižšie a šetrnejšie k materiálu |
| Rýchlosť skrutky | Vysoká | Nižšia |
| Budovanie tlaku | Mierne | Silný a stabilný |
| Najlepšie v | Zmiešavanie, predzmes, reaktívna extrúzia, plnené zmesi | Pevná PVC rúrka a profil, materiál citlivý na teplo |
Súbežné otáčanieskrutky sú zlučovacím nástrojom. Vysoký strih a vysoká rýchlosť dôkladne rozptyľujú sklenené vlákno, pigment a aditívum, čo je presne to, čo modifikovaná zmes potrebuje.
Protibežné otáčanieskrutky fungujú ako objemové čerpadlo. Medzera medzi nimi nesie materiál dopredu pod silným tlakom pri nízkom strihu, a to je to, čo si vyžaduje tvrdé PVC, pretože PVC sa pri silnom strihaní degraduje. nášprotibežné paralelné dvojzávitovkové hlavnesú na túto povinnosť stavané a chémia za tým sedí v našejVodidlo valca z PVC.
Úplne, čiastočne alebo bez záberu: Osa väčšina vodidiel preskočí
Smer otáčania je len polovica klasifikácie. Druhou osou je, ako hlboko do seba tieto dve skrutky zapadajú a väčšina sprievodcov to nikdy nespomína.
Naše paralelné dvojité skrutky sa dodávajú v troch typoch záberu:plne zaberajúce, čiastočne zaberajúce a nezaberajúce. Rozdiel je v tom, ako ďaleko siaha let jednej skrutky do kanála druhej.
- Plne sieťované.Let jednej skrutky dosiahne koreň druhej a zanechá malú medzeru. Toto je najbežnejší typ pri vytláčaní plastov, pretože tesná vôľa poskytuje vynikajúce strihanie a miešanie a čistí kanály pri otáčaní skrutiek.
- Čiastočne sieťované.Skrutky sa prekrývajú, ale menej hlboko. Doprava zostáva pri šmykových poklesoch pozitívna, čo vyhovuje materiálu, ktorý nedokáže agresívne pracovať.
- Bez sieťovania.Skrutky sedia vedľa seba bez toho, aby zapadli. Stroj sa správa bližšie k dvom samostatným skrutkám v jednom sude, s najšetrnejším zaobchádzaním a najmenej pozitívnym transportom.
Praktické je, že samotná „dvojitá skrutka“ neopisuje stroj. Plne zaberajúce a protismerné otáčanie je odlišný nástroj od plne záberového a súbežného otáčania a oba sa líšia od usporiadania bez záberu. Keď určíte náhradnú súpravu, typ siete sa musí zhodovať so strojom, ktorý vlastníte.
Prečo sa dvojité skrutky prepravujú inak ako jednoduché skrutky
Jedna skrutka je vlečné čerpadlo. Spolieha sa na trenie: materiál sa musí držať na stene hlavne viac ako na skrutke, alebo sa jednoducho otáča na mieste namiesto pohybu dopredu.
Táto závislosť spôsobuje skutočné problémy. Prášky, vločky a klzké krmivo alebo krmivo s nízkym trením sa nepriľnú dobre, takže skrutka praskne alebo hladuje. Výstup sa potom líši podľa toho, ako dobre sa materiál v daný deň uchytí.
Dvojité skrutky vedú pozitívne. Let jednej skrutky zametá kanál druhej, takže materiál je mechanicky tlačený pozdĺž, či už zviera stenu alebo nie. Výstup zostáva stabilnejší a posuv, ktorý porazí jednu skrutku, prechádza bez sťažností.
To je tiež dôvod, prečo dvojité skrutky dominujú pri miešaní a práškovej PVC. Úplné porovnanie je v našomjednoskrutkové vs. dvojskrutkové vedenie.
Z čoho je vyrobená paralelná dvojskrutková hlaveň
Základná oceľ nesie mechanické zaťaženie. Povrch na jeho vrchu znáša opotrebovanie. Tu sú špecifikácie, podľa ktorých staviame naše súpravy paralelných dvojitých skrutiek.
| Špecifikácia | Hodnota |
|---|---|
| Základný materiál | 38CrMoAlA |
| Tvrdosť tepelného spracovania | HB260–320 |
| Tvrdosť nitridácie | HV950–1000 |
| Hĺbka nitridácie | 0,50 – 0,70 mm |
| Nitridačná krehkosť | Stupeň 1 alebo lepší |
| Drsnosť povrchu | Ra 0,4 |
| Rovnosť skrutiek | 0,015 mm |
| Tvrdosť chrómovania | HV950 alebo vyšší |
| Hrúbka chrómu | 0,05 – 0,10 mm |
| Bimetalická tvrdosť | 60–65 HRC |
| Bimetalová hĺbka | 2,0 – 3,0 mm |
Dve čísla v tejto tabuľke si zaslúžia pozornosť pri porovnávaní úvodzoviek.Rovnosť skrutky pri 0,015 mmrozhodne, či skrutky bežia správne vo vývrte s číslom osem a ohnutá skrutka opotrebuje jednu stranu vývrtu a zničí aj jej náhradu.Nitridačná krehkosťje kontrola kvality, ktorú väčšina dodávateľov nikdy nezverejňuje: pevný obal, ktorý sa pri zaťažení láme, namiesto toho, aby odolával opotrebovaniu.
Okrem štandardnej konštrukcie prispôsobujeme oceľ na prácu za tepla, oceľ na prácu za studena, rýchloreznú oceľ, práškovú oceľ HIP a zliatiny PTA. Keď je krmivo abrazívne alebo korozívne, bimetalová cesta nahrádza nitridáciu a našabimetalické vs nitridované vedeniepokrýva, keď to platí.
Veľkosť: Priemer, L/D a výstup
Priemer skrutky nastavuje priepustnosť. L/D nastavuje, koľko miesta má stroj na tavenie, miešanie a odvzdušňovanie. Tu sú naše bežne používané modely s paralelnými dvojitými skrutkami s ich publikovanými výstupnými hodnotami na PVC.
| Model | Priemer skrutky (mm) | L/D | Výkon PVC (kg/h) | Rýchlosť skrutky (ot./min.) | Motor (kW) |
|---|---|---|---|---|---|
| NHY75 | 75 | 26-36 | 220 – 350 | 45 | 45 |
| NHY90 | 90 | 26-36 | 280–460 | 45 | 55 |
| NHY110 | 110 | 26-36 | 350 – 650 | 45 | 75 |
| NHY120 | 120 | 26-36 | 500 – 800 | 45 | 110 |
| NHY130 | 130 | 26-36 | 680 – 1000 | 45 | 132 |
Prečítajte si skôr vzor než len riadky. Výstup zhruba sleduje priemer a výkon motora stúpa spolu s ním, pretože pretlačenie väčšieho množstva materiálu vyžaduje väčší krútiaci moment. Pásmo L/D zostáva rovnaké v celom rozsahu, pretože pomer je skôr voľbou dizajnu ako dôsledkom veľkosti.
Okrem týchto modelov vyrábame paralelné skrutky od 45 mm do 150 mm, s pomerom L/D od 32:1 do 38:1 na našich súpravách PVC rúr alebo prispôsobené vašej linke. To, čo si L/D skutočne kúpite, je zahrnuté v našom sprievodcovi pomerom L/D a celý sortiment nájdete na našomparalelná stránka produktu s dvojitou skrutkou.
Čo vlastne vyrábajú paralelné dvojité skrutky
Štyri skupiny aplikácií pokrývajú väčšinu toho, čo tieto stroje robia, a prechádzajú od surovín až po hotový výrobok.
Plastová úprava a kompaundácia
Najtypickejšia aplikácia. Silná šmyková a disperzná sila umožňuje rovnomerné zmiešanie základného polyméru, ako je PP, PE alebo ABS, so skleneným vláknom, uhlíkovým vláknom, retardérmi horenia a antioxidantmi. To produkuje vystužené, horľavé alebo vodivé triedy, ako je PP vystužený sklenenými vláknami používaný v automobilových dieloch a nehorľavý ABS používaný v elektronike.
Farebná a funkčná predzmes
Vysoko koncentrované pigmenty, farbivá alebo funkčné prísady sa primiešajú do nosnej živice, potom sa extrudujú a peletizujú. Takto sa získa farebná predzmes na farbenie alebo funkčná predzmes, ako sú antistatické a antibakteriálne typy. Dvojité skrutky riešia problém nerovnomerného miešania, ktorý obmedzuje jednotlivé skrutky pri tejto práci.
Extrudné lisovanie
Rúrka, profil, plech a fólia. Dvojité skrutky vyhovujú obzvlášť dobre vysokoviskóznym, ťažko plastifikovateľným polymérom, ako je PVC a PC. PVC drenážna rúra, profil dverí a okien a PC fólia závisia od rovnomernej plastifikácie, ktorú dodáva dvojitá skrutka, čo je to, čo udržuje chyby produktu. nášPVC rúrky paralelné skrutkové sudyobsluhujte vodovodné a drenážne potrubie, elektrické vedenie a ochranné potrubie.
Spracovanie recyklovaných plastov
Odpadový PP a PE prechádza strihom a zahrievaním, ktoré odstraňuje nečistoty, uvoľňuje napätie a opätovne plastifikuje materiál na peletizáciu. Recyklované krmivo je nekonzistentné a často kontaminované, čo je presne ten druh materiálu, ktorý sa s pozitívnou dopravou dobre zvláda.
Ako zistiť, kedy je potrebné vymeniť súpravu paralelných skrutiek
Opotrebenie dvojitých skrutiek sa prejavuje zakaždým na rovnakých miestach a stroj vám povie skôr, ako diely vyzerajú zjavne zle.
- Výstup klesápri rovnakej rýchlosti skrutky. Opotrebovaná vôľa umožňuje, aby tavenina skĺzla dozadu namiesto pohybu dopredu.
- Miešanie kvalitných kvapiek.Farebné pruhy alebo nerovnomerné rozloženie výplne znamenajú, že skrutky sa už navzájom správne nestierajú.
- Zaťaženie motora stúpapri konštantnom výkone, čo poukazuje na odpor, nesúosovosť alebo zhoršený stavebný odpor materiálu.
- Kvalita povrchu driftyna hotovom výrobku, často prvá vec, ktorú si oddelenie kvality všimne.
Potvrďte skôr nástrojmi ako dojmami. Zmerajte vonkajší priemer letu a vnútorný priemer otvoru podľa konštrukčného výkresu a skontrolujte vôľu medzi zábermi, ktorá je jedinečná pre dvojité skrutky a je ľahko prehliadnuteľná.
Prečo pracovať s Nanhaiya
Nanhaiya vyrába skrutky a sudy už viac ako dvadsať rokov a slúži viac ako 500 klientom po celom svete. nášrad paralelných dvojitých skrutiekzahŕňa kompaundovanie, granuláciu, PS penenie, hliníkovo-plastové panely, gumu a plast a PVC rúrky v ko-rotačných a protibežných konfiguráciách.
Každá súprava je vyrobená z 38CrMoAlA a dokončená podľa špecifikácií v tabuľke vyššie, s prísnou kontrolou tolerancie a testovaním dynamickej rovnováhy pred odoslaním. Naše súpravy sú vyrobené tak, aby vyhovovali hlavným značkám extrudérov vrátane KraussMaffei, Cincinnati a Jwell, a prispôsobíme profil skrutky, kompresný pomer, dizajn vetrania a vykurovacie zóny vašej linke.
Pred uvedením cenovej ponuky s vami naši inžinieri prepracujú parametre: priemer, pomer strán, hĺbku drážky skrutky a výber materiálu. Cenová ponuka zahŕňa produkt, dopravu a očakávané náklady na údržbu a dostanete ju do 12 hodín. Po dodaní naši technici podporujú inštaláciu a uvedenie do prevádzky a popredajné problémy dostanú odpoveď do 24 hodín.
Potrebujete súpravu paralelných dvoch skrutiek zabudovanú do vášho stroja? Pošlite svoj model, kresbu alebo opotrebovanú vzorku plus materiál, ktorý prevádzkujete. Citujeme do 12 hodín.
Získajte cenovú ponuku Twin ScrewČasto kladené otázky
Čo je to paralelná dvojskrutková hlaveň?
Je to plastifikačná jednotka dvojzávitovkového extrudéra: valec s dvoma prekrývajúcimi sa otvormi tvoriacimi prierez s číslom osem, v ktorom sú dve závitovky konštantného priemeru. Závitovky dopravujú materiál dopredu mechanicky tak, že ho zachytávajú medzi svojimi lopatkami, namiesto toho, aby sa spoliehali na trenie o stenu hlavne.
Ako funguje paralelná dvojskrutková hlaveň?
Materiál padá na obe skrutky na podávacom hrdle. Keď sa skrutky otáčajú, let jednej stiera kanál druhej, zachytáva materiál a tlačí ho dopredu. Ohrievače sudov a šmykové sily v zóne prekrytia ju roztavia, každá rotácia rozdelí a rekombinuje taveninu, aby sa premiešala, a posledná sekcia vytvorí tlak na privádzanie matrice.
Aký je rozdiel medzi súbežným a protibežným otáčaním?
Spoločne rotujúce skrutky sa otáčajú rovnakým spôsobom a poskytujú vysoký strih pri vysokej rýchlosti, čo vyhovuje kompaundácii, predzmesi a plneným zmesiam. Protibežné skrutky sa otáčajú v opačných smeroch a pôsobia ako objemové čerpadlo, ktoré vytvára silný tlak pri nízkom strihu. Toto jemnejšie pôsobenie je to, čo rúrka a profil z tuhého PVC potrebujú.
Čo sú to dvojité skrutky s úplným záberom, čiastočne so záberom a bez záberu?
Popisujú, ako hlboko zapadajú dve skrutky. Plne zapadajúce skrutky dosahujú ku koreňom s malou medzerou, čo poskytuje najlepšie strihanie a miešanie, a toto je najbežnejší typ pri vytláčaní plastov. Čiastočne zapadajúce skrutky sa menej prekrývajú a znižujú šmyk. Skrutky bez záberu sedia vedľa seba bez toho, aby zapadli, čo poskytuje najjemnejšie zaobchádzanie.
Aký je rozdiel medzi paralelnými a kužeľovými dvojitými skrutkami?
Paralelná dvojitá skrutka udržuje rovnaký priemer od podávania po vypúšťanie a otvor zostáva konštantnej veľkosti. Kónická dvojitá skrutka sa zužuje, pričom väčší koniec podávania sa zužuje smerom k matrici. Paralelný tvar poskytuje konštantný prierez po celej dĺžke, vďaka čomu je výroba dlhých strojov s vetracími a miešacími sekciami jednoduchá.
Prečo používať dvojitú skrutku namiesto jednej skrutky?
Pozitívne sprostredkovanie. Jedna skrutka sa spolieha na trenie, takže materiál musí zvierať stenu hlavne, aby sa mohol pohybovať dopredu, a prášky, vločky a klzké krmivo spôsobujú rázy. Dvojité skrutky posúvajú materiál mechanicky bez ohľadu na uchopenie, čo poskytuje stabilnejší výkon a umožňuje im zvládnuť posuv, ktorý prekoná jedinú skrutku.
Na čo sa používajú paralelné dvojité skrutky?
Štyri hlavné skupiny: modifikácia plastov a zmes so skleneným vláknom, uhlíkovým vláknom alebo retardérmi horenia; výroba farebných a funkčných predzmesí; extrúzia rúr, profilov, dosiek a fólií vrátane PVC a PC; a spracovanie recyklovaných plastov, kde sa odpadové PP a PE čistia, opätovne plastifikujú a peletizujú.
Je potrebné vymeniť dve skrutky ako pár?
áno. Medzera medzi oboma skrutkami je nastavená počas výroby a nemožno ju obnoviť výmenou jednej skrutky za opotrebovaný partner. Dvojité skrutky sa vyrábajú, dodávajú a vymieňajú ako pár, a tak by sa mali aj skladovať a manipulovať s nimi.