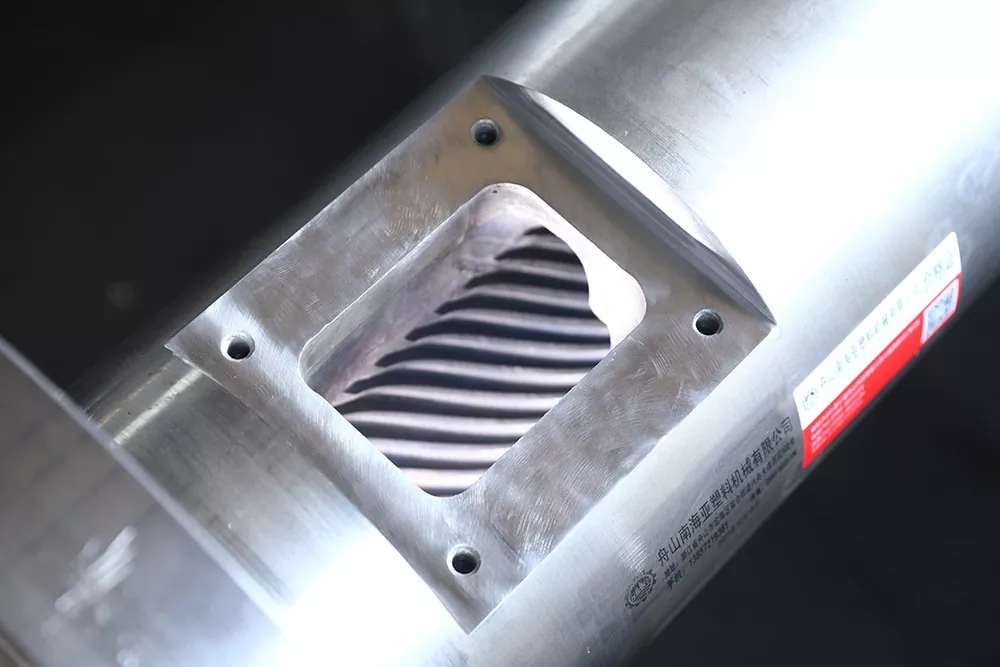
Sada dvoch skrutiek má viac ako jednu pracovnú medzeru. Ak chcete urobiť správne rozhodnutie o oprave alebo výmene, zmapujte každú skrutku, každý lalok valca, vzájomné prepojenie a rozhrania stroja pod jednou kontrolovanou referenciou.
Merajte paralelné opotrebovanie dvojitej skrutky a valca ako zladený systém. Zaznamenajte obe skrutky na vymenovaných axiálnych staniciach, obidva laloky vŕtania s číslom osem v definovaných smeroch, vôľu medzi skrutkami, stredovú vzdialenosť, fázovanie a axiálne uloženie. Porovnajte mapu so schváleným výkresom. Symptómy môžu spustiť kontrolu, ale o výmene skrutiek, valca alebo kompletnej sady rozhodujú merania.

Paralelná dvojitá skrutka nemá jednu univerzálnu vôľu
Na konvenčnej jedinej závitovke je priemerová vôľa často vyjadrená ako vnútorný priemer valca mínus vonkajší priemer závitovky. Radiálna vôľa je polovica tohto rozdielu. nášnávod na meranie opotrebovania jednej skrutkyvysvetľuje, prečo sa axiálne stanice a definície musia stále zhodovať.
Vzťah miestneho priemeru = zodpovedajúci rozmer valca mínus zodpovedajúci vonkajší priemer skrutky
Miestny radiálny vzťah = lokálny diametrálny vzťah delený 2
Táto aritmetika neopisuje kompletnú geometriu súpravy dvoch do seba zapadajúcich skrutiek.
Paralelná dvojitá skrutka pridáva druhú skrutku, oblasť záberu, stredovú vzdialenosť a časovaný uhlový vzťah. Hlaveň má zvyčajne profil s číslom osem a nie jednoduchý kruhový vývrt. Opotrebenie môže byť tiež rozdielne v ľavom a pravom laloku a na opačných stranách letiek.
Súbor meraní by preto mal oddeľovať aspoň päť vzťahov:
- Vonkajší profil každej skrutky k príslušnému valcovému laloku.
- Vôľa medzi skrutkou a skrutkou cez oblasť záberu.
- Stredová vzdialenosť a poloha oboch sudových lalokov.
- Fázovanie otáčania, ručnosť a ľavá alebo pravá identita skrutky.
- Príslušné axiálne vôle, prítlačné plochy, rozpery a koncové polohy.
Pohľad z našej továrne:kupujúci, ktorý požaduje „vôľu 0,3 mm“ bez pomenovania povrchov, nám nedal vykonateľnú požiadavku. Pýtame sa, či je toto číslo diametrálna, radiálna, medziletová, bočná, hrotová alebo axiálna vôľa, kde sa meria a za akých podmienok. Hádanie tu môže vytvoriť kovový kontakt alebo nechať novú súpravu voľnú.


Pred stiahnutím skrutiek zachovajte identitu zostavy
Merania strácajú hodnotu, ak sú ľavá a pravá skrutka zamenené alebo ak pri odstraňovaní zmizne referenčná fáza. Pred uvoľnením zostavy odfotografujte koniec pohonu a koniec výtlaku. Označte smer pohľadu použitý na popis otáčania, potom označte obe skrutky, hriadele, rozpery a značky časovania.
Zaznamenajte, či stroj používasúbežne sa otáčajúce skrutkyaleboprotibežné skrutky. Zaznamenajte aj to, či sú skrutky jednodielne alebo zostavené z prvkov. Nepredpokladajte, že dve skrutky s podobnými vonkajšími rozmermi zdieľajú rovnakú ruku, drážku, poradie alebo načasovanie.
Použite pokyny na odstránenie od výrobcu stroja a zachovajte všetky funkcie uzamknutia a časovania. Ak po opätovnom zložení nie je možné pár otočiť podľa schváleného postupu, zastavte. Použitie krútiaceho momentu pohonu na prekonanie neznámeho rušenia môže zmeniť identifikačnú chybu na poškodenie.

Zostavte jeden súradnicový systém pre obe skrutky a oba laloky
Vyčistite komponenty bez toho, aby ste odstránili známky ryhovania, straty povlaku alebo jamkovej jamky. Nechajte diely dosiahnuť stabilnú kontrolnú teplotu. Stanovte nulový bod na pomenovanom konci a označte axiálne stanice, ktoré je možné opakovať na páre skrutiek a valci.
Pridajte stanice pred a po zmenách geometrie, prívodné a odvzdušňovacie otvory, oblasti miešania a koniec vytvárania tlaku. Na každej stanici identifikujte ľavú skrutku, pravú skrutku, ľavý lalok a pravý lalok. Zaznamenajte viacero uhlových smerov, keď to metóda umožňuje, pretože jeden priemer môže skryť oválnosť alebo jednostranné opotrebovanie.
| Pole | Ako to identifikovať | Čo prezrádza |
|---|---|---|
| Axiálna stanica | Vzdialenosť od definovaného dátumu podávania alebo vypúšťania | Kde sa opotrebovanie sústreďuje pozdĺž procesnej časti |
| Identita skrutky | Vľavo alebo vpravo, s uvedeným koncom zobrazenia | Asymetrické letové opotrebovanie a integrita páru |
| Skrutkový profil | Hodnota OD, koreňa, špičky alebo boku s metódou a uhlovou polohou | Strata kovu na pracovných plochách |
| Sudový lalok | Ľavý alebo pravý lalok, smer a meracia rovina | Zväčšenie, oválnosť a lokálne vymývanie |
| Prelínajúci sa vzťah | Pomenované plochy, uhlová poloha, fázová podmienka a metóda | Riziko nadmernej medzery alebo mechanického zásahu |
| Stav povrchu | Číslovaná fotografia priviazaná k mape stanice | Bodovanie, pitting, strata povlaku, usadeniny a kontaktné značky |
| Referenčná hodnota | Schválený výkres, správa o novom diele alebo dohodnutý základ návrhu | Ako veľmi sa zmenila geometria |
Coperionova publikovaná metóda diagnostiky sudovvyžaduje, aby boli jeho hlavne čisté a chladné, potom používa meranie vŕtania a videokontrolu vo vysokom rozlíšení na určitých veľkostiach ZSK a STS. Váš stroj a kontrolné nástroje sa môžu líšiť, ale tento prístup ukazuje, prečo rozmerové a vizuálne dôkazy patria do tej istej správy.
Nevymýšľajte rozlíšenie pridávaním desatinných miest nad rámec prístroja a metódy. Zaznamenajte prístroj, stav kalibrácie, stav podpory, teplotu kontroly a záznam operátora alebo kontroly. Opakovateľná mapa s úprimnou neistotou je užitočnejšia ako pôsobivá tabuľka zostavená z nejednoznačných bodov.



Máte odstránenú súpravu dvojitých skrutiek pripravenú na kontrolu?Pošlite výkres zostavy, identifikáciu vľavo a vpravo, mapu stanice, fotografie a históriu prevádzky. Môžeme diskutovať o tom, čo treba zachovať a ktoré oblasti potrebujú bližšie meranie.
Pošlite mapu opotrebovaniaPozrite si produkty s paralelnými dvojitými skrutkamiPoužite správanie linky na výber kontrolných miest, nie na vyhlásenie zlyhania
Klesajúci výkon pri rovnakej rýchlosti skrutky, nestabilný tlak, meniace sa zaťaženie, zlá disperzia, neroztopený materiál a opakujúce sa chyby produktu môžu odôvodniť kontrolu. Môžu tiež pochádzať z kŕmenia, formulácie, ohrievačov, senzorov, vetrania, obmedzenej matrice alebo problému s pohonom.
Pred zmenou niekoľkých nastavení naraz si uložte prevádzkovú základnú líniu. Zaznamenajte skutočnú rýchlosť posuvu, rýchlosť skrutky, indikáciu zaťaženia alebo krútiaceho momentu, tlak, nastavenie zón, nameranú teplotu taveniny, ak je k dispozícii, a kontroly hotového výrobku. Porovnajte rovnaké zloženie a následné nastavenie.
Japan Steel Works poznamenáva, že opotrebované dvojité skrutkové prvky môžu znížiť priepustnosť a rozptyl a môžu prispieť k vážnemu zlyhaniu skrutkového hriadeľa alebo prevodovky. To je dobrý dôvod na včasnú kontrolu, ale symptóm stále musí súvisieť s fyzickým stavom vášho stroja.
Ak sa po oprave kalibrácie podávača alebo zablokovaného prieduchu linka vráti do normálu, opotrebenie by sme ako diagnózu nepredávali. Ak proces zostáva nestabilný a meracia mapa ukazuje zodpovedajúce miestne zvýšenie vôle, náhradný prípad je oveľa silnejší. Cieľom je vyriešiť výrobný problém, nie vyhrať zákazku na najväčšiu sadu.
| Pozorovaný vzor | Spracujte kontroly pred odsúdením | Hľadanie fyzických dôkazov |
|---|---|---|
| Výkon klesá pri nezmenenej rýchlosti | Presnosť podávania, objemová hustota, receptúra a obmedzenie matrice | Zväčšenie miestneho otvoru, opotrebovanie letu a zmena vôle |
| Tlak alebo zaťaženie sú nestabilné | Kŕmenie, kontrola teploty, odvzdušňovanie a obmedzenie prúdu | Nerovnomerné opotrebovanie vľavo/vpravo, usadeniny, poškodenia alebo stopy po kontakte |
| Kvalita disperzie alebo taveniny klesá | Šarža materiálu, dávkovanie aditíva, konfigurácia miešania a história teplôt | Opotrebenie na určených miešacích plochách alebo nesprávne nainštalovaných prvkoch |
| Kovový hluk alebo náhly nárast krútiaceho momentu | Zastavte počas postupu stroja a skontrolujte pohon a zarovnanie | Čerstvé stopy po kontakte, ohnuté časti, chyba fázy alebo cudzí materiál |
| Rýchle opakované opotrebovanie po výmene | Znečistenie materiálu, zarovnanie, montáž, prevádzkové limity a výber povrchu | Opakované miesto a smer poškodenia |
Rozhodnite sa, čo nahradiť z priradeného prehľadu
Výmena iba pomocou skrutiek je rozumná, ak obe valcové laloky zostanú v rámci schválenej geometrie, stredový vzťah je v poriadku a príčina opotrebovania je pochopená. Výmena iba valca môže byť opodstatnená aj vtedy, keď pár skrutiek zostane prijateľný a kompatibilný s obnovenou geometriou otvoru.
Vymeňte zodpovedajúcu súpravu, keď sú obe strany opotrebované, referenčná geometria je neistá alebo ak by nový komponent stále narážal na poškodeného partnera. Ak vzor opotrebovania poukazuje na nesúosovosť, fázovú chybu alebo cudzí materiál, pred inštaláciou nových dielov odstráňte túto príčinu.
| Zmeraný stav | Pravdepodobný rozsah hodnotenia | Požadované zabezpečenie |
|---|---|---|
| Pár skrutiek opotrebovaný; oba laloky v rámci schválených limitov | Opravte alebo vymeňte skrutky | Potvrďte prestavanú alebo novú geometriu oproti zadržanej hlavni |
| Sudové laloky opotrebované; skrutky v rámci schválených limitov | Kvalifikovaná oprava alebo výmena hlavne | Overte kompatibilitu s oboma skrutkami a stredovou vzdialenosťou |
| Opotrebené skrutky aj hlaveň | Zhodná výmena skrutky a hlavne | Schváľte jeden riadený súbor výkresov a kontrolný plán |
| Lokalizované bodovanie alebo jednostranný kontakt | Vyšetrovanie príčiny pred výberom komponentov | Skontrolujte zarovnanie, ložiská, hriadele, fázovanie a znečistenie |
| Geometria prijateľná, ale povinnosť zmenená | Kontrola procesu a geometrie | Definujte nový materiál, výkon, limity strojov a akceptáciu produktu |
Nepoužívajte všeobecný internetový multiplikátor ako limit automatickej výmeny. Dôležitý je priemer, typ skrutky, konštrukcia stroja, tolerancia materiálu a produktu. Rozhodnutie by mali riadiť pôvodný výkres zostavy a servisné kritériá výrobcu stroja.
Širšie príznaky a možnosti opravy nájdete v našom článkuSprievodca opotrebovaním valca skrutky a výmenou. Táto stránka špecifická pre dve časti pridáva informácie o ľavom/pravom laloku, laloku, strede a fázovaní, ktoré konvenčná kontrola s jedným otvorom nepokrýva.
Na určenie povrchu použite miesto opotrebovania
Nanhaiya'sparalelné dvojskrutkové produktyzahŕňajú aplikácie PVC, PE, PP, gumy, plastov, zmesí a granulácií. Materiálne dane sa v tomto rozsahu líšia. Sklenené vlákno, minerálne plnivo, pigment, recyklovaná kontaminácia a korozívne zložky by mali byť uvedené podľa triedy a zaťaženia.
Naše súbežné a protibežné stránky produktov uvádzajú rovnaké základné referenčné hodnoty: 38CrMoAlA, tvrdosť tepelného spracovania HB260 až 320, nitridačná tvrdosť HV950 až 1000, hĺbka nitridácie 0,50 až 0,70 mm a nitridačná krehkosť stupňa 1 alebo nižšia. Ďalej uvádzajú Ra0,4 a priamosť skrutiek 0,015 mm.
Dostupné hodnoty produktu tiež zahŕňajú tvrdosť chrómu HV 950 alebo vyššiu pri hrúbke 0,05 až 0,10 mm a tvrdosť bimetalu HRC60 až 65 pri hĺbke 2,0 až 3,0 mm. HV a HRC používajú rôzne mierky, takže najväčšie vytlačené číslo neidentifikuje lepšiu možnosť.
| Nález z mapy opotrebovania | Čo definovať v novej špecifikácii | Čo nepredpokladať |
|---|---|---|
| Letové hroty strácajú materiál v naplnenej procesnej zóne | Chránené miesta letu, úprava alebo zliatina, hĺbka vrstvy a konečná geometria | Každá zóna potrebuje rovnakú aktualizáciu |
| Jeden sudovitý lalok sa opotrebováva viac ako druhý | Mapa laloku, kontrola zarovnania a stredu, potom ochrana hlavne | Samotný tvrdší materiál napraví nesprávne zarovnanie |
| Pitting alebo strata povrchu | Chémia materiálu, história čistenia, postihnutá zóna a kompatibilný povrchový systém | Všetky povrchové poškodenia sú abrazívne opotrebovanie |
| Kontaktné značky sa opakujú na jednej tvári | Kontrola fázovania, priamosti, hriadeľa, ložísk a montáže | Jediným dôvodom je profil skrutky |
| Rovnomerné opotrebovanie po dlhej stabilnej prevádzke | Pôvodná geometria, nameraná zmena a požadovaný interval údržby | Automaticky je nutný redizajn |
battenfeld-cincinnati odporúča meranie opotrebovania raz ročne alebo po 6 000 prevádzkových hodináchvo svojej servisnej príručke pre jednoduché, kužeľové dvojité, paralelné dvojité a planétové extrudéry. Berte to ako plánovaciu referenciu jedného dodávateľa. Linky spracovávajúce silné plnivá alebo vykazujúce trend rýchleho opotrebovania môžu potrebovať iný interval.


Premeňte kontrolný súbor na vyrobiteľnú zákazku
Balík ponuky by mal obsahovať výrobcu stroja a model, schválené výkresy, zloženie materiálu, prevádzkový záznam a mapu opotrebovania. Zistite, či chcete vernú výmenu, vyhodnotenie opravy alebo zmenu geometrie. Ak sa výkon musí zlepšiť, uveďte merateľný cieľ a obmedzenia stroja.
Kontrola kresby je dôležitá rovnako ako nominálna veľkosť. Nanhaiya'sstránka výrobného zariadeniauvádza CNC vŕtanie a frézovanie s presnosťou polohovania 0,02 mm, CNC sústruhy pre obrobky do 6 metrov a päťosové obrábanie pre nepravidelné unášanie a špeciálne príruby. Tieto schopnosti si stále vyžadujú jednoznačný výkres a plán inšpekcie.
Výkres spochybníme, keď je špecifikovaná vôľa v rozpore s opotrebovanou vzorkou alebo keď chýbajú informácie vľavo a vpravo. Je to súčasť zodpovednosti výroby. Podpísaná revízia výkresu je lacnejšia ako zistenie nezhody pri inštalácii.


Potrebujete náhradný rozsah predtým, ako požiadate o ceny?Najprv odošlite správu o starej časti a prevádzkový problém. Môžeme pomôcť oddeliť kresliace otázky, nosenie dôkazov a výber materiálu pred začatím komerčného porovnania.
Požiadajte o kontrolu výmenyOtvorte stránku s dopytomNajprv overte vhodnosť, potom overte výrobu
Vstupná kontrola by mala potvrdiť identitu dielu, revíziu výkresu, ľavé a pravé štítky, materiálové dokumenty, špecifikované rozmery a chránené povrchy pred inštaláciou. Uchovajte prepravný a kontrolný záznam prepojený so sériovou alebo párovou identifikáciou komponentov, ktoré sa používajú vo vašom závode.
Dodržujte postupy montáže, zarovnania, mazania, ohrevu a spustenia výrobcu extrudéra. Potvrďte požadovaný voľný pohyb páru iba schválenou metódou. Nepoužívajte pohon na vynútenie nevysvetliteľnej tesnej polohy.
Komisia s dohodnutým materiálom, usporiadaním krmiva a matricou. Zaznamenajte výstup, rýchlosť skrutky, indikáciu zaťaženia alebo krútiaceho momentu, tlak, teplotu, stav vetrania a kvalitu hotového produktu. Porovnajte s podmienkou prijatia, nie s krátkou rotáciou naprázdno alebo ľahšou živicou.

Požiadajte spoločnosť Nanhaiya, aby skontrolovala váš pilník na opotrebovanie dvoch skrutiek
Odošlite výkres stroja, identifikáciu ľavej a pravej skrutky, hľadisko rotácie, informácie o fázovaní, stredovú vzdialenosť, mapu opotrebovania, receptúru materiálu a prevádzkový záznam. Povedzte nám, ktorý príznak si vyžiadal kontrolu a či je vašou prioritou obnova, dlhšia životnosť alebo nová procesná povinnosť.
Emailové výkresy a mieryDiskutujte na WhatsAppPozrite si produkty s paralelnými dvojitými skrutkami
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkty:Súbežne sa otáčajúce valce s dvojitou skrutkou | Protibežné paralelné dvojzávitovkové hlavne | PVC paralelné dvojité skrutkové valce | Gumové a plastové paralelné dvojité skrutky
Email:info@nhyscrew.com
Telefón:+86-13505809643| Mobil:+86-13587082002
Blok C, západná časť č. 2, Xingzhou Avenue, okres Dinghai, mesto Zhoushan, provincia Zhejiang, Čína.
Servisné informácie | Výrobné zariadenie | Profil spoločnosti | Kontaktujte nás
Často kladené otázky
Čo je vôľa paralelnej dvojskrutkovej hlavne?
Je to súbor geometrických vzťahov, nie jedna univerzálna medzera. Užitočná špecifikácia rozlišuje vôľu každej skrutky od jej hlavne, vôľu medzi skrutkami cez oblasť záberu, stredovú vzdialenosť, fázovanie a akúkoľvek relevantnú axiálnu vôľu. Schválený strojový výkres definuje cieľové hodnoty a metódy merania.
Môžem vypočítať vôľu dvoch skrutiek ako ID valca mínus vonkajší priemer skrutky?
Toto odčítanie môže opísať lokálny diametrálny vzťah iba vtedy, keď sa dve hodnoty vzťahujú na zodpovedajúce miesta a definovanú geometriu otvoru. Nepopisuje vôľu medzi skrutkami, záber, fázovanie, stredovú vzdialenosť alebo neokrúhly osemročný otvor. Nepoužívajte ju ako jedinú hodnotu prijatia dvojitej skrutky.
Koľko miest by som mal zmerať na dvojitej skrutke a valci?
Univerzálny počet neexistuje. Vytvorte dostatok axiálnych staníc na pokrytie oblastí podávania, tavenia alebo kompresie, miešania, odvzdušňovania a vytvárania tlaku, potom pridajte stanice okolo viditeľných poškodení alebo zmien geometrie. Na oboch skrutkách a oboch hlavňových lalokoch použite rovnaké názvy staníc.
Čo treba zaznamenať pred odstránením paralelných dvojitých skrutiek?
Zaznamenajte si nainštalovanú ľavú a pravú polohu, rotáciu pri pohľade z pomenovaného konca, ručné, časové alebo fázovacie značky, spoje hriadeľov, rozpery a axiálne poradie. Odfoťte hnacie a výtlačné konce, označte každú časť a zachovajte postup demontáže výrobcu stroja.
Môžem vymeniť iba dve skrutky a ponechať si starú hlaveň?
Áno, keď vývrty hlavne, vzťah medzi stredmi a stav povrchu zostanú v rámci schválených limitov a príčina opotrebovania skrutiek je pochopená. Ak je hlaveň zväčšená, oválna, ryhovaná alebo nesprávne zarovnaná, samotné nové skrutky môžu zanechať nadmernú alebo nerovnomernú vôľu. Založte rozhodnutie na zhodnej správe o meraní.
Ako často by sa malo merať opotrebovanie valca s paralelnou dvojitou skrutkou?
Nastavte interval z plánu údržby výrobcu stroja, náročnosti materiálu, prevádzkových hodín a vlastného trendu opotrebovania linky. Battenfeld-cincinnati zverejňuje jeden rok alebo 6 000 prevádzkových hodín ako svoje servisné odporúčanie, ale to je skôr orientačný plán ako univerzálny limit výmeny.
Zverejňuje Nanhaiya jednu štandardnú pracovnú vôľu pre každú paralelnú dvojitú skrutku?
Žiadna jednotlivá hodnota pracovnej vôle nepokrýva celý rozsah. Nanhaiya publikuje produktové hodnoty pre materiál, tepelné spracovanie, tvrdosť povrchu, hĺbku vrstvy, drsnosť a priamosť skrutiek. Funkčné vôle musia byť ešte definované na schválenom výkrese pre konkrétny stroj a pár skrutiek.
Čo by som mal poslať na výmenu ponuky na výmenu paralelného valca s dvojitou skrutkou?
Pošlite výrobcovi stroja a model, schválené výkresy, identifikáciu ľavej a pravej skrutky, uhol natočenia, stredovú vzdialenosť, detaily pripojenia a príruby, zloženie materiálu, výstupný a prevádzkový záznam, mapu axiálneho opotrebovania, fotografie povrchu, históriu porúch a požadované dokumenty o kontrole.
Pre výber systému a princípy fungovania pokračujte našímparalelné dvojzávitovkové vedenie extrudéraalebo širšiesprievodca výberom dvojzávitovkového extrudéra.