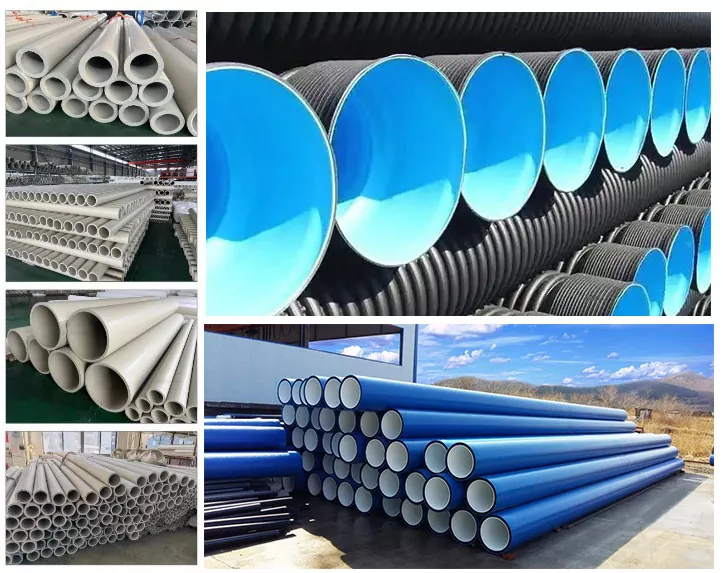
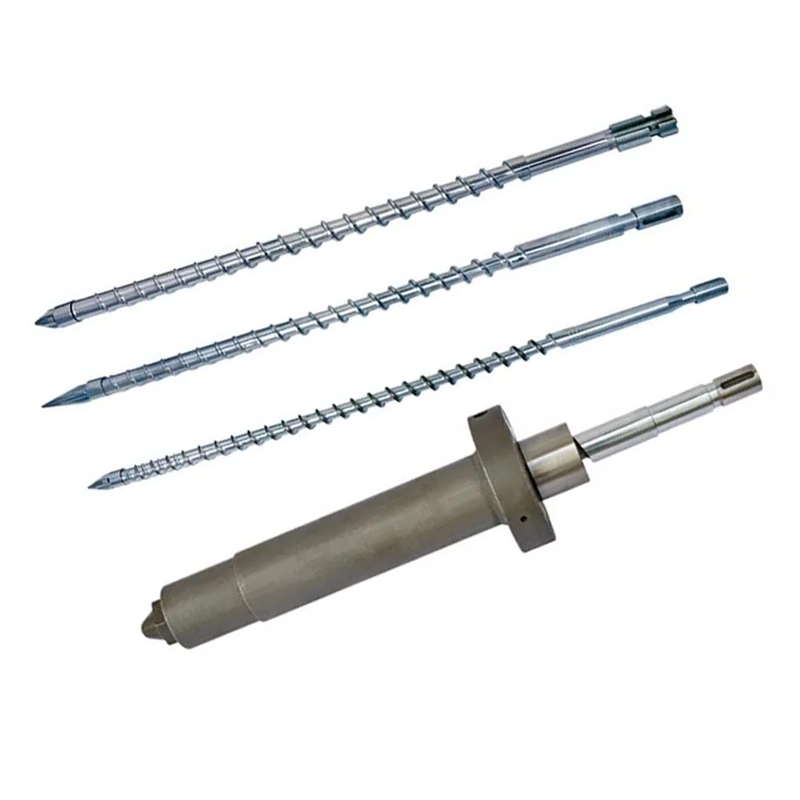
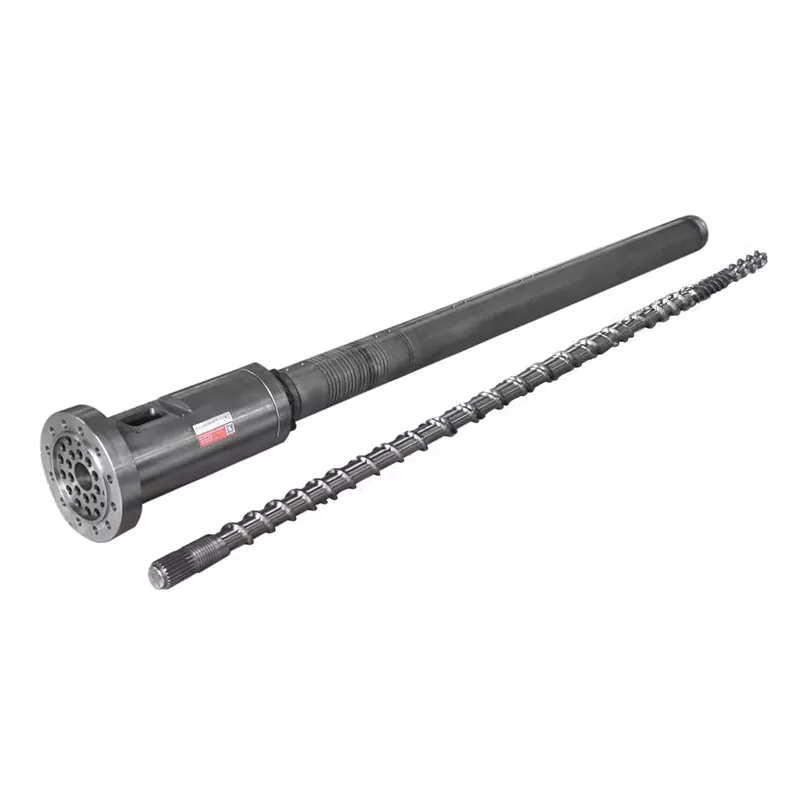
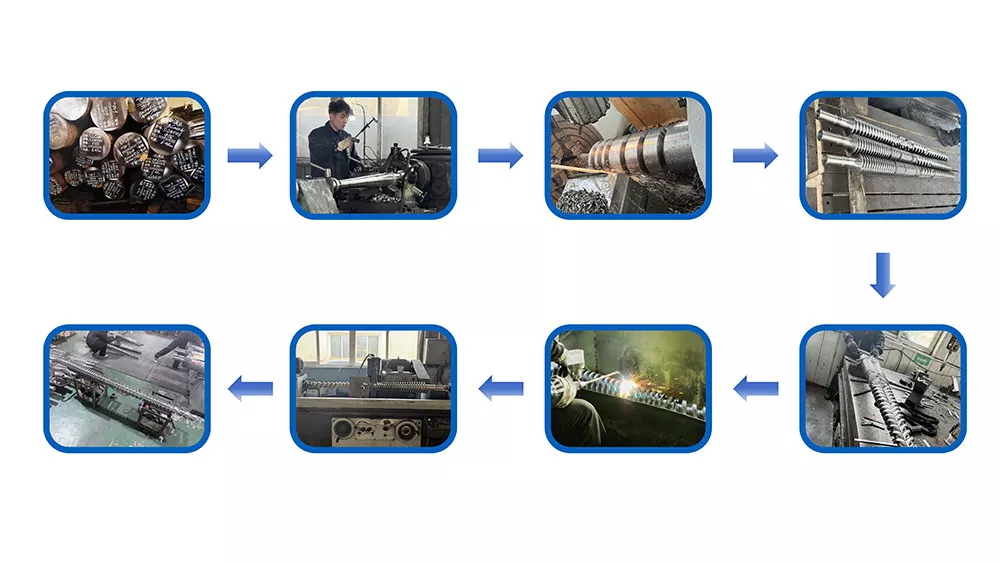
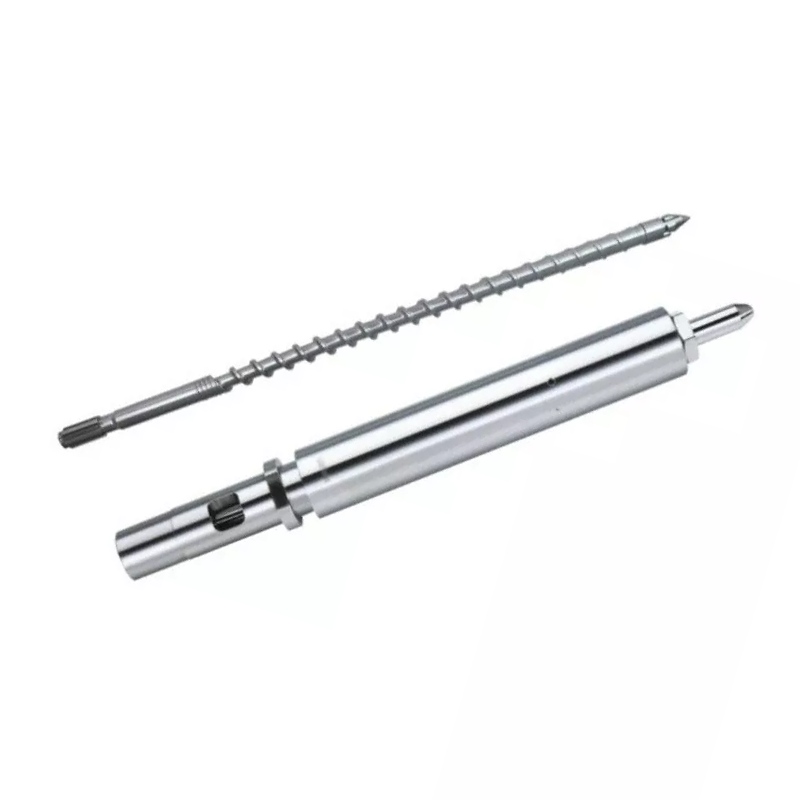
Hlava závitoreznej rúrky sa musí zmestiť na väčší ako menovitý priemer. Musí zodpovedať polyméru, receptúre, štandardu potrubia, výstupu, pripojeniu extrudéra, kalibračnému systému a spôsobu, akým vaši operátori menia veľkosti. Táto príručka premieňa tieto vstupy na špecifikáciu nákupu pre výrobu rúr z PVC, PE, CPVC, PP a PPR.


Kúpiť avytláčacia hlava rúrky, pošlite dodávateľovi päť zhodných súborov údajov: materiál a zloženie; norma potrubia, priemer a rozsah stien; výstup a rýchlosť linky; príruba extrudéra a rozhranie vstupu taveniny; a následný kalibrátor, vákuové, chladiace a odťahovacie usporiadanie. Požiadavka, ktorá uvádza iba "PVC rúrka, 110 mm" nie je pripravená na inžinierstvo.
Najdôležitejším bodom zmluvy je podmienka prijatia. Uveďte skutočný výrobný materiál, veľkosť potrubia, stabilný výkon, rýchlosť linky, nastavenie ohrevu a snímača, prípustnú odchýlku steny, vonkajší priemer, oválnosť, stav povrchu a požadované testy produktu. Vytlačovacia hlava tvaruje horúcu taveninu, ale sama o sebe nemôže zaručiť konečné ochladenie rúry.
Prvým rozhodnutím nie je priemer matrice
Prvým rozhodnutím je výrobná obálka. Jedna hlava môže poháňať skupinu blízkych veľkostí s vymeniteľnými matricami a tŕňmi. Veľmi široký rozsah veľkostí môže spôsobiť kompromisy v prietoku, dobe zotrvania, nastavovaní, tlaku hlavy a pri prestavovaní. Správny rozsah závisí od materiálu a miery, nielen od toho, ktoré vložky sa fyzicky zmestia do tela.
Každý dopyt rozdeľujeme do troch hraníc. Hranica produktu zahŕňa materiál potrubia, štandard, priemer a stenu. Hranica procesu zahŕňa výkon, rýchlosť, teplotu a tlak. Mechanické ohraničenie pokrýva prírubu, stredovú líniu, ohrievače, snímače, zdvíhaciu a výstupnú polohu.
| Vstup kupujúceho | Prečo to mení hlavu | Dôkaz na zaslanie |
|---|---|---|
| Polymér a kompletné zloženie | Mení viskozitu, citlivosť na teplo, sklz, opotrebovanie, riziko korózie, limit doby zdržania a spôsob čistenia | Údaje o kvalite živice, percentá formulácie a vzorka |
| Štandard a aplikácia potrubia | Definuje hotový produkt, ktorý musí linka vyrobiť a otestovať | Presné štandardné číslo, vydanie, trhový a interný výkres |
| OD, nástenný, SDR alebo časový rozsah | Nastavuje oblasť prstencového prietoku, rodinu nástrojov a praktický rad výmenných dielov | Veľkostná tabuľka s minimálnymi, normálnymi a maximálnymi produktmi |
| Čistý výkon a rýchlosť linky | Mení rýchlosť prúdenia, tlak, vykurovacie zaťaženie, dobu zotrvania a potrebu chladenia | Stabilné predajné kg/h pre každú kritickú veľkosť |
| Rozhranie extrudéra a adaptéra | Určuje vstupnú geometriu, schému skrutiek, sútlač, tesnenie, výšku stredu a podperu | Riadený výkres plus namerané fotografie existujúceho stroja |
| Kalibračný a chladiaci systém | Ovplyvňuje čerpanie, konečnú OD, oválnosť, rozloženie steny a správanie pri spustení | Výkresy kalibrátora, údaje o vákuovej nádrži, dĺžka chladenia a poloha vytiahnutia |
| Plán prechodu | Určuje, ktoré časti sú odnímateľné, ako sú vycentrované a ako bezpečne s nimi operátori manipulujú | Zmeňte frekvenciu, metódu čistenia, kapacitu žeriavu a cieľové prestoje |
Pohľad z našej továrne:nominálny priemer potrubia nepovažujeme za dostatočnú špecifikáciu závitoreznej hlavy. Ak nám kupujúci poskytne iba názov živice a OD, pred upevnením dráhy toku požiadame o sériu stien, vzorec, výstup, rozhranie extrudéra a metódu dimenzovania. Rýchla cenová ponuka na základe chýbajúcich vstupov zvyčajne presunie nezodpovedané otázky do prevádzky.



Začnite s hotovým štandardom potrubia
Zápustková hlava je výrobný nástroj. Nejde o certifikáciu potrubia. Kupujúci musí určiť presnú normu a vydanie produktu, zatiaľ čo dodávateľ musí preložiť obálku potrubia na dráhu toku, sadu nástrojov a spôsob nastavenia. Konečná zhoda sa preukazuje na hotovej rúre skúškami požadovanými pre jej trh a aplikáciu.
Pre bežné projekty vodovodných potrubí sú užitočné tri oficiálne referencieISO 1452-2:2009 pre PVC-U rúry, ISO 4427-2:2019 pre PE rúryaISO 15874-2:2013 pre PP rúry používané v inštaláciách teplej a studenej vody. Pri príprave zmluvy skontrolujte aktuálne vydanie, dodatky a národné prijatie.
| Rodina potrubia | Oficiálna štartovacia referencia | Informácie, ktoré RFQ ešte potrebuje |
|---|---|---|
| PVC-U tlakové potrubie | ISO 1452-2 alebo požadovaný národný ekvivalent | Vzorec suchej zmesi PVC, séria rúr, nominálny vonkajší priemer, nástenný stôl, prídavok na hrdlo, výkon, rýchlosť linky a požiadavky na povrch |
| PE tlakové potrubie | ISO 4427-2 alebo požadovaný národný ekvivalent | Presná PE zmes, rozsah SDR, rozsah OD, pevná alebo koextrudovaná konštrukcia, pásové alebo vrstvené usporiadanie, výstup a chladiaci systém |
| PP alebo PPR potrubie na teplú a studenú vodu | ISO 15874-2 alebo požadovaný národný ekvivalent | Presná trieda PP, trieda rozmerov potrubia, prevádzková aplikácia, konštrukcia vrstvy, priemer a rozsah steny, výstup a metóda kalibrácie |
| Elektrické vedenie alebo priemyselné potrubie | Platná národná, priemyselná alebo zákaznícka špecifikácia kupujúceho | Vzorec materiálu, tuhosť alebo funkčný cieľ, geometria, farba, potlač alebo prúžok, skúšobný plán a prípustné chyby povrchu |
Do RFQ nepíšte „podľa medzinárodného štandardu“.Pomenujte dokument, časť, vydanie a miestne prijatie. Potom pripojte svoj hotový výkres potrubia a plán kontroly. Podobné menovité veľkosti môžu mať rôzne rozsahy stien, skúšobné podmienky a požiadavky na identifikáciu.
Dôležitý je ešte jeden rozchod. Schválenie pre pitnú vodu sa týka hotového potrubného výrobku a jeho zmáčaných materiálov. Objednávanie lisovacej hlavy od Nanhaiya neprenáša schválenie pitnej vody na potrubie kupujúceho. Schválenie živice, kontrola zmesi, výrobné záznamy a certifikácia treťou stranou zostávajú súčasťou systému zhody výrobcu rúr.
Uveďte skutočný vzorec, nielen PVC alebo PE
Nanhaiya'svytláčacia hlava rúrkysa ponúka pre PVC s prísadami, PE, CPVC a PP. Tieto mená definujú materiálne rodiny. Nehovoria nám viskozitu taveniny, náplň plniva, systém stabilizátorov, recyklovaný obsah, okno spracovania alebo tendenciu k vytláčaniu.
V prípade PVC pošlite celý recept na suchú zmes podľa hmotnosti a podmienok miešania. Úroveň uhličitanu vápenatého a úprava častíc, vyváženie maziva, systém stabilizátorov, modifikátor nárazu, pomocná látka pri spracovaní, pigment a percento prepracovania môžu zmeniť vzhľad steny, tlak hlavy a správanie sa usadenín.
Pre PE alebo PPR pošlite presnú triedu zmesi a aktuálny dátový list dodávateľa. Zahrňte informácie o hmotnostnom toku alebo viskozite taveniny, ako sú publikované pre daný druh, hustotu, prísady, sadze alebo farebný systém, limit prebrúsenia a či sú identifikačné prúžky alebo funkčné vrstvy koextrudované.
PVC a CPVC
História tepla a doba zotrvania si zaslúžia veľkú pozornosť. Prietoková dráha by mala zabrániť zbytočnému zdržaniu a plán vykurovania musí podporovať riadené spustenie a čistenie. Zmeny zloženia by mali byť zverejnené pred výrobou.
PE
Stupeň, sila taveniny, výkon a chladiaca kapacita pôsobia spoločne. Vysokovýkonná PE hlava potrebuje stabilný obvodový prietok a vhodný systém dimenzovania, nielen väčšiu prstencovú medzeru.
PP a PPR
Uveďte presnú živicu a servisný produkt. Rúry na teplú a studenú vodu, priemyselné rúry a viacvrstvové konštrukcie môžu vyžadovať rôzne nástroje, chladenie a podmienky prijatia.
Pohľad z našej továrne:keď výrobný tím zmení plnivo, triedu živice alebo recyklované percento po schválení nástroja, razidlo sa náhle nestane nepresným. Procesný vstup sa zmenil. Referenčnú formuláciu zaznamenávame do technickej dohody, takže budúce riešenie problémov začína od známeho stavu.

Otvor matrice nie je konečná veľkosť potrubia
Horúca prstencová tavenina neopúšťa matricu a zostáva geometricky fixovaná. Môže napučiavať na výstupe, ťahať sa pri odťahovaní, dostať sa do kontaktu s kalibrátorom, zmenšovať sa počas chladenia a pokračovať v zmene, keď sa jeho teplota vyrovná. To je dôvod, prečo nominálna 110 mm rúra automaticky nepoužíva 110 mm otvor matrice.
Konečný výsledok pochádza zo systému: výstup extrudéra, teplota a tlak taveniny, geometria matrice a tŕňa, obvodová tepelná bilancia, centrovanie, dráha vzduchu, kalibrátor, vákuum, chladenie a rýchlosť odťahu. Ak sú tieto diely zakúpené od rôznych dodávateľov, kupujúci by mal priradiť jeden riadený výkres rozhrania a jednu maticu zodpovednosti za prijatie.
| Ovládací prvok | Čo to priamo ovplyvňuje | Čo nemôže dokázať sám |
|---|---|---|
| Dráha toku matrice a tŕňa | Prstencová distribúcia taveniny, tlaková strata, rezidenčné správanie a počiatočný tvar rúrky | Finálny studený OD, stenový, oválny alebo tlakový výkon |
| Nastavenie centrovania tŕňa | Počiatočná obvodová medzera a korekcia rozloženia stien | Stabilný výsledok, keď teplota, prietok alebo zarovnanie po prúde neustále kolíšu |
| Usporiadanie vykurovacej zóny | Tepelná regulácia okolo a pozdĺž hlavy | Skutočná teplota taveniny bez definovanej metódy merania |
| Kalibrátor a vákuová nádrž | Vonkajšie dimenzovanie, skoré chladenie a podpora tvaru | Rovnomerná stena, keď je vstupná trubica taveniny nestabilná |
| Chladiaci systém | Rýchlosť tuhnutia, rozmerová stálosť a odvod zvyškového tepla | Dobrá geometria, keď je teplota alebo prietok vody nekontrolovateľný |
| Odvoz | Rýchlosť linky, pokles a stabilná doprava | Správne rozmery pri nesprávnom nastavení sťahováka alebo pri kolísaní rýchlosti |
Užitočné pravidlo pre veľkosť:špecifikujte najmenšiu a najväčšiu rúrku, ale pracujte v náročných prevádzkových rohoch. Často ide o najväčšie potrubie pri vysokom výkone, najtenšiu stenu pri vysokej rýchlosti linky, malé rozmery s nízkym výkonom, ktoré predlžujú dobu zotrvania, a produkt s najtesnejšími požiadavkami na stenu alebo povrch.


Nanhaiya ponúka nastaviteľné tŕne, možnosti chladiacich kanálov a vymeniteľné vložky v rade závitorezných hláv na rúry. Použite tieto možnosti z definovaného dôvodu. Úprava je užitočná, keď operátori používajú opakovateľnú metódu centrovania. Vymeniteľné opotrebiteľné komponenty sú užitočné, keď je jasný ich rozsah, náhradné množstvo a postup výmeny.
Pred začatím obrábania uzamknite rozhranie extrudéra
Rúrková matrica môže mať vynikajúcu vnútornú prietokovú dráhu a stále sa nepodarí nainštalovať, pretože sa predpokladalo vstup, registr, vzor skrutky, tesnenie alebo výška stredu. Náhradné projekty sú obzvlášť zraniteľné, pretože výkresy strojov môžu byť staré, upravené alebo nedostupné.
Uprednostňujeme tri formy dôkazov: pôvodný kontrolovaný výkres, čerstvé merania a jasné fotografie s mierkou. Ak títo traja nesúhlasia, vyriešte konflikt pred vydaním výrobného výkresu.
- Značka, model a konfigurácia skrutiek extrudéra
- Priemer skrutky a menovitý výkon
- Výkres príruby výtlaku alebo adaptéra
- Registrujte priemer, hĺbku a toleranciu
- Počet skrutiek, závit, rozstup kružnice a orientácia
- Geometria tesniacej plochy a metóda tesnenia
- Priemer vstupu taveniny a dĺžka prechodu
- Požadované rozhranie ističa alebo obrazovky
- Veľkosť a umiestnenie portu snímača tlaku
- Typ a vloženie snímača teploty taveniny
- Napätie, frekvencia, výkon a konektory ohrievača
- Typ termočlánku a kompatibilita regulátora
- Výška stredu hlavy a smer prúdenia
- Nosný rám, kolesá, koľajnice alebo zdvíhacie body
- Dostupný priestor na inštaláciu a údržbu
- Vzdialenosť ku kalibrátoru a referenčná hodnota zarovnania
Nanhaiya vyrába prispôsobiteľnéhlavňové prírubya komponenty závitoreznej hlavy, takže adaptér možno prediskutovať s hlavou namiesto toho, aby bol ponechaný ako prekvapenie pri inštalácii. Pre úplný projekt linky zarovnajte rozhranie matrice s vybratýmstroj na extrudovanie plastov, ovládacie prvky a nadväzujúce zariadenia.
Pohľad z našej továrne:fotografia príruby z telefónu nám pomáha pochopiť rozloženie, ale nedefinuje kružnicu skrutky ani lícovanie. Na hľadanie otázok používame fotografiu. Na rezanie kovu používame podpísaný výkres. Tento rozdiel bráni malej chybe rozhrania zdržať celú inštaláciu.


Vyberte si konštrukciu podľa materiálu a povinnosti čistenia
Špeciálna hlava na rúry od Nanhaiya využíva vysokopevnostnú legovanú oceľ s kalenými povrchmi a vyrába sa presným CNC obrábaním a tepelným spracovaním. Jeho generálvytláčacia vytláčacia hlavastrana uvádza 38CrMoAl, nitridáciu a povrchovú tvrdosť HV950 až HV1000.
Tieto hodnoty sú užitočnými východiskovými údajmi, ale schválená špecifikácia by mala stále identifikovať presný materiál komponentu, rozsah úpravy, kritérium konečnej tvrdosti, povrchovú úpravu toku, kontrolu rozmerov a akúkoľvek požiadavku na koróziu. Hodnota tvrdosti na jednom komponente by sa nemala kopírovať do každého upevňovacieho prvku, krytu ohrievača alebo konštrukčnej časti.
| Servisný stav | Starosť o obstarávanie | Čo definovať v cenovej ponuke |
|---|---|---|
| Plnené PVC | Abrazívne minerálne plnivo, usadeniny a frekvencia čistenia | Zloženie, hladina plniva, materiál a úprava navlhčených komponentov, vymeniteľný rozsah opotrebovania a spôsob čistenia |
| CPVC alebo zlúčenina citlivá na teplo | Tepelná história, zadržiavanie a degradácia materiálu | Spracovateľské okno, koncepcia prietokovej dráhy, vykurovacie zóny, senzorové body, postup spúšťania a vypínania |
| Uhlovo čierny PE | Stabilná distribúcia, kvalita povrchu a dlhé jazdy | Typ zmesi, rozsah výkonu, tlakové okno, usporiadanie ohrievača a prístup na čistenie |
| Recyklovaný obsah | Znečistenie, zmeny viskozity a abrazívne častice | Zdroj, maximálne percento, plán filtrácie, vzorka, očakávaná odchýlka a limity prijateľnosti |
| Časté zmeny farby | Zadržanie, prístup, manipulácia s výmennými dielmi a šrot | Postupnosť farieb, čistiaci materiál, povolený čas výmeny, postup čistenia a odnímateľné časti |
Harder nie je úplná materiálna stratégia.Tvrdosť povrchu, hĺbka puzdra, húževnatosť podkladu, korózne správanie, konečná úprava a metóda opravy musia vyhovovať komponentu a procesu. Požiadajte dodávateľa, aby uviedol, čo sa ošetruje, ako sa to overuje a ktorý záznam o kontrole prichádza s objednávkou.


Napísať recenziu Nanhaiya'svýrobné zariadenia, certifikátyatechnická službapri kvalifikácii dodávateľa. Do dohodnutého rozsahu podpory možno zahrnúť pokyny na inštaláciu a poradenstvo pri dlhodobej údržbe.
Urobte zmenu veľkosti súčasťou kalkulácie nákupu
Nižšia cena nástrojov môže byť drahá, ak každá zmena zväzuje žeriav, poškodzuje ohrievače alebo vyžaduje opakované centrovanie metódou pokus-omyl. Opýtajte sa, ako sa odstraňuje matrica a tŕň, kde sú umiestnené horúce diely, s ktorými spojovacími prvkami sa manipuluje, ako sa obnovuje zarovnanie a ktoré tesnenia alebo spotrebný materiál sa vymieňajú.
| Otázka zmeny | Prečo by to malo kupujúceho zaujímať | Výstup zmluvy |
|---|---|---|
| Ktoré veľkosti zdieľajú jedno telo? | Zobrazuje skutočný počet hláv a sád výmenných dielov | Matica kompatibility podľa vonkajšieho priemeru potrubia, rozsahu stien a materiálu |
| Čo musí pred odstránením vychladnúť? | Ovplyvňuje prestoje a bezpečnosť manipulácie | Písomná teplota a postup manipulácie |
| Ako sú centrované matrice a tŕň? | Ovplyvňuje počiatočný odpad a opravu steny | Schéma nastavenia, referenčné polohy a tréning |
| Aké nástroje a zdvíhacie zariadenia sú potrebné? | Zabraňuje nebezpečnej improvizovanej manipulácii | Zoznam nástrojov, hmotnosti dielov, body zdvíhania a výkresy prípravkov |
| Ktoré diely sú bežné náhradné diely? | Znižuje prestoje po poškodení závitu, tesnenia, ohrievača alebo snímača | Dvojročný zoznam odporúčaných náhradných dielov v cene podľa položky |
| Ako sa čistí prietoková cesta? | Mení prácu, povrchové riziko a šrot meniaci farbu | Schválené čistiace nástroje, materiály a kroky na demontáž |
Pre zmiešaný rozvrh produktov vypočítajte náklady na prechod podľa hodín, práce a počiatočného odpadu. Ak sa závod mení medzi dvoma vzdialenými veľkosťami rúr niekoľkokrát za týždeň, dve kompletné hlavy môžu chrániť viac výrobného času ako jedno telo s mnohými vložkami. Ak sú zmeny zriedkavé a rozsah je kompaktný, zdieľané telo môže byť rozumné.
Pohľad z našej továrne:pýtame sa, kto bude meniť náradie a aké zdvíhacie zariadenie je k dispozícii. Dizajn, ktorý funguje na čistom montážnom stole, môže byť vedľa horúceho extrudéra a vákuovej nádrže nepríjemný. Prístup operátora je inžinierskym vstupom, nie detailom po predaji.

Použite defekty potrubia na nájdenie zodpovednej procesnej zóny
Keď potrubie prekročí špecifikáciu, operátori často najskôr upravia matricu, pretože sú viditeľné jej centrovacie skrutky. To môže dočasne zlepšiť jeden údaj a zároveň skryť problém s teplotou, extrudérom alebo následným prúdom. Pred vykonaním niekoľkých zmien naraz zaznamenajte defekt po obvode a pozdĺž dĺžky potrubia.
| Pozorovaný defekt | Kontroly hláv | Kontroly proti prúdu a po prúde | Nákupná lekcia |
|---|---|---|---|
| Jedna strana je stále hrubšia | Centrovanie tŕňa, usadeniny v dráhe toku, poškodenie, vyváženie ohrievača a zarovnanie zostavy | Náraz extrudéra, zarovnanie kalibrátora, distribúcia vákua, chladenie a vyrovnanie odťahu | Vyžaduje prístupné centrovanie, teplotné zóny a referenčné zarovnanie |
| Stena sa mení okolo a pozdĺž potrubia | Voľné nastavenie, tepelné cyklovanie, nestabilný tlak alebo nerovnomerný prietok | Podávanie, výstup skrutiek, riadenie rýchlosti linky, podtlak a stabilita teploty vody | Prijmite stabilné prevádzkové okno, nie jeden krátky súbor meraní |
| Dlhé povrchové línie | Znečistenie, usadenina, poškriabanie alebo poškodený povrch pery | Neroztopené častice, filtrácia, poškodenie kalibrátora a značky po manipulácii | Definujte čistiace nástroje, plán filtrov, kontrolu povrchu a náhradné nástroje |
| Žlté, hnedé alebo čierne pruhy | Mŕtve zóny, usadeniny, nadmerné lokálne teplo a dlhá doba zotrvania | Znečistené krmivo, usadeniny v sude, opotrebovanie skrutky a prax vypínania | Pred kopírovaním starej geometrie skontrolujte celú dráhu taveniny a postup čistenia |
| Vysoký tlak hlavy | Obmedzená prstencová medzera, nízka teplota, upchatie alebo nevhodná dráha prúdenia | Obmedzenie obrazovky, viskozita materiálu, požiadavka na výstup a stav snímača | V špecifikácii uveďte bod merania tlaku a prevádzkový limit |
| Oválnosť potrubia | Nerovnomerný výstupný prietok alebo počiatočná poloha trubice | Opotrebenie kalibrátora, vákuum, vyváženie chladenia, podpora a zarovnanie ťahu | Finálna ovalita patrí ku kompletnému akceptačnému testu |
| Drsný vnútorný povrch | Povrchová úprava tŕňa, nánosy, teplota a tečenie | Vlhkosť materiálu, disperzia, degradácia a výstupná stabilita | Do schválenia vzorky zahrňte vnútorné aj vonkajšie povrchové kritériá |
Pravidlo jednej zmeny:zaznamenajte základnú čiaru, zmeňte jednu regulovanú premennú, počkajte, kým materiál prejde čiarou, označte dotknuté potrubie a znova zmerajte. Náhodné nastavenie teplôt, centrovania, podtlaku a odťahu súčasne ničí dôkazy potrebné na identifikáciu príčiny.
Ak je výstupný tlak alebo tlak taveniny pred hlavou nestabilný, skontrolujte aj skrutku a valec. Zásoby NanhaiyaPVC rúrkové jednoduché skrutky, PVC rúrky paralelné skrutkové sudyaPVC rúrkové kónické dvojskrutkové sudy. Forma by sa nemala prerábať, aby sa kompenzovala opotrebovaná alebo nevhodná plastifikačná časť.

Kontrolný zoznam RFQ lisovacej hlavy na vytláčanie rúrok
Kompletná RFQ umožňuje kupujúcemu porovnať inžiniersky rozsah namiesto porovnávania nízkej základnej ceny s inkluzívnou cenovou ponukou. Vložte nasledujúce položky do jedného balíka s kontrolou revízie.
- Identifikujte produkty.Uveďte každý vonkajší priemer potrubia, rozsah stien, SDR alebo plán, konštrukciu vrstiev, farbu a aplikáciu. Označte normálny produkt a najťažšiu veľkosť.
- Pomenujte štandard.Uveďte presný štandard, časť, vydanie, národné prijatie a interný výkres. Pripojte plán kontroly hotového potrubia.
- Zverejnite materiál.Poskytnite úplné zloženie PVC alebo presnú kvalitu PE, PP alebo PPR, prísady, plnivo, pigment, recyklovaný obsah a dátové listy dodávateľa.
- Definujte sadzbu.Poskytnite čistý predajný výkon a rýchlosť linky pre každý kritický produkt, plus dostupnú chladiacu kapacitu a normálny prevádzkový plán.
- Opíšte extrudér.Stav jednoduchá, paralelná dvojitá alebo kužeľová dvojitá skrutka; priemer skrutky; výkon motora; normálny tlak a teplota taveniny; rozloženie adaptéra; a súčasné limity procesu.
- Ovládajte rozhranie.Pripevnite prírubu, registr, kružnicu skrutiek, tesniacu plochu, vstup taveniny, výšku stredu, port snímača a výkresy podpory.
- Uveďte elektrické detaily.Uveďte napätie a frekvenciu ohrievača, typ termočlánku, štandard konektora, kompatibilitu ovládača, dĺžku kábla a prípadne požiadavky na nebezpečný priestor.
- Ukážte dolnú čiaru.Zahrňte rozmery kalibrátora, vákuovú nádrž, dĺžku chladenia, rozprašovacie alebo ponorné usporiadanie, typ odťahu, stredovú čiaru a vzdialenosť od výstupu z matrice.
- Vyberte rozsah prechodu.Uveďte súpravy výmenných dielov, náhradné ohrievače a snímače, tesnenia, spojovacie prvky, manipulačné nástroje, skladovacie regály a požadovaný postup zmeny veľkosti.
- Definujte dokumenty.Vyžiadajte si montážne a dielčie výkresy, kusovník, záznamy o materiáli a tepelnom spracovaní, rozmerovú kontrolu, elektrorozpis, návod na obsluhu a zoznam náhradných dielov.
- Napíšte akceptačný test.Pomenujte živicu, vzorec, veľkosť potrubia, trvanie chodu, výkon, rýchlosť linky, záznamy o procese, vzorkovanie rozmerov a kritériá vyhovenia/zlyhania.
- Ujasnite si podporu.Dohodnite sa na návode na inštaláciu, zodpovednosti za uvedenie do prevádzky, zaškolení obsluhy, pomoci na diaľku a na hranici medzi výkonom reznej hlavy a kompletnej linky.
Upozornenie na výmenu:opotrebovaná matrica si už nemusí zachovať svoje pôvodné rozmery. Zmerajte rozhranie stroja a dobre zachované potrubie, nájdite všetky originálne výkresy a vysvetlite, prečo sa stará hlava vymieňa. Kopírovanie každého opotrebovaného rozmeru môže reprodukovať rovnaký problém toku alebo zarovnania.
Konfigurácia skrutiek musí zodpovedať aj materiálovej náročnosti. Prezrite si Nanhaiya'sjednotlivé skrutky, paralelné dvojité skrutkyakónické dvojzávitovkové sudykeď sa dopyt týka celej plastifikačnej sekcie. Pre príslušenstvo a pripojené náradie použitesortiment náhradných dielov na vytláčanie.
Prijmite hlavu na výrobnom stave, ktorý plánujete predať
Rozmerová kontrola dokazuje, že vyrobené komponenty zodpovedajú výkresu. Nedokazuje, ako bude konkrétna zlúčenina pretekať celým vedením. Správny akceptačný plán má dve časti: overenie komponentov a výrobnú sériu.
| Fáza prijatia | Čo overiť | Záznam na uchovanie |
|---|---|---|
| Kontrola dokumentu | Schválená revízia výkresov, kusovník, matica výmenných dielov, zoznam ohrievačov a snímačov, manuály a náhradný rozsah | Register podpísaných dokumentov |
| Kontrola komponentov | Kritické rozhrania, sústredné prvky, tesniace plochy, spojovacie prvky, porty, materiál, úprava a viditeľný stav prietokového povrchu | Záznamy rozmerov a materiálu alebo spracovania špecifikované v objednávke |
| Kontrola montáže | Nasadenie, orientácia, inštalácia ohrievača, vloženie snímača, centrovací pohyb, podpora, zdvíhanie a prístup | Kontrolný zoznam montáže s fotografiami |
| Kontrola zahrievania | Identifikácia zóny, odozva ovládača, čítanie snímača, odber prúdu a tepelná stabilita | Zónová mapa a stabilizované hodnoty |
| Výrobný chod | Dohodnutý materiál, veľkosť potrubia, výkon, rýchlosť linky, teplota, tlak taveniny, zaťaženie motora, vákuum a podmienky chladenia | Časovo podmienený procesný list a uchovávané vzorky |
| Kontrola potrubia | OD, stena vo viacerých polohách hodín, oválnosť, hmotnosť na dĺžku, vnútorný a vonkajší povrch, priamosť a požadované štandardné testy | Inšpekčná správa viazaná na polohu vzorky a čas výroby |
| Rutinná prevádzka | Spustenie, korekcia centrovania, bežný doraz, bezpečná demontáž alebo jedna dohodnutá zmena veľkosti | Odhlásenie operátora a zoznam otvorených položiek |
Ak je to praktické, použite normálnu formuláciu kupujúceho. Ak je potrebný náhradný materiál, zaznamenajte rozdiel a obmedzte, čo test dokáže. Úspešný test PE neoveruje vzorec PVC a hrubostenný nízkorýchlostný produkt nepreukazuje tenkostenný vysokorýchlostný stav.
Pohľad z našej továrne:uprednostňujeme stabilný chod s vysledovateľnými meraniami pred krátkym zobrazením pri maximálnom výkone. Tlak by sa mal ustáliť, údaje na stene by mali zostať kontrolovateľné, ohrievače by nemali abnormálne cyklovať a chladené potrubie by malo spĺňať dohodnutú kontrolu. Tento výsledok poskytuje obom stranám užitočný bod odovzdania.


Často kladené otázky
Aké informácie sú potrebné na uvedenie lisovacej hlavy na vytláčanie rúrok?
Pošlite triedu a vzorec polyméru, štandard potrubia, kompletnú veľkosť a rozsah stien, cieľový výkon a rýchlosť linky, typ extrudéra, prívod taveniny a výkres príruby, napätie ohrievača, požiadavky na snímač, podrobnosti o kalibrácii po prúde, preferované diely výmeny a akceptačný plán. Pri náhradných projektoch sú užitočné aj fotografie a namerané výkresy súčasného zapojenia.
Môže jedna závitorezná hlava viesť PVC, PE a PPR?
Spoločné vonkajšie teleso môže byť technicky možné v úzko definovanom projekte, ale PVC, PE a PPR nevytvárajú rovnaké prietokové, tepelné alebo dimenzovacie podmienky. Najprv porovnáme úplné zloženie, výkon, rozsah veľkostí, požiadavky na prietokovú dráhu a metódu čistenia. Samostatné nástroje alebo samostatná hlava môžu byť bezpečnejšou výrobnou voľbou.
Rovná sa priemer rúrky konečnému priemeru rúrky?
Zvyčajne nie. Horúca trubica sa po opustení matrice zmení, pretože tavenina napučí, stiahne sa, vstupuje do kalibrátora a ochladzuje sa. Požadované rozmery matrice a tŕňa musia byť navrhnuté s materiálom, výstupom, rýchlosťou linky, vákuovým dimenzovaním a chladiacim systémom, a nie priamo skopírované z nominálnej veľkosti potrubia.
Môže samotná závitorezná hlava zaručiť hrúbku a oválnosť steny rúry?
Nie. Vytláčacia hlava určuje prstencovú distribúciu taveniny, ale konečná hrúbka steny a oválnosť tiež závisia od stability taveniny, centrovania, teplotnej rovnováhy, stavu kalibrátora, vákua, chladenia, zarovnania odťahu a rýchlosti linky. Prijatie by malo otestovať celú operačnú linku.
Aký materiál používa Nanhaiya na vytláčacie lisovacie hlavy?
Na stránke všeobecnej hlavy extrudéra Nanhaiya je uvedený zoznam 38CrMoAl s nitridáciou a povrchovou tvrdosťou HV950 až HV1000. Špeciálna vytláčacia hlava na rúry je opísaná ako legovaná oceľ s kalenými povrchmi. Požiadavky na konečný materiál, tepelné spracovanie a zmáčaný povrch by mali byť potvrdené pre živicu, prísady a metódu čistenia v schválenej špecifikácii.
Mám si kúpiť jednu závitoreznú hlavu s mnohými veľkosťami vložiek alebo niekoľko kompletných hláv?
Výmenné diely používajte vtedy, keď rozsah veľkostí, výstup a čistenie umožňujú jedno telo pokryť úlohu bez nadmerného nastavovania. Samostatné hlavy môžu mať zmysel, keď sa produkty výrazne líšia priemerom, polymérom, výkonom, štruktúrou vrstiev alebo frekvenciou prepínania. Porovnajte celkový čas prechodu a výrobné riziko, nie len cenu nástrojov.
Ako by sa mala akceptovať vytláčacia hlava?
Začnite s výkresom, materiálom, úpravou, ohrievačom, snímačom, prírubou a kontrolou prietoku. Potom spustite dohodnutý výrobný materiál pri špecifikovanom rozmere potrubia, výkone a rýchlosti linky. Zaznamenajte teploty, tlak taveniny, údaje o stene po obvode, vonkajší priemer, oválnosť, stav povrchu, hmotnosť na dĺžku a všetky testy požadované normou cieľového potrubia.
Čo spôsobuje, že jedna strana steny extrudovanej rúry je hrubšia?
Medzi možné príčiny patrí nesprávne vycentrovanie matrice alebo tŕňa, nerovnováha obvodovej teploty, nerovnomerný tok taveniny, usadeniny alebo poškodenie v dráhe toku, nestabilný výstup extrudéra, nesprávne nastavenie kalibrátora, nerovnomerné vákuum alebo chladenie a nesprávne nastavenie ťahu. Pred použitím centrovacích skrutiek skontrolujte trend, aby ste skryli problém po prúde.
Technický obsah pripravený z aktuálnych informácií o produktoch, vybavení a službách spoločnosti Nanhaiya, ktorý je podporovaný iba oficiálnymi normami pre potrubia ISO. Konečná geometria nástroja, materiál, úprava, rozmery a akceptačné kritériá sú definované schválenou špecifikáciou projektu.