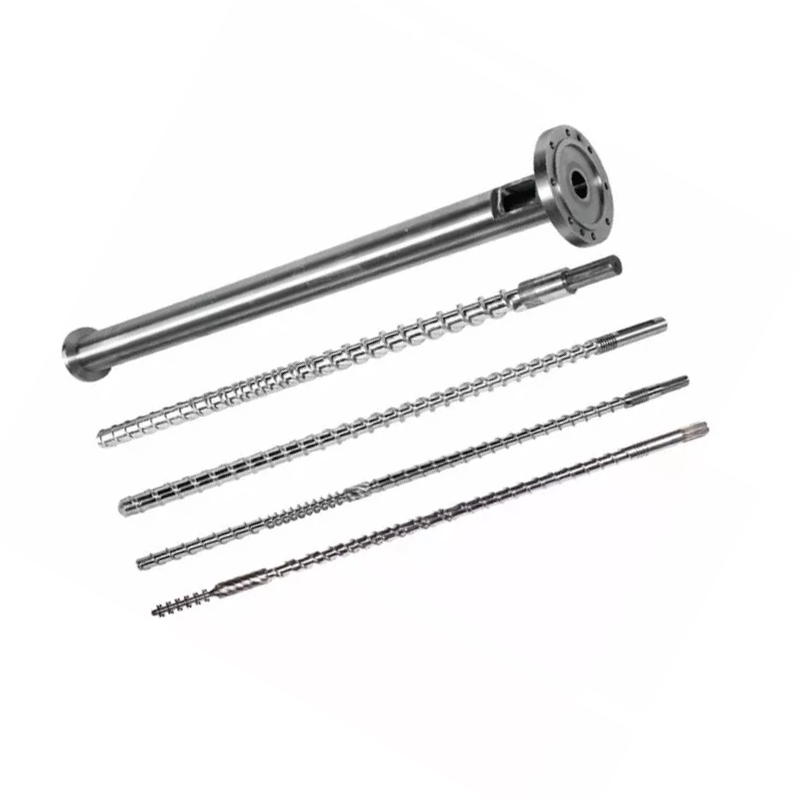
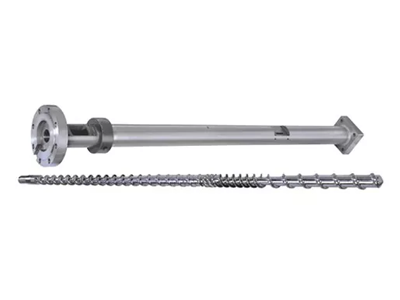
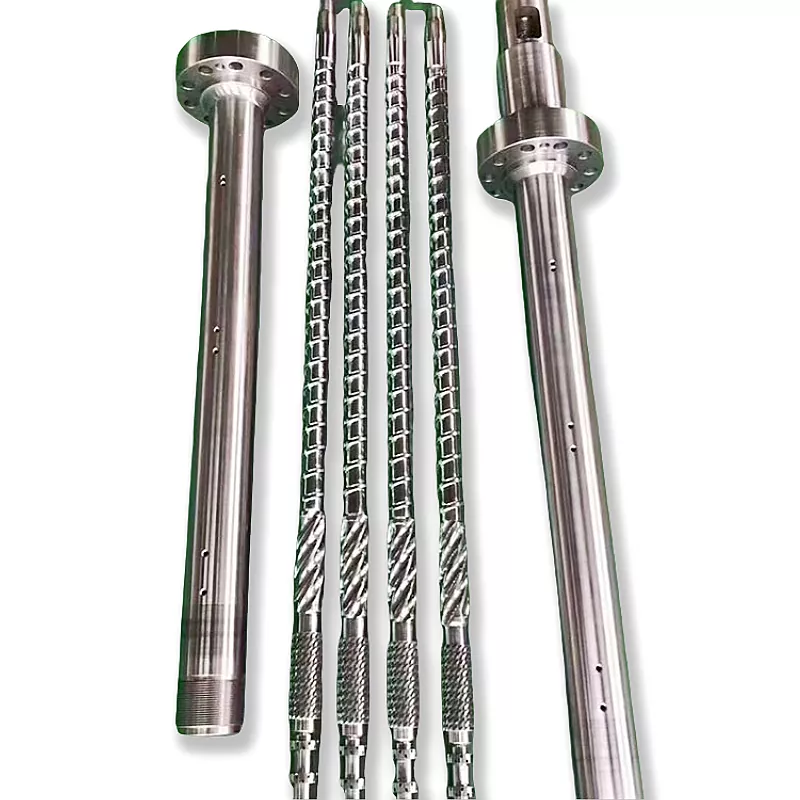
Anzávitovkový valec extrudéraje srdcom plastového extrudéra - rotujúca skrutka vo vyhrievanom valci, ktorá taví plast a pumpuje ho dopredu pri stálom tlaku. Výber toho správneho spočíva v troch veciach:typu(jednoduchá skrutka, dvojitá skrutka, kužeľová alebo paralelná),materiálmusí bežať (čím sa vytvára povrch – nitridovaný pre čisté živice, bimetalický pre abrazívne alebo korozívne) a ako ješpecifikované a postavené. Urobte to správne a funguje to roky. Tento sprievodca prechádza všetkými tromi.
Čokoľvek vytlačíte – rúrku, profil, fóliu, plát, zmes alebo pelety –závitovkový valec extrudéraje časť, ktorá vykonáva skutočnú prácu. Je to tiež časť, ktorá sa opotrebováva, a tá s najväčšou pravdepodobnosťou rozhoduje o tom, či vaša linka beží čisto a v špecifickom stave, alebo či vám bude brániť v kvalite a prestojoch. Táto príručka spája celú tému: čo je to valec skrutky, typy, materiály, ako jeden prispôsobiť vášmu materiálu a ako určiť náhradu, ktorá vydrží. Skrutky a sudy vyrábame už viac ako 20 rokov, takže to zachováme rovné a praktické a nasmerujeme vás na hlbšie návody, kde ich potrebujete.
Čo je to závitovkový sud extrudéra?
Anzávitovkový valec extrudéraje jadrová zostava plastového extrudéra: presne opracovaná skrutka otáčajúca sa vo vyhrievanom valcovom valci. Pevný plast – pelety alebo prášok – vstupuje do plniaceho konca. Keď sa závitovka otáča, teplo z valca a strih závitovky tavia materiál a geometria závitovky ho dopravuje a stláča, pričom vytláča rovnomernú taveninu von cez matricu na vzdialenom konci.
Skrutka a hlaveň sú zladený pár, nie dve samostatné časti. Malá vôľa medzi lopatkami skrutky a vývrtom hlavne riadi výstup a kvalitu taveniny – otvorte túto vôľu opotrebovaním a stroj stratí oboje. To je dôvod, prečo sú tieto dva navrhnuté, vyrobené a vymenené spoločne a prečo je valec skrutky v centre akéhokoľvek procesu vytláčania alebo vstrekovania.

Ako funguje skrutkovacia hlaveň
Väčšina skrutiek extrudéra vykonáva svoju prácu v troch zónach pozdĺž dĺžky skrutky. Thekŕmna zónanaberie pevný materiál a začne ho posúvať dopredu. Thekompresná zóna— tam, kde sa skrutkový kanál stáva plytším — zhutňuje a roztaví plast teplom a šmykom. Themeracia zónapotom pumpuje roztavený plast dopredu pri stálom kontrolovanom tlaku, pripravený pre matricu.
Teplo pochádza z dvoch miest: ohrievačov valca a mechanického strihu skrutky pracujúcej s polymérom. Dobre ich vyvážte a materiál plastifikuje rovnomerne bez prehrievania. Celá vec funguje len vďaka tej tesnej vôli medzi skrutkou a hlavňou – to je to, čo bráni skĺznutiu taveniny dozadu cez lopatky. Tolerancia konštrukcie a tvrdosť povrchu udržujú túto vôľu tesnú v priebehu času, čo je presne dôvod, prečo na výbere materiálu a kvalite výroby záleží rovnako ako na dizajne skrutky.
Okolo valca sedia vykurovacie pásy zoskupené do zón, z ktorých každá udržiava nastavenú teplotu, s chladením po ruke, aby sa tavenina nikdy neprehriala. Na vzdialenom konci matrica dáva tavenine konečný tvar. Úlohou montáže je odovzdať matricu taveninu, ktorá má jednotnú teplotu a tlak – pretože akákoľvek odchýlka v smere toku sa prejavuje ako chyba v produkte v smere toku.
Typy závitovkového valca extrudéra
„Skrutkový valec“ zahŕňa niekoľko rôznych strojov. Ten správny závisí od toho, či to váš proces potrebuječerpadlomateriál, respmiešaťto.
Jedna skrutka
A jediná skrutkabeží jeden hriadeľ v kruhovom vývrte. Extrémne dobre prepravuje a pumpuje, čo z neho robí ekonomického ťahúňa pre vysokoobjemové vytláčanie jedného konzistentného materiálu – potrubia, profilu, plechu, fólie a povlaku drôtu. To, čo nerobí, je intenzívne miešanie.
Dvojitá skrutka
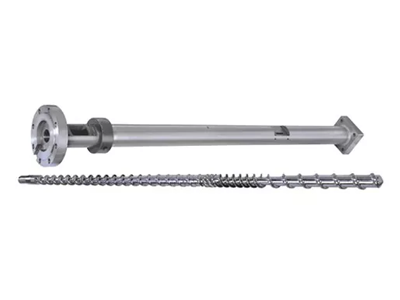
Dvojitá skrutka poháňa dva do seba zapadajúce hriadele vo vývrte číslo osem. Ide o to zosieťovanie: poskytuje intenzívne miešanie, pozitívny transport a tesnú kontrolu nad šmykom a dobou zotrvania, čo je dôvod, prečo dvojité závitovky zvládajú miešanie, predzmesi, reaktívne vytláčanie a ťažké alebo plnené materiály. Ak ich vážite, náš sprievodcajednozávitovkové vs. dvojzávitovkové extrudéryide hlboko do kompromisu.
Paralelná vs kužeľová dvojitá skrutka
Dvojité skrutky opäť rozdelené podľa tvaru. Aparalelná dvojitá skrutkaudržuje konštantný priemer a používa modulárne,rekonfigurovateľné prvky – všestranná voľba pre kompaundáciu a vysoký výkon. Akónická dvojitá skrutkazužuje sa od širokého podávacieho konca k úzkemu vypúšťaniu, čím poskytuje veľké podávacie hrdlo a vysoký krútiaci moment pri nízkych otáčkach – klasický stroj na pevné PVC rúrky a profily. Podrobne ich porovnávame vkužeľové vs paralelné dvojzávitovkové extrudéry.Dvojité skrutky sú tiež buď súbežné (najlepšie miešanie) alebo protibežné (vysoký tlak, bežné pre PVC).

Hlaveň so skrutkovým vstrekovaním
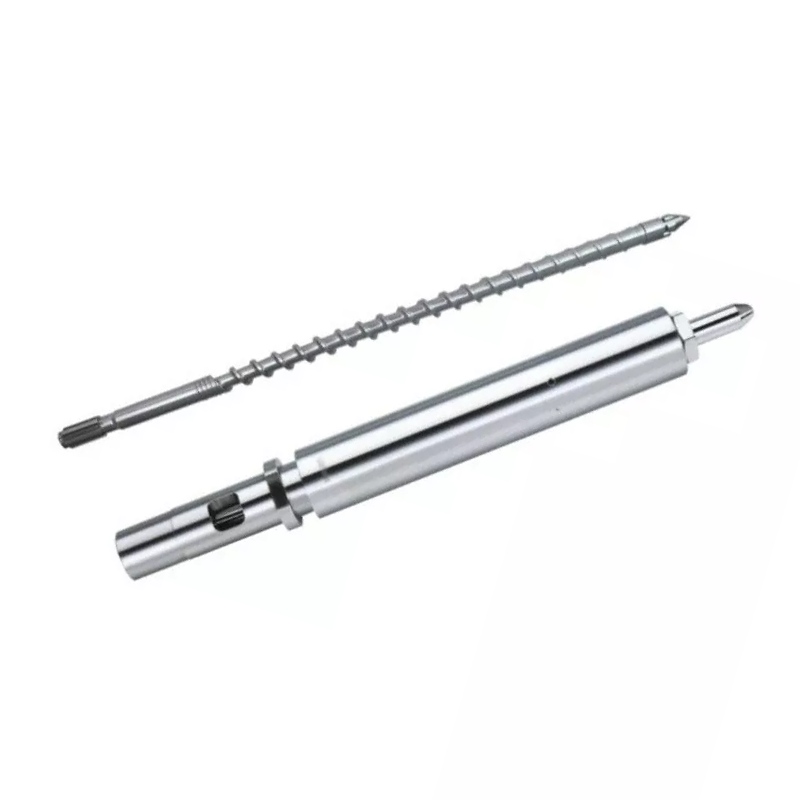
Anvalec závitovky na vstrekovaniepracuje na rovnakom princípe tavenia a prepravy, ale je skonštruovaný skôr pre vratný cyklus vstrekovacieho stroja než pre kontinuálne vytláčanie. Povrchová a materiálová logika nižšie preň platí rovnako.
Stručný prehľad, ako sú hlavné typy zoradené:
| Typ | Najlepšie pre | Miešanie | Typické produkty |
|---|---|---|---|
| Jedna skrutka | Veľkoobjemová extrúzia jedného materiálu | Nízka | Rúrka, profil, plech, fólia |
| Paralelné dvojča | Zmes, vysoký výkon, flexibilita | Vysoká | Zmesi, predzmesi, pelety |
| Kónické dvojča | Kompaktná PVC rúrka a profil | Vysoká | UPVC rúrka, profil, WPC |
| Vstrekovacia skrutka | Cyklus vstrekovania | Líši sa | Lisované diely |
Kde sa používajú závitovkové sudy extrudéra
Rovnaký základný komponent sa objavuje v celom plastikárskom priemysle a je nakonfigurovaný pre danú prácu. V potrubných a profilových radoch tvaruje PVC, PE a PPR. Vo fólii a liste podáva matricu, ktorá vyrába obaly a lepenku. Pri miešaní mieša polyméry s plnivami, pigmentmi a prísadami do peliet a prevádzkuje aj výrobu predzmesi. Poháňa recyklačné linky, ktoré opätovne spracovávajú šrot a prebrusujú, poťahujú káble a drôty a valce s vratným pohybom vo vstrekovacích lisoch. Všade tam, kde sa taví a tvaruje plast, tavenie vykonáva skrutka a valec. Čo sa mení z jedného odvetvia na druhé, je typ, povrch a geometria – čo je presne dôvod, prečo je starostlivá špecifikácia dôležitá viac ako katalógové číslo dielu.
Materiály skrutkových sudov a povrchové úpravy
Hlaveň skrutky žije v trestajúcom prostredí - teplo, tlak, trenie a často abrazívne alebo korozívne materiály. Základná oceľ mu dodáva pevnosť; povrchová úprava mu dodáva odolnosť proti opotrebovaniu a korózii. Dominujú dva povrchy.
Základná oceľ a nitridácia
Spoločným základom je nitridačná oceľ ako napr38CrMoAlA. Plynová nitridácia vytvrdzuje tenké puzdro na povrchu a poskytuje dobrú odolnosť proti opotrebovaniu pre čisté, neplnené živice ako PE, PP a ABS za rozumnú cenu. A nitridovanýskrutkový valecje ekonomická a spoľahlivá voľba, keď materiál nie je obzvlášť abrazívny alebo korozívny.
Bimetalické
Pre abrazívne alebo korozívne zaťaženie bimetalový valec spája oveľa tvrdšiu a hrubšiu vrstvu zliatiny vo vnútri otvoru – na báze niklu pre koróziu, bohatý na karbid volfrámu pre abráziu – cez pevnú základnú oceľ. Stojí to viac, ale tam, kde by sa nitridovaný povrch opotreboval, vydrží oveľa dlhšie. Na našich vlastných bimetalových sudoch dosahujeme vŕtanie okolo 62 HRC, kde veľa obchodov zastavuje na 58. Úplné porovnanie je v našom sprievodcovibimetalické vs nitridované skrutkové valce.
Skrutka sa tiež ošetrí
Povrchové kalenie nie je len obyčajná práca. Okrem nitridácie sú skrutkové lopatky často navarené – zliatina odolná voči opotrebovaniu privarená na doštičky skrutky, čo je najvyšší bod opotrebovania skrutky – takže skrutka drží krok s otvorom. Ak sa skrutka a valec opotrebúvajú rôznymi rýchlosťami, vôľa sa posúva a kvalita utrpí, takže tieto dve sú spevnené a opotrebovávajú sa ako pár, nie ako samostatné časti.
Prispôsobenie hlavne skrutky vášmu materiálu
Toto je miesto, kde sa väčšina rozhodnutí vyhrá alebo prehrá. Materiál, ktorý používate, určuje povrch, ktorý potrebujete – nie naopak. Rýchla mapa:
| Materiál | Hlavná hrozba pre hlaveň | Odporúčaný povrch |
|---|---|---|
| Vyčistite PE / PP / ABS | Mierne opotrebovanie | Nitridovaný |
| Pevné PVC | Korózia + trochu oderu | Bimetalické (na báze niklu) |
| Plnené sklom / plnené minerálom | Silná abrázia | Bimetalické (bohaté na karbidy) |
| WPC (drevo + výplň) | Silná abrázia (+ korózia, ak je na báze PVC) | Bimetalické (bohaté na karbidy) |
| Recyklované / kontaminované krmivo | Oder + neznáme | Bimetalické |
Dva materiály si zaslúžia vlastnú príručku.PVCje korozívny, pretože pri spracovaní uvoľňuje kyselinu chlorovodíkovú, preto potrebuje bimetalový povrch odolný voči korózii.WPCje jedným z najviac abrazívnych materiálov pri vytláčaní vďaka drevu a minerálnemu plnivu, takže potrebuje tú najtvrdšiu zliatinovú vrstvu, akú môžete do otvoru vložiť. Vždy špecifikujte povrch materiálu.
Kľúčové špecifikácie: Priemer, L/D a kompresia
Okrem typu a povrchu niekoľko špecifikácií určuje, ako funguje hlaveň skrutky. Nemusíte byť konštruktérom skrutiek, aby ste si ich našli, ale pomôže vám vedieť, čo znamenajú.
- Priemer— prispôsobené vášmu stroju a cieľovému výkonu. Skrutky a valce sa vyrábajú v širokom rozsahu priemerov, aby vyhovovali všetkému, od malých profilových liniek až po veľké extrudéry.
- pomer L/D— dĺžka skrutky vydelená jej priemerom. Dlhšie L/D poskytuje viac času na roztavenie a miešanie; kratší je kompaktnejší. Správna hodnota závisí od materiálu a procesu.
- Kompresný pomer— do akej miery plytký závitovkový kanál od podávania po dávkovanie. Vyššia kompresia pôsobí na niektoré materiály ťažšie; polyméry citlivé na teplo ako PVC uprednostňujú jemnejší pomer.
Sú nastavené na materiál a prácu, čo je presne dôvod, prečo hlaveň vyrobená na mieru predčí generickú. Dajte svojmu výrobcovi stroj, materiál a výstup a odtiaľ sa odvíja geometria.
Bežné problémy a na čo poukazujú
Keď sa vlasec vychýli zo špecifikácie, stopa často vedie späť k skrutke a hlavni. Rýchla diagnostika:
- Výstup klesá pri rovnakej rýchlosti skrutky— opotrebovaná vôľa, klasické prvé znamenie.
- Prudký alebo nestabilný tlak— opotrebovanie alebo problém s podávaním alebo teplotou.
- Čierne škvrny a degradácia— materiál pretrvávajúci v opotrebovaných medzerách alebo sediaci na skorodovanom povrchu.
- Zlé miešanie alebo neroztopený materiál— nesprávny typ skrutky pre danú úlohu alebo opotrebovaná skrutka.
- Pitting na skrutke alebo vŕtaní— korózia, zvyčajne nesprávny povrch materiálu.
Každý jeden príznak môže mať niekoľko príčin, ale dva alebo tri spolu takmer vždy poukazujú na opotrebovanú alebo nesprávne špecifikovanú hlaveň. Meranie opotrebovania vám povie, ktoré – a či ide o opravu alebo výmenu.
Opotrebenie, údržba a výmena
Každý valec skrutky sa nakoniec opotrebuje - jedinou otázkou je, ako rýchlo, a to závisí od materiálu a spôsobu chodu stroja. Opotrebenie sa prejavuje ako klesajúci výstup pri rovnakej rýchlosti skrutky, rázy, zlé miešanie, čierne škvrny alebo stúpajúca teplota taveniny. Príčinou je vôľa medzi skrutkou a valcom, ktorá presahuje toleranciu.
Keď uvidíte tieto znaky, zmerajte predtým, než budete konať: priemer závitu skrutky, vŕtanie hlavne a radiálnu vôľu oproti pôvodnej špecifikácii. Niekedy môže byť skrutka prerobená, kým je hlaveň ešte dobrá; akonáhle je diera opotrebovaná nad rámec tolerancie, výmena je zvyčajne ekonomickou opravou. Náš sprievodca pokedy vymeniť opotrebovaný valec skrutkyprechádza meraním opotrebovania a rozhodovaním o oprave alebo výmene. Životnosť predlžuje niekoľko zvykov: prispôsobte povrch materiálu, zabráňte vstupu kontaminantov do krmiva, udržujte teploty v rozsahu a zaznamenávajte údaje o voľnosti pri každom servise.
Ako vybrať a špecifikovať sud so závitom extrudéra
Keď to stiahnete dohromady, výber valca skrutky je tri rozhodnutia v poradí:typu, potompovrch, potomšpecifikácia. Prepracujte sa cez ne a ďaleko sa nepokazíte.
- Typ— Čerpá váš proces jeden materiál (jednoduchá závitovka) alebo zmes a zmes (dvojzávitovka)? Kompaktné PVC alebo profilové pracovné body na kužeľové; vysoký výkon a flexibilita smerujú k paralele.
- Povrch— nitridované pre čisté živice, bimetalické pre abrazívne alebo korozívne materiály. Ak máte pochybnosti o plnenom alebo PVC materiáli, použite bimetal.
- Špecifikácia— priemer, L/D a kompresia prispôsobené vášmu stroju, materiálu a výkonu.
Ak chcete získať presnú cenovú ponuku a sud, ktorý priamo padne, poskytnite výrobcovi značku a model stroja, priemer skrutky a L/D (alebo pôvodný výkres), zaťaženie materiálu a plniva a cieľový výkon. Bez kreslenia? Opotrebovaná vzorka je dostatočná na spätné inžinierstvo presnej výmeny – alebo vylepšenej vzorky s tvrdším povrchom ako diel, ktorý vyraďujete.
Prečo pracovať s Nanhaiya
Strávili sme viac ako dvadsať rokov stavbou skrutiek a sudov extrudéra každého typu —jediná skrutka, paralelná dvojitá skrutka, kónická dvojitá skrutka, avstrekovaním— z nitridovanej ocele 38CrMoAlA a bimetalických zliatin, s tvrdosťou bimetalového otvoru až 62 HRC, kontrolou tolerancie a testovaním dynamickej rovnováhy na každej súprave. S viac ako 500 klientmi a viac ako dvoma desaťročiami skúseností vytvárame náhrady kompatibilné s hlavnými značkami, ako sú KraussMaffei, Cincinnati a Jwell, na základe modelu vášho stroja, výkresu alebo vzorky. Povedzte nám svoj materiál, stroj a výstup a do dvanástich hodín dostanete odporúčanie a cenovú ponuku na mieru.
Potrebujete správny skrutkovací valec alebo náhradu za vlasec? Pošlite svoj stroj, materiál a výstup – získajte odporúčanie a cenovú ponuku do 12 hodín.
Získajte cenovú ponukuČasto kladené otázky
Čo je to závitovkový valec extrudéra?
Je to hlavná pracovná časť plastového extrudéra - rotujúca závitovka vo vyhrievanom valci. Na jednom konci vezme pevný plast, roztaví ho teplom a šmykom a na druhom konci pri stálom tlaku čerpá rovnomernú taveninu. Skrutka a valec fungujú ako zladený pár a malá vôľa medzi nimi riadi výkon a kvalitu.
Z čoho je vyrobený závitovkový valec extrudéra?
Základom je zvyčajne nitridačná oceľ ako 38CrMoAlA, tvrdená nitridáciou plynom pre čisté živice. Pre abrazívne alebo korozívne materiály je to bimetalický - tvrdá vrstva zliatiny odolná voči opotrebovaniu a korózii natavená vo vnútri otvoru cez pevnú základnú oceľ. Povrch je vybraný pre materiál, ktorý beháte.
Aké sú hlavné typy skrutkových valcov?
Jedna skrutka a dvojitá skrutka. Dvojitá skrutka sa delí na paralelné a kužeľové a na súbežné a protibežné, plus sú tu valce skrutiek na vstrekovanie. Jednozávitovkové čerpadlo na veľkoobjemovú extrúziu; zmes dvoch skrutiek a zmes; kónické dvojčatá vyhovujú kompaktným PVC a profilovým líniám.
Ako dlho vydrží závitovkový valec extrudéra?
Dobre udržiavaný zvyčajne vydrží 3 až 10 rokov. Závisí od materiálu, povrchovej úpravy, prevádzkových podmienok a údržby — abrazívne a korózne materiály ho skracujú, čisté živice a bimetalický povrch predlžujú.
Ako si mám vybrať ten správny?
Tri kroky: vyberte typ, ktorý proces potrebuje, vyberte povrch pre svoj materiál a potom prispôsobte priemer, L/D a kompresiu úlohe. Poskytnite výrobcovi model vášho stroja, materiál a výstup – nákres alebo vzorka to urobí presne.
Môžete nahradiť stroj akejkoľvek značky?
áno. Vyrábame náhradné skrutky a valce, ktoré vyhovujú hlavným značkám extrudérov a vstrekovania – KraussMaffei, Cincinnati, Jwell – z vášho modelu stroja, výkresu alebo vzorky. Podrobnosti o cenovej ponuke pošlite do 12 hodín.