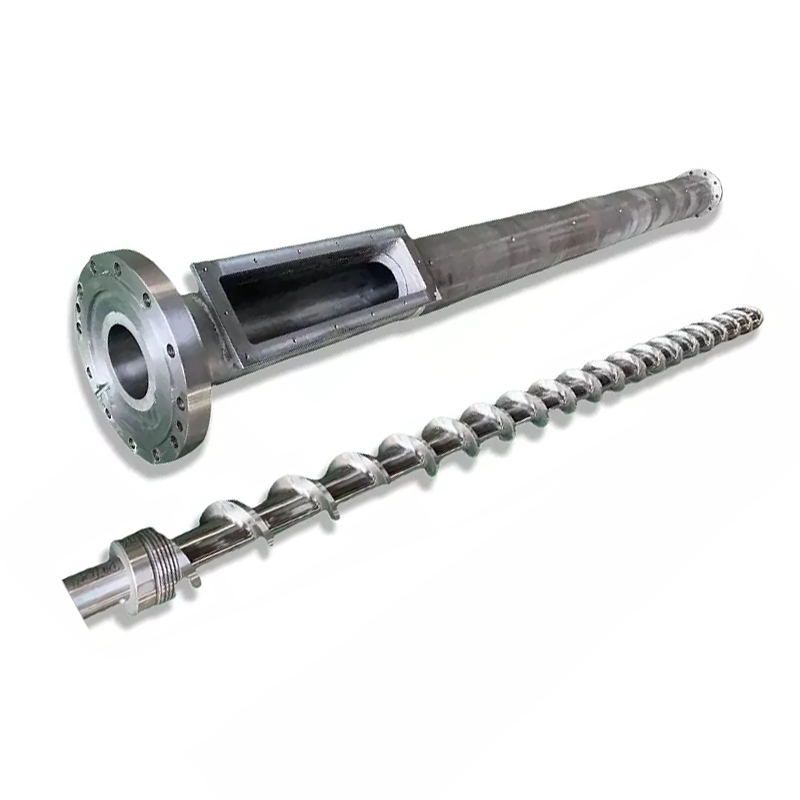
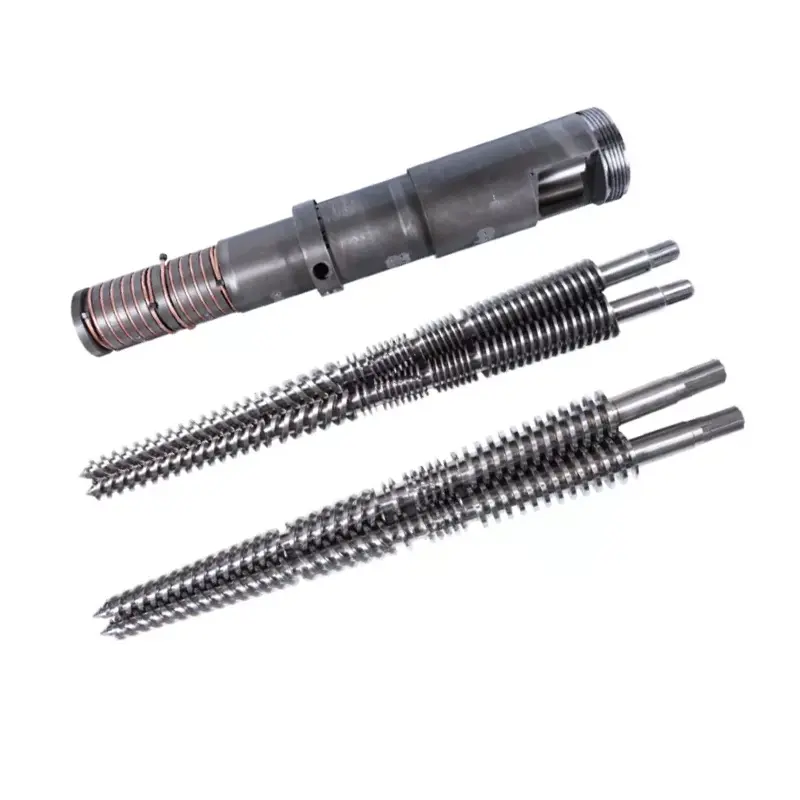
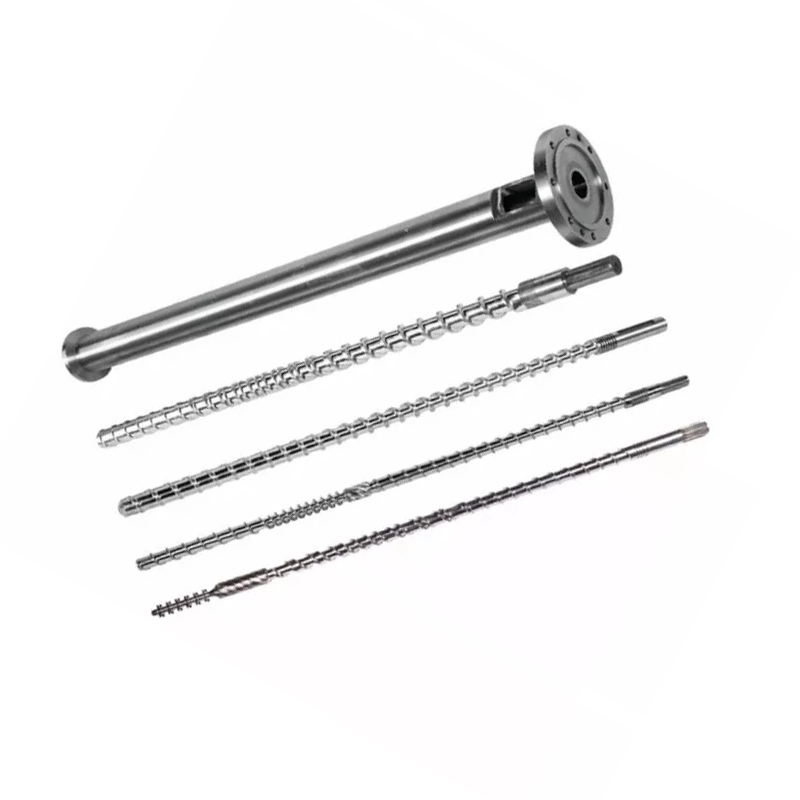
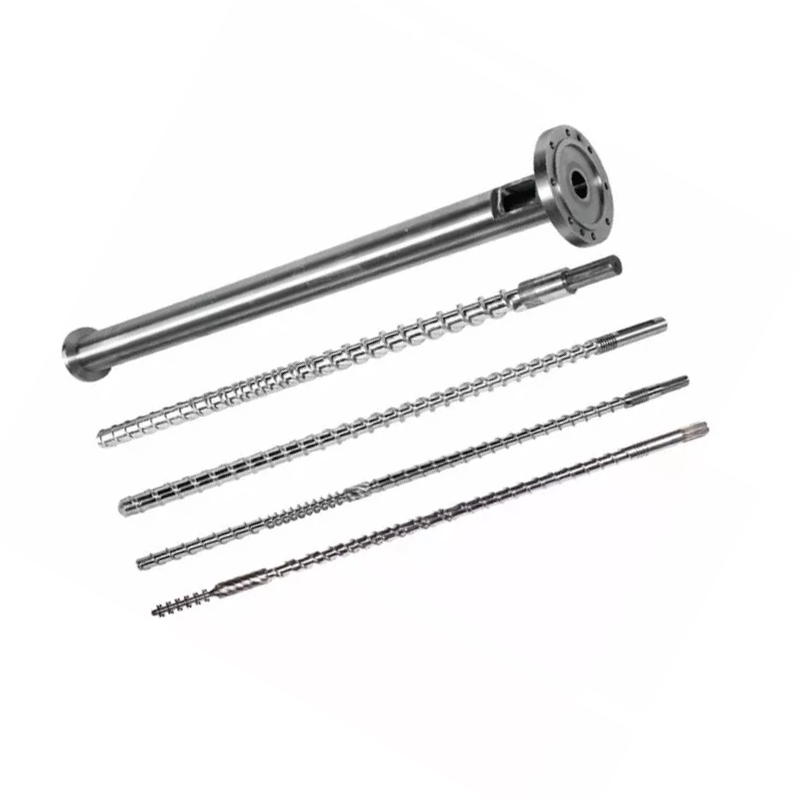
Vyberte anitridovaný skrutkový valecpre čisté, neabrazívne živice, ako sú PP, PE a ABS — stojí to menej a vydrží roky. Vyberte abimetalový skrutkový valeckeď prevádzkujete PVC, sklom plnený, nehorľavý alebo recyklovaný materiál, kde jeho hrubšia a tvrdšia vrstva zliatiny vydrží dvakrát až trikrát dlhšie. Prispôsobte hlaveň svojmu materiálu, nie cenovke.
Vyberte nesprávny valec skrutky a stane sa jedna z dvoch vecí. Buď preplatíte za vrstvu zliatiny, ktorá vás nikdy nezaťažuje, alebo ušetríte niekoľko stoviek dolárov vopred a budete sledovať, ako sa lacnejší sud opotrebuje za osemnásť mesiacov, čím sa zníži váš výstup a kvalita taveniny. Oba druhy vyrábame už viac ako dvadsať rokov a otázku, ktorú najčastejšie počujeme od kupujúcich, je tá, ktorú si pravdepodobne kladiete práve teraz:bimetalický vs nitridovaný závitovkový valec, akým smerom sa vydať?
Tento sprievodca vás prevedie skutočným metalurgickým rozdielom medzi týmito dvoma, matematickými údajmi o nákladoch, na ktorých skutočne záleží (tip: nejde o cenu nálepky), a jednoduchým spôsobom, ako sa rozhodnúť, ktoráskrutkový valecvyhovuje vášmu stroju, vášmu materiálu a vášmu rozpočtu.
Čo je to nitridovaná skrutkovacia hlaveň?
A nitridovaný skrutkový valeczačína ako jeden kus ocele – takmer vždy38CrMoAlAv našej predajni — a povrchovo sa vytvrdzuje v nitridačnej peci. Proces difunduje dusík do oceľového plášťa pri kontrolovanej teplote počas mnohých hodín. Nepridáva sa žiadny druhý materiál. Oceľ jednoducho vyrastie tvrdý vonkajší plášť.
Výsledkom je povrchová tvrdosť okolo 950–1000 HV a nitridovaná vrstva s hrúbkou približne 0,5 až 0,7 mm. Táto tenká, tvrdá koža odstraňuje oder z bežných polymérov a udržuje vŕtanie rozmerovo stabilné, chod za chodom. Nitridované sudy sú štandardom v tomto odvetví už desaťročia, a to z dobrého dôvodu: ekonomické, predvídateľné a viac než dostatočné pre neabrazívne, nekorozívne živice, ako sú PP, PE a ABS.
Háčik je v hĺbke. Akonáhle sa táto submilimetrová vrstva opotrebuje – a pri brúsnom procese to bude – odkryje sa mäkšia základná oceľ pod ňou a opotrebovanie vám začne utekať.

Čo je to bimetalová skrutkovacia hlaveň?
A bimetalový skrutkový valecmá opačný prístup k problému hĺbky. Namiesto kalenia jednej ocele spája vysokovýkonnú zliatinu na pevnú základňu. Základný kov - konštrukčná oceľ - nesie zaťaženie a udržuje hlaveň tuhú. Vnútorný pracovný povrch je samostatná vrstva zliatiny, zvyčajne na báze niklu alebo karbidu volfrámu, pripojená k základni pomocou odstredivého liatia. Oba kovy sa metalurgicky spoja do jedného kusu.
Rozdiel je v tomto: táto ochranná vrstva má hĺbku 2,0 až 3,0 mm pri tvrdosti HRC 60–65. Nastavte to vedľa polmilimetrovej kože na nitridovaný valec a celý bod sa zaostrí. Odolnosť proti opotrebeniu je rozložená cez oveľa hrubšiu zónu, takže hlaveň drží svoju geometriu oveľa dlhšie, keď bojuje proti oderu alebo korózii. Sklenené vlákna, minerálne plnivá, zlúčeniny obsahujúce halogén – veci, ktoré prežúvajú nitridovaný povrch – sú presne tým, kde si bimetalová vrstva zarába.
Ani všetky bimetalové vrstvy nie sú rovnaké. Zliatina na báze niklu sa prikláňa k odolnosti proti korózii – tá správna voľba pre PVC a retardéry horenia. Vrstva bohatá na karbid volfrámu sa prikláňa k surovej odolnosti proti oderu, čo si vyžadujú sklenené vlákna a zlúčeniny s vysokým obsahom minerálov. Zliatiny na báze železa sú medzi nimi ako cenovo výhodná stredná cesta. Prispôsobenie zliatiny konkrétnemu nepriateľovi – korózii alebo oderu – záleží takmer rovnako ako na výbere bimetalu.

Bimetalické vs nitridované skrutkové hlavne: Kľúčové rozdiely
Najjednoduchší spôsob, ako vidieť medzeru, je vedľa seba. Tabuľka ich zoraďuje podľa faktorov, ktoré skutočne riadia nákupné rozhodnutie.
| Faktor | Hlaveň s nitridovanou skrutkou | Bimetalová skrutkovacia hlaveň |
|---|---|---|
| Stavebníctvo | Jednoduchá oceľ (38CrMoAlA), povrchovo nitridovaná | Základná oceľ + vnútorná vrstva z tavenej zliatiny |
| Tvrdosť povrchu | HV 950–1000 | HRC 60-65 |
| Hĺbka tvrdenej vrstvy | 0,5 – 0,7 mm | 2,0 – 3,0 mm |
| Odolnosť proti opotrebovaniu | Dobré pre neabrazívne živice | 2–5× dlhšie v brúsnej prevádzke |
| Odolnosť proti korózii | Obmedzené | Vynikajúce (zliatiny na báze niklu) |
| Najvhodnejšie materiály | PP, PE, ABS, štandardné zlúčeniny | PVC, sklenené vlákno, spomaľujúce horenie, recyklované, s vysokým obsahom plniva |
| Počiatočné náklady | Nižšia | Vyššie |
| Celkové náklady na vlastníctvo | Vyšší v náročnom servise | Nižšie v náročnom servise |
Číslo, na ktoré sa väčšina procesorov fixuje, je životnosť, a to je správne. Za rovnakých podmienok abimetalový skrutkový valeczvyčajne trvá dva až trikrát dlhšie ako nitridovaný. Pustite sa do skutočne trestuhodných aplikácií – PVC s vysokým obsahom plniva, sklom vystužené zmesi – a medzera sa ešte zväčší. Existuje aj uhol korózie: keď spracovávate PVC alebo živice spomaľujúce horenie, materiál uvoľňuje zlúčeniny, ktoré chemicky napádajú nitridovaný povrch. Bimetalickej vrstve na báze niklu je to jedno.
Kedy zvoliť sud s nitridovanou skrutkou
A nitridovaný skrutkový valecje správny hovor častejšie, ako predajca zariadenia prizná. Prevádzkujte čisté, neplnené termoplasty – pôvodný PP, PE, PS, ABS – bez sklenených vlákien, bez minerálnych plnív, bez korozívnych prísad a táto tenká nitridovaná vrstva vám poskytne roky stabilnej služby za výrazne nižšiu cenu.
Má to zmysel aj vtedy, keď je rozpočet napätý, keď sa stroj zastavuje a štartuje, a nie nepretržite, alebo keď zakladáte linku, ktorej produktová zmes sa môže zmeniť skôr, než sa hlaveň vôbec opotrebuje. Za štandardvstrekovacia skrutkabežiaca komodita živica, priplatiť si za bimetalovú vrstvu, ktorú nikdy nebudete stresovať, je len pretechnizovanosť. Nerobte to.
Kedy zvoliť bimetalový skrutkovací valec
V momente, keď sa do obrazu dostane abrázia alebo korózia, abimetalový skrutkový valeczískava svoju vyššiu cenu. Siahnite po ňom, ak spracovávate niečo z týchto: zlúčeniny vystužené sklenenými vláknami, formulácie plnené uhličitanom vápenatým alebo mastencom,tvrdého PVC, živice spomaľujúce horenie alebo recyklované plasty nesúce drvinu a nečistoty.
Je to tiež múdrejší nákup pre vysokovýkonné linky, ktoré bežia nepretržite, kde neplánované zastavenie výmeny opotrebovaného suda stojí oveľa viac ako samotný sud. Videli sme vytláčanie PVC s vysokým obsahom vápnika – asi také tvrdé na sude, ako sa len dá – kde prechod na správnu vrstvu zliatiny predĺžil životnosť o viac ako 30 % oproti nitridovanému nastaveniu, pričom sa stabilizoval tlak taveniny a rezal sa šrot. Keď je aplikácia skutočne náročná, bimetalová vrstva prestáva byť luxusom. To je to, čo udržuje líniu v špec.
Porovnanie nákladov: Počiatočná cena vs. celkové náklady na vlastníctvo
Inštinkt porovnávať ceny nálepiek je presne to, čo vedie k zlým rozhodnutiam o hlave skrutky. Prvý deň vyhráva nitridovaný sud. Abimetalový skrutkový valeczvyčajne víťazí počas životnosti stroja – ale iba v správnom použití.
Takže spustite ďalšie číslo: celkové náklady na vlastníctvo. Nitridovaný valec v brúsnom procese môže potrebovať výmenu za 12 až 18 mesiacov a každá výmena sa okrem nákladov na súčiastky vlečie so sebou aj práce pri demontáži, stratu výroby a šrot pri spustení. Bimetalový sud v tom istom procese môže bežať niekoľkokrát dlhšie, čím sa jeho vyššie počiatočné náklady rozložia na oveľa viac výrobných hodín. Vyššia počiatočná cena, nižšie náklady na životnosť.
Teraz to otočte. Položte bimetalový valec na čistú PE linku a nikdy nedostane príležitosť zaplatiť za seba – nitridovaný valec vyhráva z hľadiska ceny aj životnosti, pretože nič v tomto procese zliatinu nezaťažuje. Rovnaká logika, opačná odpoveď. Rozhoduje materiál.
Ako sa rozhodnúť pre vašu aplikáciu
Rozdeľte to na tri otázky.
Po prvé – je váš materiál abrazívny alebo korozívny?Sklenené vlákno, minerálne plnivá, PVC, retardéry horenia, recyklovaná surovina: všetky poukazujú na bimetalické. Čistá komodita živica poukazuje na nitridovanú.
Po druhé – ako ťažko linka beží?Nepretržitá, vysokovýkonná a nepretržitá výroba odmeňuje dlhšiu životnosť abimetalový skrutkový valec. Prerušované alebo nízkoobjemové chody uprednostňujú nižšie náklady na nitridáciu.
Po tretie – koľko vás stoja prestoje?Ak neplánovaná výmena hlavne znamená pozastavený harmonogram a zmeškané dodávky, prémia za životnosť je lacnou poistkou. Ak môžete naplánovať výmenu, matematika sa nakloní späť k nitridovanému.
Úprimne odpovedzte na tieto tri a výber je zvyčajne jasný. Ak tomu tak nie je, porozprávajte sa s dodávateľom, ktorý vyrába oboje a môže to modelovať podľa vašej presnej zlúčeniny – nie s tým, kto vám predvolí drahšiu časť, pretože prináša väčšiu maržu.
Bežné chyby pri výbere suda so skrutkami
Štyria sa znova a znova objavujú v otázkach, ktoré pristávajú na našom stole.
Nákup len za cenu nálepky.Najlacnejší sud dnes je zriedka najlacnejší sud za tri roky. Spustite celkové náklady na vlastníctvo, najmä na brúsnych linkách – cena dielu je len prvé číslo.
Nadmerné bimetalické pre čistú líniu.Bimetalový sud na panenskom PP alebo PE sú peniaze vynaložené na ochranu, ktoré sa v tomto procese nikdy neotestujú. Odložte si to na povinnosť, ktorá to potrebuje.
Výmena hlavne, ale opätovné použitie opotrebovanej skrutky.Skrutka a hlaveň fungujú ako zladený pár. Nasaďte nový sud okolo unavenej skrutky a vôľa je od prvého dňa nesprávna – výstup trpí a čerstvý sud sa opotrebováva nerovnomerne. Skontrolujte obe; nahraďte obe, keď to hovoria čísla.
Vyberáme bimetalické bez zodpovedajúcej zliatiny.Vrstva bohatá na nikel bojuje proti korózii; vrstva bohatá na karbid volfrámu bojuje proti oderu. Uveďte nepriateľa, ktorého skutočne máte, nielen abstraktne „bimetalického“.
Prečo pracovať s Nanhaiya
Strávili sme viac ako dvadsať rokov výrobou závitových sudov – a iba závitových sudov a skrutiek, ktoré v nich bežia.Jedna skrutka, paralelná dvojitá skrutka,kónická dvojitá skrutka. Striháme nitridované aj bimetalickézávitovkový valec extrudérazostavy z prémiovej 38CrMoAlA a zliatin na mieru, interne, čo je dôvod, prečo vám naši inžinieri môžu povedať, akú konštrukciu váš proces skutočne potrebuje, namiesto tej, ktorá sa predáva najjednoduchšie.
Každý sud opúšťa podlahu s tolerančne kontrolovanou geometriou a testovaním dynamickej rovnováhy. Geometria, tvrdosť, povrch – to všetko sa dá prispôsobiť vášmu stroju a vášmu materiálu.
Povedzte nám o svojej živici a špecifikáciách stroja – do 12 hodín získate odporúčanie na hlaveň skrutky na mieru.
Odoslať dopytČasto kladené otázky
Je bimetalový závitovkový valec vždy lepší ako nitridovaný?
Nie. Abimetalový skrutkový valecvíťazí v abrazívnych a korozívnych aplikáciách, ale pre čisté, neplnené živice ako PP alebo PE,nitridovaný skrutkový valecposkytuje dlhú životnosť pri nižších nákladoch. „Lepšie“ úplne závisí od toho, čo spracovávate.
Môže bimetalový valec nahradiť môj existujúci nitridovaný valec?
Vo väčšine prípadov áno – pokiaľ sa rozmery zhodujú s vaším extrudérom alebo vstrekovacím lisom, konštrukcia skrutky vyhovuje vášmu materiálu a vy si upravíte parametre spracovania tak, aby vyhovovali. Pošlite nám špecifikácie a my vám potvrdíme vhodnosť.
Ako dlho vydrží bimetalová skrutka?
Za rovnakých podmienok dvakrát až trikrát dlhší ako nitridovaný valec – s ešte väčším okrajom vo vysoko abrazívnych podmienkach, ako sú zmesi plnené sklom alebo s vysokým obsahom plniva.
Čo je lepšie na vytláčanie PVC?
Bimetalické. Pevné PVC a živice spomaľujúce horenie uvoľňujú pri spracovaní korozívne zlúčeniny a vrstva zliatiny na báze niklu odoláva chemickému pôsobeniu, ktoré degraduje nitridovaný povrch.
Aký je medzi nimi cenový rozdiel?
Nitridovaný sud stojí vopred menej; bimetalový valec je prémiový pre svoju hrubšiu vrstvu zliatiny. Porovnanie, na ktorom záleží, sú celkové náklady na vlastníctvo – v náročných aplikáciách je dlhšia životnosť bimetalového valca lacnejšou voľbou počas celej životnosti stroja.